Soudage sans chanfrein pour les poutres en H : comment fonctionne le soudage de l'âme de 18 mm sans préparation de rainure
Introduction
Dans la production de poutres en H par soudage, la préparation des rainures est depuis longtemps considérée comme une étape obligatoire. Lorsque l’épaisseur de la tôle d’âme dépasse un certain seuil, les normes de soudage exigent que les bords de cette tôle soient usinés pour obtenir un profil biseauté avant le début du soudage, afin de garantir une pénétration suffisante de la soudure et l’intégrité structurelle de l’assemblage. Ce processus supplémentaire entraîne des investissements supplémentaires en équipements, allonge la durée du cycle de production et génère un gaspillage de matière sur chaque pièce traitée.
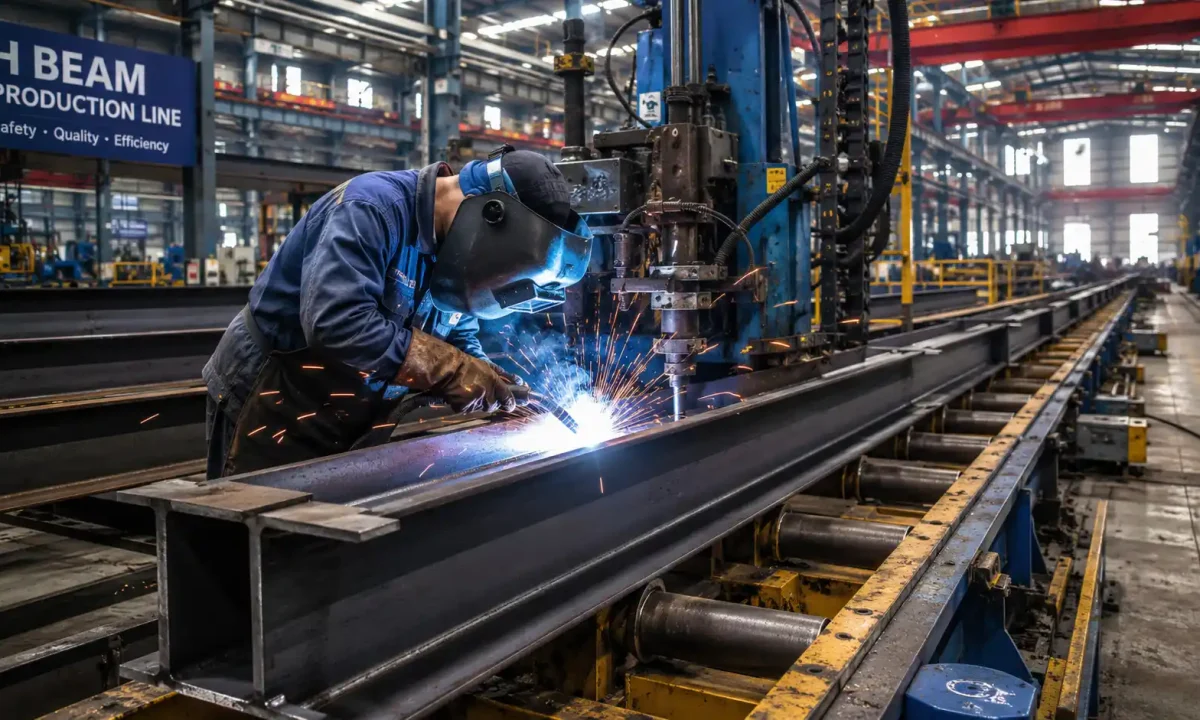
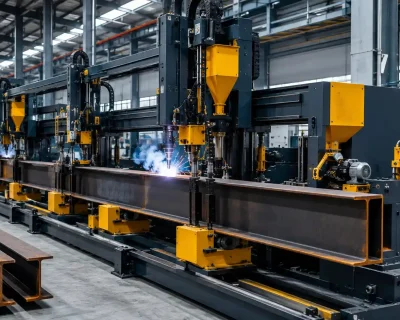
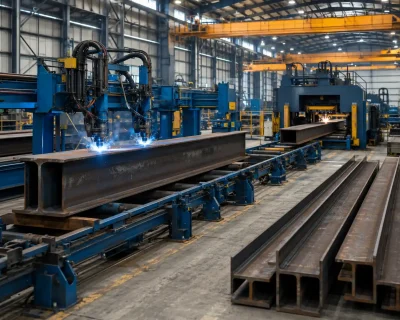
Soudage sans chanfrein remet en cause cette hypothèse. Grâce à l’optimisation systématique des paramètres de soudage et de la configuration de la torche, les équipements modernes de soudage des poutres en H permettent de réaliser des soudures à pénétration complète sur des âmes d’une épaisseur allant jusqu’à 18 mm sans aucune préparation préalable de la rainure, ce qui élimine complètement l’étape de chanfreinage du processus de production.
Cet article traite du contexte industriel de la préparation des rainures, de la logique du procédé de soudage sans chanfrein, de son champ d'application et de ses limites, ainsi que de son impact concret sur le flux de travail de production.
Comparaison rapide
| Dimension | Soudage en rainure classique | Soudage sans chanfrein |
| Une préparation de la rainure est nécessaire | Oui | Non |
| Matériel supplémentaire requis | Machine à chanfreiner ou découpeuse à flamme/plasma | Aucun |
| Cycle de production par pièce | Plus long (temps de préparation de la rainure compris) | Plus court |
| Gaspillage de matériaux | Oui (enlèvement de matière lors du chanfreinage) | Aucun |
| Compétences requises pour les opérateurs | Plus élevé | Plus bas |
| Épaisseur de bande applicable | Pas de limite maximale | 18 mm et moins |
Pourquoi la préparation de la rainure existe-t-elle ?
Le problème de la profondeur de pénétration de la soudure
La résistance d'un assemblage soudé dépend de la pénétration de la soudure : le métal d'apport doit pénétrer suffisamment profondément dans le matériau de base pour garantir que l'assemblage réponde aux exigences de performance mécanique qui lui sont imposées.
Dans la fabrication des poutres en H, la jonction entre la semelle et les ailes est réalisée par une soudure d'angle. Pour les tôles plus fines — généralement inférieures à 16 mm —, les paramètres de soudage standard permettent d'obtenir une pénétration suffisante pour garantir la résistance de l'assemblage sans préparation particulière. À mesure que l'épaisseur de la semelle augmente, les paramètres standard ne permettent plus d'assurer de manière fiable une pénétration suffisante. Une fusion incomplète au niveau de la racine de la soudure devient alors un risque, compromettant la capacité de charge et la résistance à la fatigue de l’assemblage.
En quoi consiste la préparation du sillon ?
Pour remédier à cela, les normes de soudage imposent de préparer une rainure sur le bord de la plaque d'âme avant le soudage — c'est-à-dire d'usiner ou de découper ce bord pour lui donner un profil incliné qui permette à la torche de soudage d'accéder plus facilement à la racine du cordon de soudure, ce qui garantit une plus grande profondeur de pénétration effective.
Le coût de la préparation de la rainure
La préparation des rainures semble être une étape de prétraitement simple, mais ses coûts s’accumulent à plusieurs niveaux. Elle nécessite des équipements spécialisés — des machines à chanfreiner, des découpeurs à flamme ou des découpeurs plasma —, chacun entraînant des coûts d’investissement et des obligations d’entretien récurrentes. Chaque pièce doit passer par une étape de traitement supplémentaire avant que le soudage puisse commencer, ce qui allonge le cycle de production. Le matériau retiré lors du chanfreinage constitue un déchet irrécupérable. De plus, la qualité de la préparation des rainures influe directement sur la qualité de la soudure ultérieure, introduisant ainsi dans le processus une variable qui dépend du savoir-faire des opérateurs.
Comment fonctionne le soudage sans chanfrein
Qu'est-ce qui détermine la profondeur de pénétration d'une soudure ?
Pour comprendre le soudage sans chanfrein, il est utile de commencer par comprendre les paramètres qui déterminent la profondeur de pénétration dans le soudage à l'arc submergé :
- Courant de soudage: La variable la plus directe influant sur la pénétration : un courant plus élevé augmente l'énergie de l'arc et permet une pénétration plus profonde
- Tension de soudage: A une incidence sur la forme de l'arc et la largeur du cordon de soudure, ce qui influe indirectement sur la répartition de la pénétration
- Vitesse de déplacement: Une vitesse plus faible augmente l'apport thermique par unité de longueur, ce qui accroît la pénétration
- Diamètre du fil: Un fil de plus petit diamètre, à courant égal, produit une densité de courant plus élevée et une meilleure pénétration
- Angle de la torche: L'angle de la torche par rapport à la pièce à usiner détermine l'endroit où l'énergie de l'arc est concentrée, ce qui influe directement sur la profondeur de pénétration effective
La logique d'optimisation des paramètres
Le soudage sans chanfrein permet d'obtenir des soudures à pénétration complète sur des plaques d'âme de 18 mm sans préparation de rainure, grâce à l'optimisation systématique de ces paramètres pris dans leur ensemble. Les principaux axes d'optimisation sont les suivants :
Courant de soudage plus élevé Une utilisation dans les limites de la capacité de l'équipement augmente la pénétration de base. Cependant, un courant excessif accroît l'apport thermique, ce qui augmente le risque de distorsion : l'optimisation doit donc trouver un équilibre entre la profondeur de pénétration et la maîtrise de la distorsion.
Angle de la torche optimisé cela permet de diriger l'énergie de l'arc plus directement vers la racine de la soudure plutôt que de la disperser sur toute la surface du cordon. Il s'agit là de l'un des paramètres techniques essentiels qui rend possible le soudage sans chanfrein.
Vitesse de déplacement adaptée augmente l'apport thermique par unité de longueur dans le respect des exigences de cadence de production, en s'associant à un courant plus élevé afin d'obtenir une pénétration suffisante.
Caractéristiques techniques appropriées du câble choisit un fil de plus petit diamètre afin d'augmenter la densité de courant pour un même réglage de courant, ce qui améliore encore la capacité de pénétration.
Ces paramètres ne sont pas optimisés indépendamment les uns des autres : ils doivent être ajustés de manière systématique afin de trouver le juste équilibre entre la profondeur de pénétration, le contrôle de la déformation, la qualité du profil de soudure et le rendement de production.
Pourquoi 18 mm constitue-t-il la limite technique actuelle ?
La limite supérieure fiable pour le soudage sans chanfrein est actuellement de 18 mm d’épaisseur de tôle d’âme. Cette limite est déterminée par les contraintes physiques liées à la profondeur de pénétration pouvant être atteinte sans préparation de rainure dans des conditions de production. Au-delà de 18 mm, une fusion de racine fiable ne peut être garantie de manière constante sans chanfreinage — et pour les tôles plus épaisses, l’approche conventionnelle consistant à préparer une rainure puis à souder avec un apport de chaleur moindre peut en réalité offrir une pénétration complète plus fiable à un coût global inférieur. À mesure que la technologie de soudage et les capacités des équipements progressent, cette limite pourrait s’étendre davantage, mais 18 mm représentent la limite fiable actuellement validée sur le plan technique.
Champ d'application et limites
Dans quels cas le soudage sans chanfrein offre-t-il le plus d'avantages ?
Usines dont l'épaisseur des tôles en rouleau se situe principalement dans la fourchette de 12 à 18 mm constituent la plage d'épaisseurs la plus intéressante pour le soudage sans chanfrein. Il s'agit de la plage d'épaisseurs pour laquelle les pratiques conventionnelles exigent une préparation de la rainure, mais où le soudage sans chanfrein permet de s'en passer complètement — la réduction des coûts y est la plus directe et la plus quantifiable.
Activités visant à simplifier les chaînes de production un avantage qui va au-delà des économies directes. La suppression d’une étape du processus signifie une machine en moins, un plan de maintenance en moins et un poste d’opérateur en moins à pourvoir. Pour les usines qui cherchent à réduire la complexité opérationnelle, cela présente un intérêt qui dépasse les aspects économiques de l’étape en question.
Environnements de production en continu à grand volume bénéficieront du gain cumulé le plus important. Le gain de temps par pièce lors de la préparation des rainures peut sembler minime pris isolément, mais multiplié par la production quotidienne, il se traduit par un gain de capacité annuel considérable.
Limites à prendre en compte
Plaques de trame d'une épaisseur supérieure à 18 mm Il n'est pas possible de les souder de manière fiable sans préparation de rainure avec les technologies actuelles. La préparation de rainure classique suivie d'un soudage reste la méthode à privilégier pour les tôles plus épaisses.
Nuances d'acier à haute résistance présentent des caractéristiques de soudabilité et de zone affectée thermiquement différentes de celles des aciers de construction standard tels que le Q235 et le Q345. Les paramètres validés pour les aciers de construction standard ne peuvent pas être directement appliqués aux nuances à haute résistance : il est nécessaire de développer et de valider des paramètres spécifiques avant de procéder à un soudage sans chanfrein.
Exigences relatives à la vérification de la qualité des soudures sont utilisées dans des applications soumises à des normes strictes en matière de qualité de soudure, telles que les composants de ponts ou les éléments structurels critiques. Il convient de recourir au contrôle par ultrasons ou à d’autres méthodes d’essai non destructif pour vérifier la fusion à la racine, et de mettre en place des processus de validation de la qualité appropriés avant d’adopter le soudage sans chanfrein à l’échelle de la production.
Impact sur la production
L'effet en cascade de la suppression d'une étape du processus
La suppression de la préparation des rainures du processus de fabrication des poutres en H entraîne une série de simplifications en aval. L’élimination du chanfreinage permet aux plaques d’âme de passer directement de la découpe à l’assemblage sans passer par une station de traitement intermédiaire, ce qui réduit les étapes de manutention des matériaux et les temps d’attente au sein de l’usine.
L'absence d'équipement de chanfreinage simplifie l'agencement de l'usine, réduit la fréquence des opérations de maintenance et diminue le stock de pièces de rechange. La réduction de la complexité du processus abaisse également le niveau de compétence requis pour l'étape de préparation : le contrôle qualité de la préparation des rainures étant une variable qui dépend de l'expérience, sa suppression renforce le niveau global de standardisation de la chaîne de production.
Référence relative aux avantages quantifiés
Pour une usine produisant 30 poutres en H par jour, dont l’épaisseur de l’âme se situe principalement entre 14 et 16 mm, la suppression de la préparation des rainures permet de gagner environ 15 à 20 minutes par pièce en temps de traitement. Sur l’ensemble de la production quotidienne, cela représente un gain de temps de traitement de 7,5 à 10 heures par jour, soit l’équivalent d’environ 1 800 à 2 500 heures par an, ou encore environ 75 à 100 jours ouvrés effectifs de capacité libérée chaque année.
Ces chiffres constituent des estimations de référence simplifiées ; les résultats réels varient en fonction des conditions propres à chaque site. Toutefois, l'ordre de grandeur est réel et offre une base pertinente pour évaluer si la technologie est adaptée à un contexte de production donné.
Conclusion
La technologie de soudage sans chanfrein a fait l'objet d'une validation technique pour la production de poutres en H dont l'épaisseur de l'âme peut atteindre 18 mm ; elle est désormais largement utilisée sur les équipements modernes de soudage de poutres en H. Il s'agit de l'une des nombreuses technologies de procédés abordées dans notre Guide complet sur les machines de soudage et de redressage pour l'assemblage de poutres en H.
ZMDE a acquis une vaste expérience de mise en œuvre sur le terrain de cette technologie dans le cadre d'opérations de fabrication de structures métalliques dans plusieurs pays. Si vous souhaitez déterminer si le soudage sans chanfrein est adapté aux spécifications de vos plaques d'âme et à vos conditions de production, veuillez contacter le L'équipe technique de ZMDE dans le cadre d'une évaluation des paramètres de procédé.
 English
 Español
 Русский
 العربية
 Français
 Português