Como a máquina 3 em 1 aumenta a eficiência da linha de fabricação de vigas H
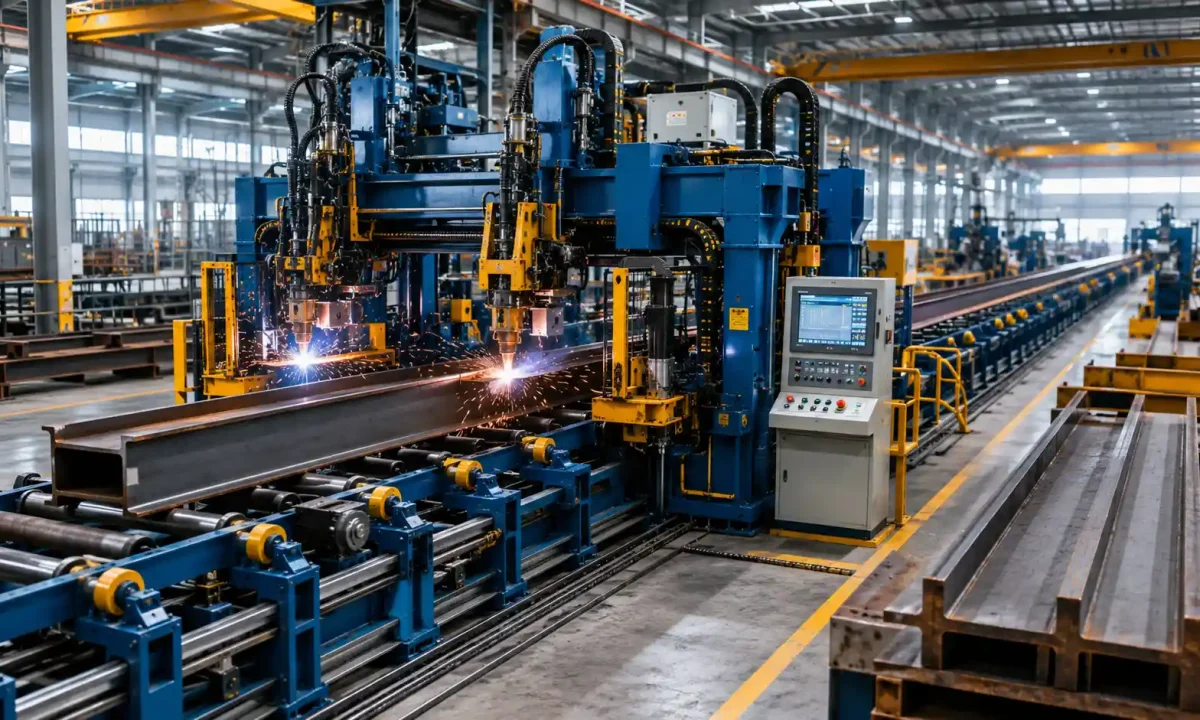
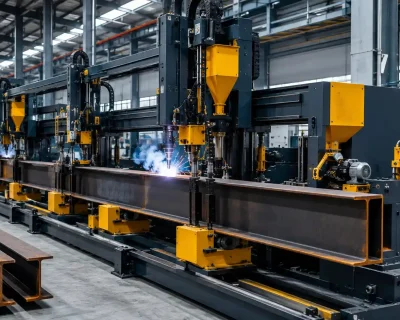
Uma máquina 3 em 1 para soldagem e endireitamento de conjuntos de vigas H aumenta a eficiência da linha de fabricação principalmente por meio de eliminando o tempo de transferência entre processos e reduzindo a equipe da linha de soldagem de 6 a 8 operadores para 2 a 3, mantendo a produtividade na faixa de 500 a 800 toneladas por mês para uma configuração padrão de turno único.
Este artigo analisa os ganhos de eficiência em quatro dimensões que os gerentes de produção utilizam para avaliar o desempenho da linha: tempo de ciclo e rendimento, produtividade da mão de obra, utilização do espaço físico e eficácia geral do equipamento (OEE). Todas as comparações são feitas entre uma máquina integrada 3 em 1 e uma configuração convencional de três estações (máquina de montagem separada, máquina de soldagem SAW tipo pórtico e máquina autônoma de endireitamento de flanges) com capacidade equivalente para vigas.
| Dimensão da eficiência | Linha convencional de 3 estações | Máquina integrada 3 em 1 |
| Estações e baldeações | 3 estações, 2 transferências entre processos | 1 estação, sem baldeações |
| Equipe típica por turno | 6 a 8 operadores | 2 a 3 operadores |
| Área útil necessária | 3 estações + transportadores + zonas tampão | 1 estação + transportadores de entrada/saída |
| Produção mensal típica (turno único) | 300–500 toneladas | 500–800 toneladas |
| Gargalo do OEE | Tempo de inatividade para transferência e reapertagem | Velocidade de soldagem |
De que forma uma máquina 3 em 1 reduz o tempo de ciclo em comparação com uma linha de três estações?
O tempo de ciclo por viga diminui em cerca de 30–40% ao se passar de um layout de três estações para uma máquina 3 em 1, sendo que a maior parte da economia decorre da eliminação do manuseio entre as estações, e não de uma soldagem mais rápida.
Para onde vai o tempo em uma linha convencional de três estações?
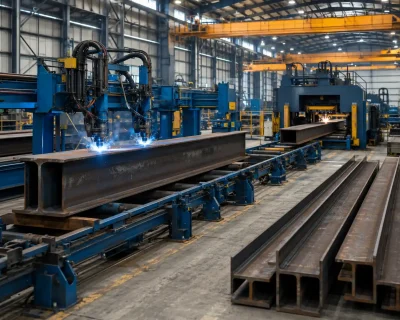
Em um layout convencional, a viga passa por três máquinas distintas: a máquina de montagem realiza a soldagem por pontos das abas à alma, a soldadora SAW de pórtico conclui as soldas em ângulo e a máquina de endireitamento de abas corrige a deformação angular. Entre cada estação, a viga deve ser içada por um guindaste suspenso ou transportador de roletes, transferida para a máquina seguinte, reposicionada e fixada novamente. Cada ciclo de transferência e nova fixação leva normalmente de 8 a 15 minutos, dependendo do comprimento da viga e da coordenação da equipe — e, com duas transferências por viga, isso acrescenta de 16 a 30 minutos de tempo improdutivo a cada ciclo de produção.
O tempo total de ciclo para uma viga H padrão de 12 metros (altura da alma ~800 mm, espessura da flange ~16 mm) em uma linha convencional costuma ser de 45 a 70 minutos, dos quais o tempo efetivo de usinagem e soldagem representa aproximadamente 60–70%. Os 30–40% restantes correspondem ao transporte, à espera, à refixação e ao agendamento do guindaste — tempo que não gera produção alguma.
Como é que a máquina 3 em 1 elimina esse tempo improdutivo?
Uma máquina 3 em 1 processa a viga em uma única passagem contínua: a viga entra, é montada e soldada por pontos, passa pela zona de soldagem SAW a uma velocidade de deslocamento controlada (normalmente 1.500–2.000 mm/min para soldas em ângulo padrão) e sai com as abas já endireitadas. Não há levantamento por guindaste, nem reposicionamento, nem nova fixação entre os processos. A viga entra em contato com a máquina uma única vez e sai pronta.
Esse projeto de passagem contínua reduz a zero o tempo de transferência entre processos, que antes era de 16 a 30 minutos, e diminui o tempo total de ciclo por viga para aproximadamente 25 a 45 minutos, dependendo do comprimento da viga e das especificações da solda. Para um fabricante que produz 20 vigas por dia, com cerca de 2 toneladas por viga, essa diferença se traduz diretamente em maior capacidade de produção diária.
A soldagem em si fica mais rápida?
A velocidade de soldagem em uma máquina 3 em 1 é comparável à de uma soldadora SAW de pórtico autônoma — ambas operam normalmente na faixa de 1.000 a 2.000 mm/min, dependendo do diâmetro do fio, da corrente e do tamanho da solda exigido. O ganho de eficiência não reside no fato de a máquina soldar mais rapidamente, mas sim no fato de o feixe passar quase 100% do tempo na peça que está sendo processada, em vez de 60–70% sendo processada e 30–40% sendo movimentada.
De que forma uma máquina 3 em 1 afeta a produtividade do trabalho?
A produtividade do trabalho — medida em toneladas de vigas acabadas produzidas por trabalhador por turno — geralmente aumenta em um fator de dois a três ao se passar de uma linha convencional para uma máquina 3 em 1.
Quantos operadores cada configuração requer?
Uma linha convencional de três estações requer operadores dedicados em cada estação: normalmente 2 na máquina de montagem (um para posicionamento e outro para soldagem de fixação), 2 a 3 na soldadora de pórtico (monitoramento, alimentação de arame e gerenciamento de fluxo) e 1 a 2 na máquina de endireitamento, além de pelo menos 1 operador de guindaste para as transferências entre estações. Isso totaliza de 6 a 8 operadores por turno para o segmento da linha que vai da soldagem ao endireitamento.
Uma máquina 3 em 1 reduz essa necessidade para 2 a 3 operadores: um responsável pela montagem e alimentação, outro pelo monitoramento do processo de soldagem e endireitamento e, opcionalmente, um terceiro encarregado do preparo do material. A função do operador de guindaste é totalmente eliminada neste segmento.
Por que isso é importante além da folha de pagamento?
O impacto na mão de obra vai além da economia direta com salários. Um número menor de operadores significa menos pontos de coordenação — e, em uma linha com várias estações, falhas de coordenação (falhas de comunicação na troca de turno, conflitos no agendamento de guindastes, ritmo desequilibrado entre as estações) são a causa mais comum de paradas não planejadas. A estudo da Associação de Fabricantes e Produtores (FMA) observou que os custos indiretos de mão de obra na fabricação de metais em múltiplas estações podem representar um acréscimo de 25–40% em relação à mão de obra direta, devido à supervisão, ao planejamento e à coordenação da qualidade.
A redução da mão de obra também é relevante no contexto de um desafio estrutural global relacionado à força de trabalho. A O Instituto Indiano de Soldagem estimou uma carência de 1,2 milhão de profissionais da área de soldagem Somente na Índia, e a Sociedade Americana de Soldagem (AWS) projeta um déficit de 360.000 profissionais de soldagem nos Estados Unidos até 2027. Para as empresas de fabricação que não conseguem contratar os operadores necessários para uma linha de três estações, a máquina 3 em 1 não representa um aumento de eficiência — trata-se de um pré-requisito para que a linha possa funcionar.
De que forma uma máquina 3 em 1 altera as necessidades de espaço físico?
Uma máquina 3 em 1 normalmente ocupa de 40 a 50% menos espaço útil do que o layout equivalente de três estações, e o espaço restante fica disponível para o armazenamento temporário de materiais, equipamentos adicionais ou uma segunda linha de produção.
O que explica a diferença na área útil?
Três máquinas distintas requerem, cada uma, sua própria fundação, seu próprio conjunto de transportadores de entrada e saída e zonas tampão entre as estações para o estoque em processo. Uma linha de soldagem padrão de três estações para vigas de 12 metros ocupa, normalmente, um compartimento de 60 a 80 metros de comprimento e 8 a 12 metros de largura. Uma máquina 3 em 1 que realiza o mesmo trabalho cabe em um espaço de 30 a 40 metros de comprimento — incluindo a esteira de entrada, a própria máquina e a esteira de saída — sem a necessidade de zonas tampão, uma vez que não há estoque entre processos.
Quando a eficiência do espaço útil se torna um fator decisivo?
A eficiência do espaço útil torna-se fundamental em dois cenários. Em fábricas existentes com dimensões fixas de edifício, a economia de espaço proporcionada por uma máquina 3 em 1 pode significar a diferença entre conseguir instalar uma linha de soldagem em um compartimento disponível e a necessidade de construir uma ampliação do edifício. Em projetos totalmente novos, um layout de linha mais compacto reduz o custo de construção — as oficinas de fabricação de estruturas de aço são normalmente cotadas por metro quadrado de área útil fechada; portanto, uma redução no comprimento da linha, como no caso da 40%, reduz diretamente o custo de capital do próprio edifício.
De que forma uma máquina 3 em 1 afeta a eficácia geral do equipamento?
A eficácia geral do equipamento (OEE) — a métrica padrão de fabricação que combina disponibilidade, desempenho e qualidade — geralmente melhora, passando da faixa de 55–65%, comum em linhas convencionais de vigas H com múltiplas estações, para 75–85% em configurações 3 em 1 bem operadas.
O que limita a OEE em uma linha convencional?
Em uma linha com três estações, o gargalo do OEE geralmente é disponibilidade — não porque as máquinas individuais apresentem avarias com frequência, mas porque a linha como um todo só produz quando todas as três máquinas e as transferências entre estações estão funcionando simultaneamente. Se a máquina endireitadora estiver aguardando uma viga que ainda está sendo soldada, ou se a soldadora estiver ociosa enquanto o guindaste move uma viga da estação de montagem, a disponibilidade da linha diminui, mesmo que cada máquina individual possa estar tecnicamente operacional.
Este é o problema clássico de equilíbrio da linha de produção na produção em série: a capacidade de produção de toda a linha é limitada pela estação mais lenta, somada ao tempo de transferência mais longo. Pesquisas do setor sugerem que as linhas de fabricação com várias estações geralmente perdem de 15 a 25% do tempo de produção planejado apenas com a espera entre estações — sem levar em conta o tempo de inatividade real das máquinas, as trocas de produção ou as paradas relacionadas à qualidade.
De que forma a configuração 3 em 1 melhora cada componente do OEE?
Disponibilidade melhora, pois não há transferências entre estações que causem tempo de espera nem programação de guindastes a ser coordenada. A máquina está processando uma viga ou não está — não há um estado de “tecnicamente em operação, mas, na verdade, em espera”. Ainda ocorrem paradas não planejadas (problemas com a fonte de energia, manutenção dos rolos, troca de consumíveis), mas a fração geral de tempo de operação é maior, pois a maior fonte isolada de tempo perdido foi estruturalmente eliminada.
Desempenho — a produtividade real como fração do máximo teórico — melhora porque a velocidade de deslocamento do feixe pela máquina é controlada pelo processo de soldagem, e não pelo ritmo da estação mais lenta. Em uma linha convencional, uma soldadora rápida combinada com uma máquina de montagem lenta produz na velocidade da máquina de montagem. Em uma máquina 3 em 1, há apenas uma velocidade de processo a ser otimizada.
Qualidade — a produção em conformidade como fração da produção total — melhora principalmente graças à vantagem do endireitamento a quente. Como o endireitamento ocorre imediatamente após a soldagem, enquanto o aço ainda se encontra em temperatura elevada, a distorção angular da flange é corrigida com menos força, de forma mais previsível e com menor retorno elástico do que no endireitamento a frio. Isso reduz a proporção de vigas que necessitam de reendireitamento ou retrabalho, melhorando diretamente o componente de qualidade da OEE. Para uma comparação detalhada entre o endireitamento a quente e o endireitamento a frio, consulte nosso guia sobre endireitamento de flanges autônomo versus integrado.
Quais são as limitações de uma máquina 3 em 1 em termos de eficiência?
Uma máquina 3 em 1 não é necessariamente superior em todos os casos. Os gerentes de produção devem avaliar três cenários em que o layout convencional pode proporcionar maior eficiência na linha de produção.
Linhas de alto volume com necessidades de processamento paralelo
Em volumes de produção superiores a aproximadamente 1.500–2.000 toneladas por mês, uma única máquina 3 em 1 torna-se o gargalo da linha, independentemente de sua vantagem em termos de tempo de ciclo. Nessa escala, um layout convencional com duas soldadoras de pórtico operando em paralelo — cada uma alimentando uma estação de endireitamento compartilhada — pode atingir um rendimento total maior do que uma única máquina integrada. O ponto de inflexão depende das especificações das vigas, mas, como regra geral, as empresas de fabricação que operam consistentemente acima de 1.500 toneladas por mês devem avaliar layouts convencionais paralelos juntamente com uma segunda máquina 3 em 1.
Especificações para chapas muito espessas ou vigas de dimensões excessivas
As máquinas padrão 3 em 1 processam placas de alma de até aproximadamente 30 mm e placas de flange de até 40 mm. Vigas que excedam essas especificações — comuns em obras de pontes pesadas e vigas de guindastes industriais — podem exigir a maior força de correção de uma máquina de endireitamento hidráulica para serviços pesados, cuja capacidade exceda a do módulo de endireitamento integrado.
Instalações com equipamentos existentes em bom estado de funcionamento
Se a máquina de montagem e a soldadora de pórtico forem relativamente novas e tiverem dimensões adequadas, o ganho de eficiência decorrente da substituição por uma máquina 3 em 1 pode não justificar o gasto de capital e o tempo de inatividade da produção durante a troca. Nesse cenário, adicionar uma máquina de endireitamento autônoma à linha existente é a opção mais eficiente. Para saber mais sobre essa decisão, consulte nossa comparação entre o endireitamento de flanges autônomo e o integrado.
Conclusão
A máquina de vigas H 3 em 1 melhora a eficiência da linha de fabricação em todos os quatro indicadores padrão de produção: o tempo de ciclo diminui em 30–40% com a eliminação das transferências entre processos; a produtividade da mão de obra dobra ou triplica com a consolidação de 6–8 operadores para 2–3; o espaço ocupado é reduzido em 40–50%, sem a necessidade de zonas tampão, e o OEE passa da faixa de 55–65%, típica de linhas com múltiplas estações, para 75–85%.
Esses ganhos são maiores para fabricantes que produzem de 300 a 1.500 toneladas por mês em uma única linha, processando chapas de espessura padrão a média (alça ≤ 30 mm, flange ≤ 40 mm) e que operam em mercados de trabalho onde a disponibilidade de mão de obra é uma limitação. Para volumes superiores a 1.500 toneladas por mês ou espessuras de chapas além do padrão, avalie a configuração 3 em 1 em comparação com configurações convencionais paralelas para encontrar a opção mais adequada.
A ZMDE fabrica máquinas 3 em 1 para soldagem e endireitamento de conjuntos de vigas H nas configurações econômica, padrão e para serviços pesados. Entre em contato com nossa equipe de engenharia, informando as especificações das vigas e a tonelagem mensal atual, para uma comparação de eficiência em relação ao layout da sua linha de produção atual.
 English
 Español
 Русский
 العربية
 Français
 Português