اللحام الساخن والتقويم الساخن: التكنولوجيا الأساسية للعملية داخل الآلة ثلاثية الوظائف
مقدمة
في عملية إنتاج العوارض على شكل حرف H، يُعد تشوه اللحام أحد أصعب متغيرات الجودة التي يمكن التحكم فيها. بعد ربط صفيحة الوسط وألواح الحواف بواسطة لحامات زاوية، يتسبب الإجهاد الحراري في ميل الحواف إلى الداخل — وهو تشوه يُعرف باسم «التشوه الزاوي». وتحدد الكفاءة والدقة اللتان يتم بهما تصحيح هذا التشوه الحد الأقصى للجودة وسعة الإنتاج لخط الإنتاج بأكمله.
لطالما كان التسوية على البارد الطريقة السائدة في تصحيح الانحرافات، لكن أوجه قصورها في استهلاك الطاقة والدقة وتآكل المعدات دفعت الصناعة نحو إيجاد حل أفضل. إن عملية اللحام الساخن والتقويم الساخن يُحدث تغييرًا جذريًّا في منطق تصحيح التشوهات — فبدلاً من انتظار تبريد الفولاذ ثم إعادته قسرًا إلى شكله الأصلي، يتم إجراء التصحيح خلال الفترة الزمنية المثلى من حيث درجة الحرارة مباشرةً بعد اللحام، مما يحقق نتائج أفضل باستخدام قوة أقل بكثير.
تتناول هذه المقالة الأساس الفيزيائي، ومنطق العملية، والمزايا العملية لعملية اللحام والتقويم الساخنين من خلال أربعة أبعاد: آليات تشوه اللحام، والعلاقة بين درجة حرارة الفولاذ وخصائصه الميكانيكية، ومقارنة مع عملية التقويم البارد، وكيفية تنفيذ العملية على آلة متكاملة 3 في 1.
مقارنة سريعة
| البُعد | التقويم على البارد | اللحام بالحرارة — التسوية بالحرارة |
| قوة التصحيح المطلوبة | مرتفع | انخفض بنسبة تتراوح بين 30 و40% تقريبًا |
| دقة الأبعاد | تأثر بظاهرة الارتداد، وانخفاض اتساق الدُفعات | ارتداد ضئيل، وتناسق عالٍ بين الدفعات |
| تآكل أسطوانات التسوية | سريع، ودورة استبدال أقصر | أبطأ، وعمر خدمة أطول |
| استهلاك الطاقة | مرتفع | أقل |
| الاعتماد على مهارة المشغل | عالية — يلزم وجود خبرة للتعويض عن الارتداد | السفلي — يتم التحكم فيه بواسطة المعلمات |
| أفضل تطبيق | التصحيح دون اتصال بالإنترنت، المخزون الحالي | الإنتاج المتواصل على خط الإنتاج |
فهم آليات تشوه اللحام
ولتقدير قيمة عملية التمليس بالحرارة، من المفيد أولاً فهم كيفية حدوث تشوه اللحام.
كيف يتشكل الإجهاد المتبقي
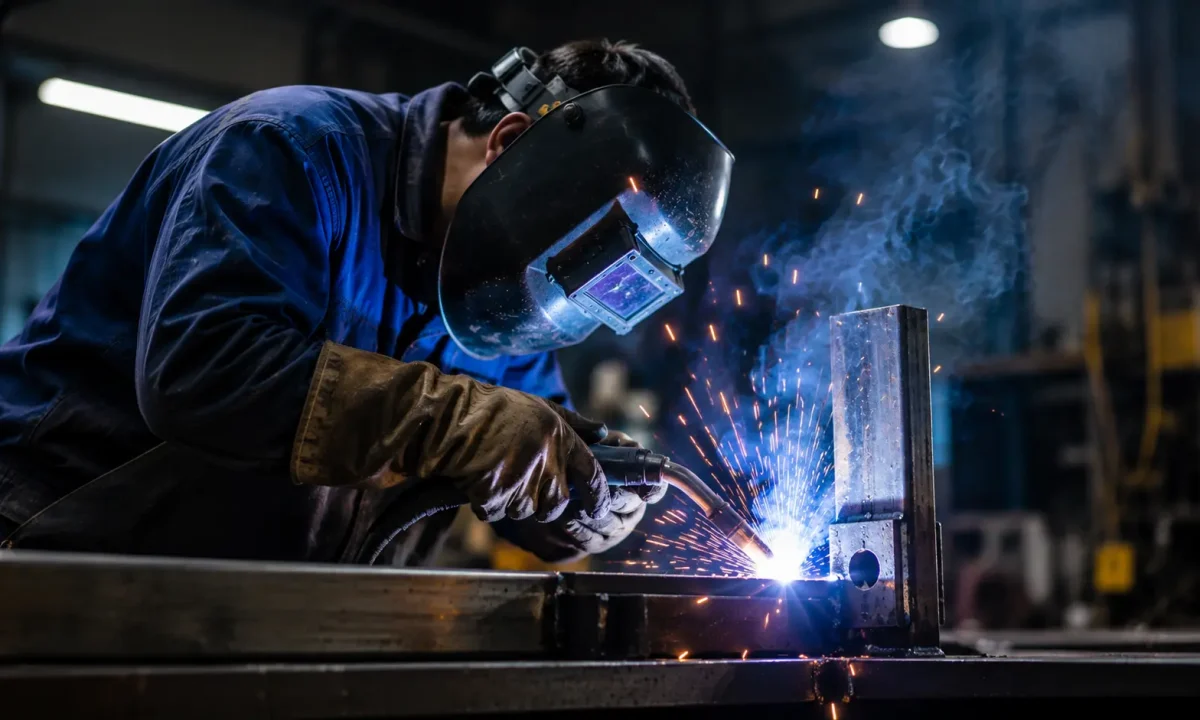
أثناء لحام العوارض على شكل حرف H، يتم تسخين معدن منطقة اللحام حتى يصل إلى حالة الانصهار، بينما تظل المادة الأساسية المحيطة بدرجة حرارة أقل نسبيًا. وعندما يبرد اللحام وينكمش، فإن المادة المحيطة الأبرد تقيد حركته، مما يمنعه من الانكماش بحرية. ويؤدي ذلك إلى ظهور إجهاد متبقي في منطقة اللحام والمنطقة المتأثرة بالحرارة، موزعًا بشكل غير متساوٍ عبر المقطع العرضي. ونتيجة لذلك، تميل ألواح الحواف نحو الوسط — وهو التشوه الزاوي الذي يهدف عملية التقويم إلى تصحيحه.
العوامل التي تؤثر على التشوه
تتأثر درجة التشوه الزاوي بعدة عوامل: مدخلات حرارة اللحام، ونسبة السماكة بين ألواح الحافة وألواح الوسط، وما إذا كان اللحام يتم على جانب واحد أولاً أم على كلا الجانبين في آن واحد، بالإضافة إلى ظروف التثبيت والدعم أثناء اللحام. إن فهم هذه العوامل يوضح سبب تأثير توقيت عملية الاستقامة — سواء تمت مباشرة بعد اللحام أم بعد التبريد الكامل — بشكل كبير على نتيجة التصحيح.
درجة حرارة الفولاذ وخصائصه الميكانيكية
تستند عملية اللحام والتقويم على الساخن إلى خاصية فيزيائية أساسية للفولاذ، وهي: انخفاض مقاومة الخضوع مع ارتفاع درجة الحرارة. وهذا هو الأساس الفيزيائي لمنطق العملية برمتها.
العلاقة بين درجة الحرارة وقوة الخضوع
في درجة حرارة الغرفة، تتراوح قوة الخضوع لأنواع الفولاذ الإنشائي الشائعة، مثل Q235 وQ345، بين 235 و345 ميجا باسكال. ومع ارتفاع درجة الحرارة إلى النطاق 200–400 درجة مئوية، تبدأ قوة الخضوع في الانخفاض بشكل ملحوظ. وفي نطاق 600–700 درجة مئوية، يمكن أن تنخفض قوة الخضوع إلى ما بين 30 و50% من القيمة عند درجة حرارة الغرفة.
وهذا يعني أن تطبيق قوة تصحيحية بينما لا يزال الفولاذ في درجة حرارة مرتفعة يتطلب قوة ميكانيكية أقل بكثير لإحداث نفس التشوه البلاستيكي — ويتم الاحتفاظ بالشكل المصحح بمجرد أن يبرد الفولاذ.
نافذة تمليس الشعر بالحرارة
بعد اكتمال عملية اللحام، تتبع درجة حرارة الفولاذ توزيعًا متدرجًا نحو الخارج انطلاقًا من منطقة اللحام، وتستمر في الانخفاض بمرور الوقت. وتُجرى عملية التسوية الساخنة بعد اللحام خلال الفترة الزمنية التي لا يزال فيها الفولاذ عند درجة حرارة مرتفعة بشكل ملحوظ — وعادةً ما تكون هذه الفترة في غضون عدة دقائق إلى حوالي خمس عشرة دقيقة بعد اكتمال عملية اللحام، اعتمادًا على مواصفات العارضة، ومعايير اللحام، والظروف المحيطة.
في هذه المرحلة، توجد ثلاثة عوامل تساعد على التصحيح: حيث تكون مقاومة الخضوع أقل من القيمة في الحالة الباردة، مما يقلل من القوة المطلوبة؛ وتكون الليونة أعلى، مما ينتج عنه تشوه أكثر انتظامًا دون حدوث تجمعات محلية للإجهاد؛ كما أن الإجهادات المتبقية لم تستقر تمامًا بعد، مما يجعل الشكل الهندسي المصحح أكثر متانة.
بمجرد إغلاق هذه النافذة ووصول الفولاذ إلى درجة حرارة الغرفة، ترتفع القوة المطلوبة للتصحيح ارتفاعًا حادًّا — وتصبح قيود عملية التسوية على البارد أمرًا لا مفر منه.
التنعيم بالحرارة مقابل التنعيم على البارد
قوة التصحيح وحمولة المعدات
يتطلب التسوية على البارد قوة هيدروليكية كبيرة لإحداث تشوه بلاستيكي في الفولاذ المبرد تمامًا. وهذا يفرض متطلبات عالية على سعة النظام الهيدروليكي والقوة الهيكلية لمعدات التسوية، مما يؤدي إلى ارتفاع كل من تكلفة المعدات واستهلاك الطاقة لكل دورة.
يقلل التسوية بالحرارة من قوة التصحيح المطلوبة بنسبة تتراوح بين 30 و40% تقريبًا مقارنةً بالتصحيح على البارد في ظل مواصفات مماثلة للعارضة. ويؤدي هذا الانخفاض إلى تخفيف الحمل على النظام الهيدروليكي، وتقليل الإجهاد الأقصى على بكرات التسوية، وخفض استهلاك الطاقة لكل قطعة — كل ذلك دون المساس بجودة التصحيح.
الدقة واتساق الدُفعات
يُعد «الارتداد» أحد القيود المستمرة التي تواجه عملية التصويب على البارد. يتمتع الفولاذ في درجة حرارة الغرفة بمعامل مرونة عالٍ، مما يعني أن جزءًا من التشوه المطبق يستعيد شكله مرنًا بمجرد رفع قوة التصحيح. ولتحقيق الشكل الهندسي المستهدف بعد الارتداد، يجب أن يتجاوز التصحيح المطبق الشكل المستهدف — وهو قرار تقديري يعتمد على خبرة المشغل ويختلف من قطعة إلى أخرى.
يؤدي الاستقامة بالحرارة إلى انخفاض ملحوظ في ظاهرة الارتداد. إن الجمع بين انخفاض مقاومة الخضوع وانخفاض معامل المرونة عند درجات الحرارة المرتفعة يعني أن الشكل الهندسي المصحح يكون أقرب إلى التصحيح المطبق، ويتم الحفاظ على الشكل بشكل أكثر موثوقية بعد رفع القوة. وتكون معدلات اجتياز اختبار عموديّة الحواف واتساق الأبعاد بين الدفعات أعلى بشكل ملحوظ مقارنةً بالتقويم على البارد، لا سيما في عمليات الإنتاج بكميات كبيرة ذات مواصفات عوارض مركزة.
عمر خدمة أسطوانات التسوية
تُعد بكرات التسوية المكون الأكثر تعرضًا للتآكل في أي آلية تصحيح. فكلما زادت القوى المطلوبة في عملية التسوية على البارد، زاد تآكل البكرات، وقصرت فترات استبدالها، وارتفعت تكاليف الصيانة السنوية. أما انخفاض قوى التصحيح في عملية التسوية على الساخن، فيؤدي إلى توزيع أكثر توازناً للحمل على البكرات، مما يطيل من عمرها التشغيلي ويقلل من وتيرة استبدالها وتكلفته.
التنفيذ على الآلة المتكاملة 3 في 1
لا تُحقق عملية اللحام والتقويم بالحرارة ميزتها الكاملة إلا عندما يكون اللحام والتقويم متتالية مباشرة — دون وجود فترة تبريد بين المرحلتين. وهنا بالذات توفر الآلة المتكاملة «3 في 1» ميزة هيكلية لا يمكن أن تضاهيها التكوينات المكونة من آلات منفصلة.
مشكلة استخدام أجهزة منفصلة
في تصميم آلي منفصل، يجب نقل قطعة العمل بواسطة رافعة من آلة اللحام إلى آلة التسوية المستقلة بعد اكتمال عملية اللحام. وأثناء عملية النقل هذه — التثبيت بالخطاف، والنقل، والإنزال، وإعادة التموضع — يبرد الفولاذ بشكل مستمر. وبحلول الوقت الذي تصل فيه القطعة إلى محطة التسوية، تكون نافذة التسوية الساخنة قد أُغلقت عادةً، وتتحول العملية تلقائيًّا إلى التصحيح البارد بغض النظر عن النية.
كيف تحل «الخط المتكامل» هذه المشكلة
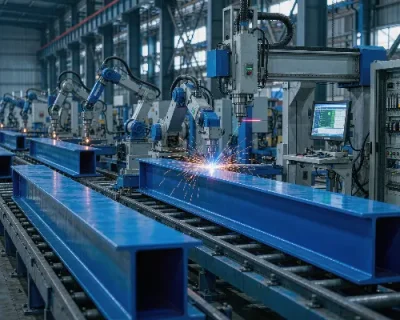
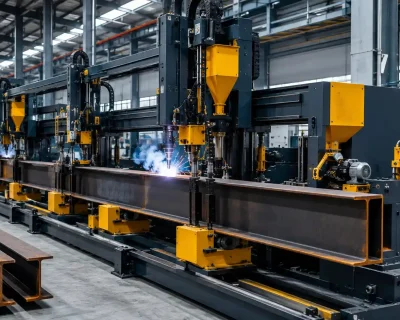
تدمج الآلة ثلاثية الوظائف محطة اللحام ومحطة التسوية في خط إنتاج واحد متواصل. بعد اللحام، تنتقل قطعة العمل مباشرةً إلى آلية التسوية دون الحاجة إلى نقلها بواسطة رافعة. وقد تم تصميم المسافة بين المحطتين ومعدل تغذية قطعة العمل بحيث يضمن وصول الفولاذ إلى آلية التسوية ضمن النطاق الفعال لدرجة حرارة التسوية الساخنة.
هذا التكامل التسلسلي الفوري هو ما يحول الميزة النظرية للتقويم بالحرارة إلى نتيجة إنتاجية متسقة وقابلة للتكرار. ولا يمكن تحقيق تقويم حقيقي بالحرارة باستخدام آلة تقويم قائمة بذاتها — فالعملية تعتمد على التكوين المادي للخط المتكامل.
السيناريوهات القابلة للتطبيق والقيود
تحقق عملية اللحام والتقويم بالحرارة أفضل نتائجها في سياقات إنتاجية محددة، ولها قيود يجدر فهمها قبل تحديد المواصفات الفنية للمعدات.
أين يُظهر أفضل أداء له
يُعد الإنتاج المستمر بكميات كبيرة مع نطاق مواصفات شعاع مركّز هو المجال الذي تُظهر فيه عملية التقويم بالحرارة مزاياها الأكثر وضوحًا — حيث تتضافر المعلمات المتسقة والنتائج القابلة للتكرار ومتطلبات قوة التصحيح المنخفضة لتوفير جودة مستقرة بتكلفة تشغيل منخفضة. كما تستفيد العمليات التي تتطلب تفاوتات صارمة في عموديّة الحواف، مثل تصنيع الجسور أو بناء المنشآت الصناعية الثقيلة، بشكل كبير من الاتساق الأبعاد الأعلى الذي يوفره التسوية بالحرارة.
القيود التي يجب أخذها في الاعتبار
لا يمكن تحقيق عملية التقويم الساخن إلا من خلال تكوين آلي متكامل — فآلة التقويم المستقلة لا تستطيع فعليًّا الحفاظ على الفولاذ ضمن نطاق درجة الحرارة المطلوب للتقويم الساخن بعد نقله بواسطة الرافعة. أما بالنسبة للعوارض الملحومة مسبقًا والتي بردت تمامًا، فإن التصحيح البارد يظل الخيار الوحيد المتاح. بالإضافة إلى ذلك، تتميز أنواع الفولاذ عالية القوة بخصائص حرارية تختلف عن تلك الخاصة بأنواع الفولاذ الإنشائي القياسي، وقد تتطلب تعديل المعلمات والتحقق من صحة العملية قبل تطبيق عملية التسوية بالحرارة.
الخاتمة
منطق عملية اللحام الساخن والتقويم الساخن بسيط ومباشر: فهو يستند إلى الحقيقة الفيزيائية التي تفيد بأن مقاومة الخضوع للفولاذ تنخفض عند درجات الحرارة المرتفعة، مما يتيح تصحيح التشوه في اللحظة التي تتطلب أقل قدر من القوة وتحقق أفضل النتائج. ويكمن التحدي التقني في بناء نظام إنتاج يتم فيه تنفيذ اللحام والتقويم بشكل متتالي وفوري — وهذه هي القيمة الهندسية الأساسية لتكوين الآلة المتكاملة «3 في 1». لفهم كيفية اندماج عملية التقويم بالحرارة ضمن تسلسل الإنتاج الكامل، راجع دليلنا الشامل حول آلة لحام وتقويم مجموعات العوارض على شكل حرف H.
إذا كنت تقيّم خيارات التسوية لخط إنتاج العوارض على شكل حرف H أو ترغب في فهم كيفية تطبيق عملية التسوية بالحرارة على المواصفات المحددة لعوارضك، فيُرجى الاتصال بـ ZMDE الفريق الفني للحصول على إرشادات مفصلة.
 English
 Español
 Русский
 العربية
 Français
 Português