Soldagem a quente e endireitamento a quente: a tecnologia central do processo na máquina 3 em 1
Introdução
Na produção de vigas em H, a distorção causada pela soldagem é uma das variáveis de qualidade mais difíceis de controlar. Após a união da alma e das abas por meio de soldas em ângulo, a tensão térmica faz com que as abas se inclinem para dentro — uma deformação conhecida como distorção angular. A eficiência e a precisão com que essa distorção é corrigida determinam o limite máximo de qualidade e a capacidade de produção de toda a linha de produção.
O endireitamento a frio tem sido, há muito tempo, o método de correção predominante, mas suas limitações em termos de consumo de energia, precisão e desgaste do equipamento têm levado o setor a buscar uma solução melhor. O processo de soldagem a quente e endireitamento a quente muda radicalmente a lógica da correção de deformações — em vez de esperar que o aço esfrie e, em seguida, forçá-lo a retomar sua forma, a correção é aplicada durante a janela de temperatura ideal, imediatamente após a soldagem, alcançando melhores resultados com uma força significativamente menor.
Este artigo examina os fundamentos físicos, a lógica do processo e as vantagens práticas do processo de soldagem e endireitamento a quente em quatro dimensões: a mecânica da distorção causada pela soldagem, a relação entre a temperatura do aço e suas propriedades mecânicas, uma comparação com o endireitamento a frio e a forma como o processo é implementado em uma máquina integrada 3 em 1.
Comparação rápida
| Dimensão | Endireitamento a frio | Soldagem a quente e endireitamento a quente |
| Força de correção necessária | Alto | Reduzido em aproximadamente 30–40% |
| Precisão dimensional | Influenciado pela recuperação elástica, menor consistência do lote | Retorno elástico mínimo, alta consistência entre lotes |
| Desgaste dos rolos de endireitamento | Rápido, com ciclo de substituição mais curto | Mais lenta, vida útil prolongada |
| Consumo de energia | Alto | Inferior |
| Dependência da qualificação do operador | Alta — é necessária experiência para compensar a retração elástica | Inferior — controlado por parâmetros |
| Melhor aplicação | Correção offline, estoque existente | Produção contínua em linha |
Compreendendo os mecanismos da distorção na soldagem
Para compreender o valor do processo de endireitamento a quente, é útil entender primeiro como se origina a distorção causada pela soldagem.
Como se forma a tensão residual
Durante a soldagem de vigas em H, o metal da zona de solda é aquecido até atingir o estado fundido, enquanto o material de base circundante permanece a uma temperatura relativamente mais baixa. À medida que a solda esfria e se contrai, ela é restringida pelo material circundante mais frio e não consegue se contrair livremente. Isso gera tensão residual na zona de solda e na zona afetada pelo calor, distribuída de forma desigual ao longo da seção transversal. O resultado é que as placas das abas se inclinam em direção à alma — a distorção angular que o endireitamento se destina a corrigir.
Fatores que influenciam a distorção
O grau de distorção angular é influenciado por diversos fatores: a entrada de calor na soldagem, a relação de espessura entre as placas da flange e da alma, se a soldagem é realizada primeiro em um lado ou simultaneamente em ambos os lados, e as condições de fixação e apoio durante a soldagem. A compreensão desses fatores esclarece por que o momento em que o endireitamento é realizado — imediatamente após a soldagem ou após o resfriamento completo — faz uma diferença tão significativa no resultado da correção.
Temperatura e propriedades mecânicas do aço
O processo de soldagem e endireitamento a quente baseia-se em uma propriedade física fundamental do aço: a resistência ao escoamento diminui à medida que a temperatura aumenta. Essa é a base física para toda a lógica do processo.
A relação entre temperatura e limite de escoamento
À temperatura ambiente, os aços estruturais comuns, como o Q235 e o Q345, apresentam limites de escoamento na faixa de 235 a 345 MPa. À medida que a temperatura aumenta para a faixa de 200 a 400 °C, o limite de escoamento começa a diminuir visivelmente. Na faixa de 600 a 700 °C, o limite de escoamento pode cair para 30 a 50% do valor à temperatura ambiente.
Isso significa que aplicar uma força de correção enquanto o aço ainda se encontra em temperatura elevada requer uma força mecânica muito menor para produzir a mesma deformação plástica — e a forma corrigida é mantida assim que o aço esfria.
A Janela de Alisamento a Quente
Após a conclusão da soldagem, a temperatura do aço segue uma distribuição gradiente em direção ao exterior a partir da zona de solda e diminui continuamente com o passar do tempo. O processo de endireitamento a quente após a soldagem é realizado dentro do intervalo em que o aço ainda se encontra a uma temperatura significativamente elevada — normalmente entre alguns minutos e aproximadamente quinze minutos após a conclusão da soldagem, dependendo das especificações da viga, dos parâmetros de soldagem e das condições ambientais.
Nesse intervalo, três condições favorecem a correção: o limite de escoamento está abaixo do valor no estado frio, reduzindo a força necessária; a ductilidade é maior, produzindo uma deformação mais uniforme sem concentrações localizadas de tensão; e as tensões residuais ainda não se estabilizaram totalmente, tornando a geometria corrigida mais durável.
Assim que essa janela se fecha e o aço se aproxima da temperatura ambiente, a força necessária para a correção aumenta drasticamente — e as limitações do endireitamento a frio tornam-se inevitáveis.
Alisamento a quente x alisamento a frio
Força de correção e carga do equipamento
O endireitamento a frio requer uma força hidráulica considerável para produzir deformação plástica no aço totalmente resfriado. Isso impõe altas exigências à capacidade do sistema hidráulico e à resistência estrutural do equipamento de endireitamento, elevando tanto o custo do equipamento quanto o consumo de energia por ciclo.
O endireitamento a quente reduz a força de correção necessária em aproximadamente 30–40% em comparação com a correção a frio, para especificações equivalentes da viga. Essa redução diminui a carga no sistema hidráulico, reduz a tensão de pico nos rolos de endireitamento e diminui o consumo de energia por peça — tudo isso sem comprometer a qualidade da correção.
Precisão e consistência entre lotes
Uma limitação persistente do endireitamento a frio é a recuperação elástica. O aço à temperatura ambiente possui um alto módulo de elasticidade, o que significa que uma parte da deformação aplicada se recupera elasticamente assim que a força de correção é liberada. Para atingir a geometria desejada após a recuperação elástica, a correção aplicada deve exceder o valor alvo — uma decisão que depende da experiência do operador e varia de peça para peça.
O endireitamento a quente produz um retorno elástico significativamente menor. A combinação de menor limite de escoamento e módulo de elasticidade reduzido em temperatura elevada significa que a geometria corrigida se aproxima mais da correção aplicada, e a forma é mantida de maneira mais confiável após a liberação da força. As taxas de aprovação da perpendicularidade das flanges e a consistência dimensional entre lotes são significativamente maiores em comparação com o endireitamento a frio, particularmente na produção em grande volume com especificações concentradas para vigas.
Vida útil dos rolos de endireitamento
Os rolos de endireitamento são o principal componente sujeito a desgaste em qualquer mecanismo de correção. As forças mais elevadas exigidas pelo endireitamento a frio aceleram o desgaste dos rolos, encurtam os intervalos de substituição e aumentam os custos anuais de manutenção. A redução das forças de correção no endireitamento a quente produz um perfil de carga mais favorável nos rolos, prolongando sua vida útil e reduzindo a frequência e o custo de substituição.
Implementação na máquina integrada 3 em 1
O processo de soldagem e endireitamento a quente só oferece todas as suas vantagens quando a soldagem e o endireitamento são imediatamente sequencial — sem intervalo de resfriamento entre as duas etapas. É exatamente nesse ponto que a máquina integrada 3 em 1 oferece uma vantagem estrutural que as configurações de máquinas separadas não conseguem reproduzir.
O problema das máquinas separadas
Em um layout de máquinas independentes, a peça deve ser transferida por guindaste da máquina de soldagem para a máquina de endireitamento autônoma após a conclusão da soldagem. Durante essa transferência — engate, deslocamento, pouso, reposicionamento — o aço esfria continuamente. Quando a peça chega à estação de endireitamento, a janela de endireitamento a quente geralmente já se fechou, e a operação passa automaticamente para a correção a frio, independentemente da intenção.
Como a Linha Integrada Resolve o Problema
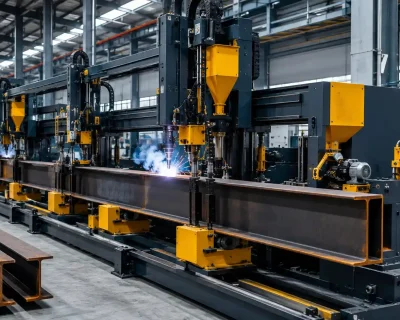
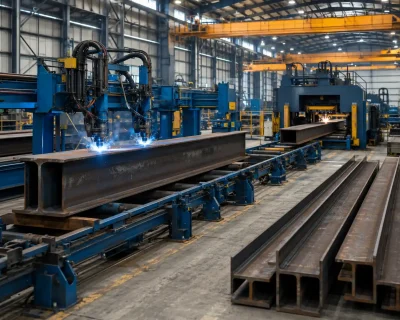
A máquina 3 em 1 integra a estação de soldagem e a estação de endireitamento em uma única linha contínua. Após a soldagem, a peça avança diretamente para o mecanismo de endireitamento, sem qualquer transferência por guindaste. A distância entre as duas estações e a velocidade de alimentação da peça são projetadas para garantir que o aço chegue ao mecanismo de endireitamento dentro da faixa de temperatura eficaz para o endireitamento a quente.
Essa integração sequencial imediata é o que transforma a vantagem teórica do endireitamento a quente em um resultado de produção consistente e repetível. Não é possível obter um verdadeiro endireitamento a quente com uma máquina de endireitamento independente — o processo depende da configuração física da linha integrada.
Cenários aplicáveis e limitações
O processo de soldagem a quente e endireitamento a quente apresenta seus melhores resultados em contextos específicos de produção e possui limitações que vale a pena compreender antes de especificar o equipamento.
Onde apresenta melhor desempenho
É na produção contínua de alto volume, com uma faixa concentrada de especificações de vigas, que o endireitamento a quente oferece as vantagens mais evidentes — parâmetros consistentes, resultados repetíveis e baixos requisitos de força de correção se combinam para produzir qualidade estável a baixo custo operacional. Operações com tolerâncias rigorosas de perpendicularidade das abas, como a fabricação de pontes ou a construção de instalações industriais pesadas, também se beneficiam significativamente da maior consistência dimensional proporcionada pelo endireitamento a quente.
Limitações a serem consideradas
O endireitamento a quente só é viável por meio de uma configuração integrada de máquinas — uma máquina de endireitamento autônoma não tem condições físicas de manter o aço na faixa de temperatura adequada para o endireitamento a quente após a transferência por guindaste. Para vigas previamente soldadas que já tenham esfriado completamente, a correção a frio continua sendo a única opção disponível. Além disso, os aços de alta resistência apresentam perfis de propriedades em função da temperatura diferentes dos aços estruturais padrão e podem exigir parâmetros ajustados e validação do processo antes da aplicação do endireitamento a quente.
Conclusão
A lógica do processo de soldagem a quente e endireitamento a quente é simples: ela se baseia no fato físico de que o limite de escoamento do aço diminui em temperaturas elevadas, corrigindo a distorção no momento em que é necessária a menor força e em que se obtêm os melhores resultados. O desafio técnico reside na criação de um sistema de produção em que a soldagem e o endireitamento sejam etapas imediatamente sequenciais — e esse é o principal valor da engenharia de processos da configuração integrada 3 em 1 da máquina. Para compreender como o endireitamento a quente se encaixa na sequência completa de produção, consulte nosso guia completo sobre o Máquina de soldagem e endireitamento para montagem de vigas em H.
Caso esteja avaliando opções de endireitamento para uma linha de produção de vigas H ou deseje compreender como o processo de endireitamento a quente se aplica às especificações específicas de suas vigas, entre em contato com a ZMDE equipe técnica para obter orientações detalhadas.
 English
 Español
 Русский
 العربية
 Français
 Português