Qu'est-ce qu'une machine à poutres en H 3-en-1 et comment fonctionne-t-elle ?
Introduction
La poutre en H est l'un des éléments de structure les plus couramment utilisés dans la construction métallique, qu'il s'agisse des charpentes d'installations industrielles ou des poutres de ponts. L'efficacité et la précision avec lesquelles les poutres en H sont fabriquées déterminent directement les délais de livraison et la structure des coûts de toute opération de fabrication métallique.
La machine « 3-en-1 » à poutres en H résout un problème d'efficacité de longue date inhérent aux configurations traditionnelles à machines distinctes. Pourtant, la plupart des descriptions de cet équipement se limitent au niveau fonctionnel, sans jamais expliquer en détail la logique sous-jacente du processus ni la structure mécanique. Cet article décortique le fonctionnement réel d'une machine 3-en-1 — en abordant les principes du processus, les composants mécaniques et les configurations d'automatisation — afin d'offrir aux décideurs chargés des achats comme aux ingénieurs techniques une base plus claire pour l'évaluation de l'équipement.
Les trois étapes du processus et leur logique technique
La phase d'assemblage : positionnement et serrage automatiques
Une poutre en H est composée d'une âme et de deux ailes. L'étape d'assemblage permet de positionner et de serrer les trois tôles avec précision avant le début du soudage.
Dans le cadre d'un assemblage traditionnel manuel ou semi-automatique, les opérateurs tracent des lignes de référence, positionnent les plaques à la main et les soudent par points pour les maintenir en place. Ce processus prend beaucoup de temps et repose largement sur les compétences de l'opérateur : les erreurs de positionnement commises à ce stade se répercutent et affectent la précision dimensionnelle de la poutre finie.
Le mécanisme d'assemblage d'une machine 3-en-1 utilise un serrage automatique hydraulique ou servocommandé :
- La plaque de toile est introduite verticalement tandis que les deux plaques de bordure sont serrées simultanément de part et d'autre
- La pression hydraulique est appliquée automatiquement — aucun pointage manuel n'est nécessaire
- La force de serrage et la précision de positionnement sont contrôlées par le réglage des paramètres, ce qui garantit une répétabilité constante
La valeur fondamentale de ce mécanisme réside dans la élimination des erreurs de positionnement manuel, offrant ainsi une base géométrique stable pour l'étape de soudage qui suit.
L'étape de soudage : soudage à l'arc submergé simultané des deux côtés
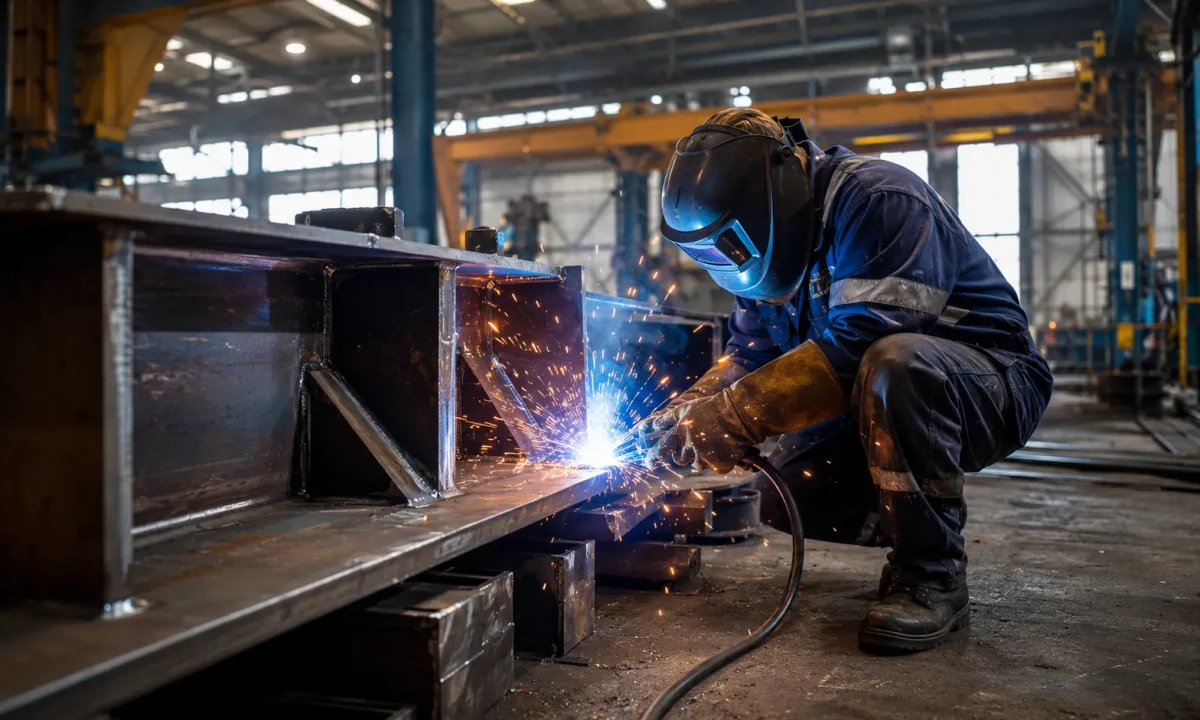
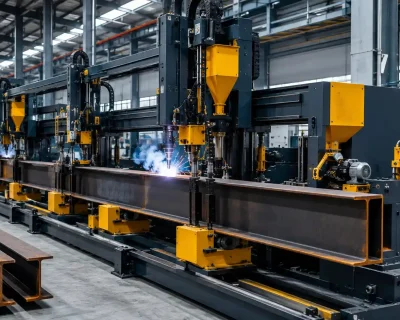
Une fois l'assemblage terminé, le mécanisme de soudage réalise des soudures d'angle continues le long des joints entre la plaque d'âme et les deux plaques de bride. Les machines « 3 en 1 » utilisent généralement soudage à l'arc submergé (SAW) pour plusieurs raisons :
- L'arc de soudage brûle sous une couche de flux, ce qui réduit au minimum les projections et permet d'obtenir des profils de soudure réguliers et nets
- Il est possible d'atteindre des intensités plus élevées, ce qui permet un soudage à pénétration totale sur des tôles d'épaisseur moyenne à épaisse
- Une vitesse de soudage stable est adaptée aux longues soudures continues et droites requises dans la production de poutres en H
Dans une configuration de soudage simultané des deux faces, deux têtes de soudage fonctionnent simultanément de part et d'autre de la plaque d'âme. Par rapport au soudage séquentiel d'une seule face, cela permet d'obtenir un apport de chaleur plus équilibré, de réduire la déformation due au soudage et d'améliorer le rendement de production.
L'étape de redressement : correction de la pression à chaud
Après le soudage, les contraintes thermiques provoquent une inclinaison vers l'intérieur des plaques de bride — une déformation appelée « distorsion angulaire ». L'étape de redressage permet de rétablir l'angle perpendiculaire des brides, conformément aux spécifications de conception.
Le mécanisme de redressage d'une machine 3-en-1 est placé immédiatement après le poste de soudage, tirant ainsi parti de la fenêtre de lissage à chaud:
- L'acier qui vient d'être soudé conserve une température élevée, ce qui réduit sa limite d'élasticité en dessous de la valeur à froid.
- L'application d'une force de correction à ce stade nécessite une pression nettement moindre et permet d'obtenir des résultats plus homogènes
- Les rouleaux de redressage exercent une pression latérale sur les tôles de rebord, ce qui permet de ramener la déformation angulaire dans les limites de tolérance
La pression, l'angle et la course des rouleaux de redressage sont tous réglables via des paramètres, afin de s'adapter aux différentes dimensions de section transversale des poutres en H.
Structure mécanique et composants
Système de châssis et de rails de guidage
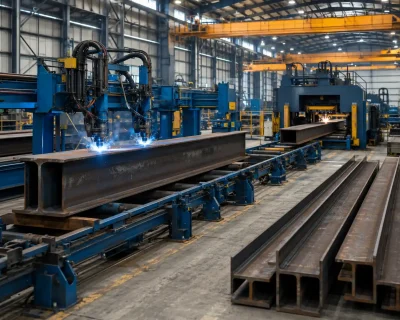
Le châssis principal d’une machine 3-en-1 est une structure en acier soudée qui sert de base porteuse à l’ensemble des modules fonctionnels. Des rails de guidage longitudinaux s’étendent sur toute la longueur de la machine, le long desquels les pièces avancent à une vitesse d’avance contrôlée. Les trois modules fonctionnels — assemblage, soudage et redressage — sont disposés en séquence le long du même axe.
La précision des rails de guidage détermine directement la rectitude des poutres finies. Toute déviation des rails pendant la production entraîne un gauchissement latéral de la poutre en H ; c’est pourquoi les machines de haute qualité utilisent des systèmes de rails usinés avec précision et calibrés.
Système d'alimentation et d'entraînement
L'avance de la pièce à usiner dans la machine est assurée par un système de rouleaux d'entraînement :
- Les rouleaux d'entraînement motorisés, actionnés par des moteurs électriques, fournissent la force d'avance vers l'avant
- Les rouleaux d'appui passifs supportent le poids de la pièce et réduisent la déformation sous charge
- La vitesse d'entraînement est réglable afin de s'adapter à la vitesse de déplacement de soudage requise pour les différentes spécifications des pièces à souder
Dans les configurations entièrement automatiques, la vitesse d'avance est liée aux paramètres de soudage : le système maintient automatiquement la vitesse de déplacement optimale pour le soudage, sans intervention de l'opérateur.
Têtes de soudage et système de récupération du flux
Les têtes de soudage à arc submergé constituent le cœur du module de soudage ; elles se composent de :
- Bobines de fil et mécanismes d'alimentation en fil
- Trémies à flux et unités de récupération du flux
- Sources d'alimentation de soudage et câblage de commande
Le système de récupération du flux recueille le flux non fondu et le remet en circulation, ce qui permet de réduire les coûts liés aux consommables et de maintenir la zone de soudage dégagée. Les configurations à double face font fonctionner simultanément deux ensembles complets de têtes de soudage, ce qui nécessite une capacité d'alimentation électrique coordonnée et une intégration du système de commande.
Ensemble de rouleaux de redressage
Le module de redressage s'articule autour d'un ensemble de rouleaux de correction à entraînement hydraulique :
- Les rouleaux horizontaux assurent le maintien vertical de la pièce à usiner
- Les rouleaux de redressage latéraux exercent une pression latérale sur les tôles de rebord
- Le système hydraulique fournit une force de correction réglable afin de s'adapter aux différentes épaisseurs de tôles et aux différentes amplitudes de déformation
Le matériau et la dureté des rouleaux ont une incidence directe sur la durée de vie. Dans les environnements de production à grand volume, les rouleaux de redressage comptent parmi les principaux composants soumis à l'usure qui nécessitent un remplacement périodique.
Système de contrôle
Les machines 3-en-1 modernes sont équipées de systèmes de commande PLC ou CNC offrant :
- Mémorisation des paramètres : les réglages du courant de soudage, de la vitesse de déplacement et de la pression de redressage pour différentes spécifications de poutres peuvent être prédéfinis et rappelés
- Diagnostic des défaillances : des capteurs surveillent en temps réel l'état de l'ensemble des mécanismes, déclenchant des alarmes automatiques en cas d'anomalie
- Interface opérateur : l'utilisation d'un écran tactile réduit la dépendance vis-à-vis d'un niveau de compétence élevé de la part des opérateurs
Les configurations d'automatisation plus avancées intègrent des fonctionnalités plus complètes du système de contrôle, allant de la récupération des paramètres à l'enregistrement des données de production et à la gestion numérique de la qualité.
Niveaux de configuration de l'automatisation
Les machines 3-en-1 disponibles sur le marché présentent des niveaux d'automatisation très variables. On distingue généralement trois grandes catégories :
Configuration semi-automatique
- Le montage nécessite l'intervention manuelle d'un opérateur pour le positionnement
- Les paramètres de soudage sont définis manuellement ; la machine exécute la séquence de soudage
- Pression de redressage réglable manuellement
- Convient particulièrement : aux petites échelles de production, aux spécifications de poutres changeant fréquemment ou aux opérations soumises à des contraintes budgétaires
Configuration entièrement automatique
- Le serrage des assemblages s'effectue de manière entièrement automatique, sans aucune intervention de l'opérateur
- Paramètres de soudage récupérés automatiquement à partir de programmes prédéfinis
- La pression de redressage s'adapte automatiquement aux caractéristiques de la poutre
- Particulièrement adapté aux opérations nécessitant un faisceau concentré, des volumes de production élevés et où la régularité du temps de cycle est une priorité
Configuration CNC entièrement automatique
- Ajoute une fonctionnalité de commande numérique (CNC) en complément de l'automatisation complète
- Permet un contrôle précis des paramètres complexes liés aux sections transversales
- Les données de production sont enregistrées en temps réel, ce qui permet d'assurer la traçabilité de la qualité
- Convient particulièrement aux sites de fabrication d'acier à grande échelle soumis à des exigences strictes en matière de tolérances dimensionnelles et nécessitant la mise en place d'un système de gestion de la qualité
Choisir la machine adaptée à votre activité
Les différents profils d'usine accordent la priorité à différents aspects de la configuration 3-en-1 :
Planification d'une nouvelle ligne de production : Lors de la mise en place d'une ligne de production à partir de zéro, la configuration 3-en-1 offre ses avantages les plus complets en termes d'encombrement au sol, de main-d'œuvre et de temps de cycle. Elle constitue le point de départ recommandé pour la planification d'une nouvelle installation.
Mise à niveau à partir d'équipements distincts existants : Les usines disposant déjà de machines d'assemblage et de soudage devraient évaluer la valeur résiduelle de leurs équipements actuels avant de décider soit de tout remplacer par un système intégré, soit d'introduire progressivement une capacité de redressage dans un premier temps, à titre de solution intermédiaire.
Spécifications techniques du faisceau concentré : Plus les spécifications des faisceaux produits sont homogènes, plus les gains d'efficacité liés à l'automatisation complète sont importants. Une faible fréquence de changement de configuration permet à la fonction de rappel automatique des paramètres d'offrir tout son potentiel en termes de débit.
Gamme variée de caractéristiques techniques des poutres : Les modifications fréquentes des spécifications exigent une grande souplesse lors des changements de série. Lorsque vous évaluez des équipements destinés à une production à forte diversité, privilégiez le temps de changement de série et la facilité de réglage des paramètres plutôt que les chiffres bruts de rendement.
Conclusion
L'intérêt d'une machine à poutres en H « 3-en-1 » va au-delà du simple regroupement physique de trois machines sur un seul encombrement. Il réside dans la continuité thermique entre les étapes du processus et dans les gains d'efficacité systémiques découlant d'un contrôle automatique intégré. Comprendre les principes de fonctionnement et la structure mécanique de cet équipement permet une évaluation plus précise lors de la sélection — il ne s’agit pas seulement de comparer les fiches techniques, mais d’évaluer si la machine est réellement adaptée au contexte de production dans lequel elle sera exploitée. Pour une vue d’ensemble complète, incluant l’analyse des coûts et les critères de sélection, consultez notre Guide complet sur les machines de soudage et de redressage pour l'assemblage de poutres en H.
Si vous envisagez de mettre en place une chaîne de production de poutres en H ou si vous étudiez la possibilité de moderniser vos équipements, veuillez contacter le ZMDE équipe technique pour obtenir des recommandations techniques adaptées à vos besoins réels de production.
 English
 Español
 Русский
 العربية
 Français
 Português