Comment la machine 3-en-1 améliore l'efficacité de la ligne de fabrication de poutres en H
Une machine 3-en-1 de soudage et de redressage d'assemblages de poutres en H améliore l'efficacité de la chaîne de fabrication principalement en en supprimant les temps de transfert entre les processus et en réduisant les effectifs de la chaîne de soudage de 6 à 8 opérateurs à 2 ou 3, tout en maintenant un débit compris entre 500 et 800 tonnes par mois pour une configuration standard à une seule équipe.
Cet article analyse les gains d'efficacité selon quatre critères utilisés par les responsables de production pour évaluer les performances d'une ligne de production : le temps de cycle et le débit, la productivité du personnel, l'utilisation de l'espace au sol et le taux de disponibilité global des équipements (OEE). Toutes les comparaisons portent sur une machine intégrée « 3 en 1 » et une configuration classique à trois postes (machine d’assemblage distincte, machine de soudage SAW à portique et machine de redressage de brides autonome) de capacité équivalente en termes de poutres.
| Dimension « efficacité » | Ligne conventionnelle à 3 postes | Machine intégrée 3-en-1 |
| Stations et correspondances | 3 postes, 2 transferts entre processus | 1 station, aucun changement |
| Effectif type par équipe | 6 à 8 opérateurs | 2 à 3 opérateurs |
| Surface au sol requise | 3 postes + convoyeurs + zones tampons | 1 poste + convoyeurs d'entrée et de sortie |
| Production mensuelle type (une équipe) | 300 à 500 tonnes | 500 à 800 tonnes |
| Goulot d'étranglement de l'OEE | Temps d'arrêt liés au transfert et au re-serrage | Vitesse de soudage |
En quoi une machine 3-en-1 permet-elle de réduire la durée du cycle par rapport à une ligne à trois stations ?
Le temps de cycle par poutre diminue d’environ 30 à 40% lorsque l’on passe d’une configuration à trois postes à une machine « 3 en 1 », la majeure partie de ce gain de temps provenant de la suppression des opérations de manutention entre les postes plutôt que d’une vitesse de soudage plus élevée.
Où passe le temps sur une ligne classique à trois stations ?
Dans une configuration classique, la poutre passe par trois machines distinctes : la machine d’assemblage réalise les soudures par points des ailes à l’âme, la soudeuse à arc submergé à portique réalise les soudures d’angle, et la machine de redressage des ailes corrige les déformations angulaires. Entre chaque poste, la poutre doit être soulevée à l’aide d’un pont roulant ou d’un convoyeur à rouleaux, transférée vers la machine suivante, repositionnée et refixée. Chaque cycle de transfert et de re-serrage prend généralement entre 8 et 15 minutes, selon la longueur de la poutre et la coordination de l’équipe — et avec deux transferts par poutre, cela ajoute 16 à 30 minutes de temps non productif à chaque cycle de production.
La durée totale du cycle pour une poutre en H standard de 12 mètres (hauteur de l’âme ≈ 800 mm, épaisseur de la semelle ≈ 16 mm) sur une ligne conventionnelle est généralement comprise entre 45 et 70 minutes, dont le temps réel d’usinage et de soudage représente environ 60 à 70%. Les 30 à 40 % restants correspondent au transfert, à l'attente, au repositionnement et à la planification des interventions de la grue — un temps qui ne génère aucune production.
Comment la machine 3-en-1 permet-elle d'éliminer ce temps non productif ?
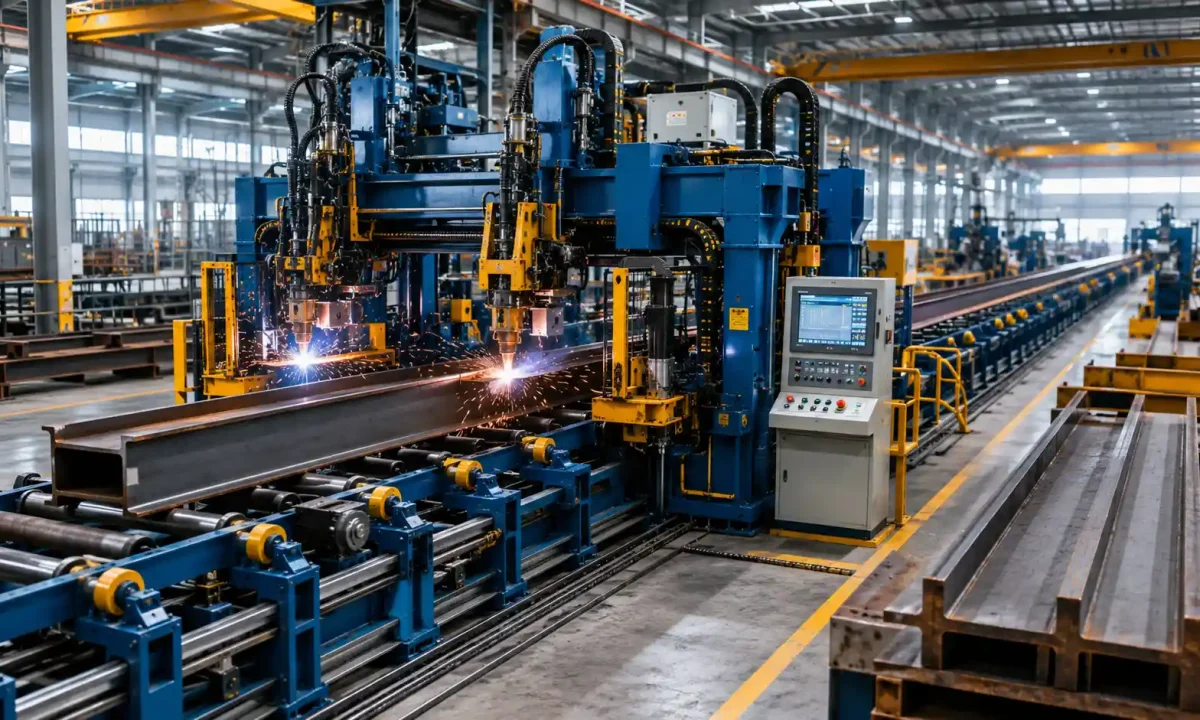
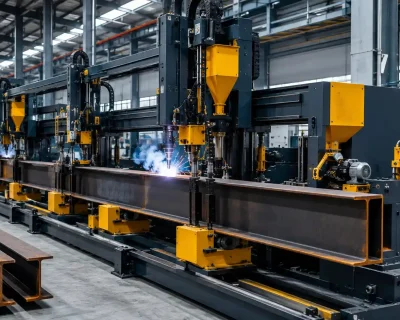
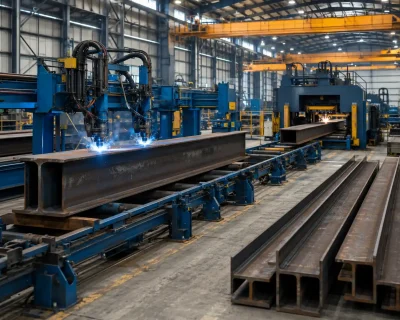
Une machine 3-en-1 traite la poutre en un seul passage continu : la poutre entre dans la machine, est assemblée et soudée par points, traverse la zone de soudage SAW à une vitesse de déplacement contrôlée (généralement comprise entre 1 500 et 2 000 mm/min pour les soudures d’angle standard), puis sort avec des ailes déjà redressées. Il n’y a ni levage par grue, ni repositionnement, ni nouveau serrage entre les différentes étapes. La poutre n’entre en contact avec la machine qu’une seule fois et en ressort finie.
Ce procédé en continu réduit à zéro le temps de transfert entre les opérations, qui était auparavant de 16 à 30 minutes, et ramène la durée totale du cycle par poutre à environ 25 à 45 minutes, en fonction de la longueur de la poutre et des spécifications de soudage. Pour un fabricant produisant 20 poutres par jour d'environ 2 tonnes chacune, cette différence se traduit directement par une augmentation de la capacité de production quotidienne.
Le processus de soudage lui-même est-il plus rapide ?
La vitesse de soudage d’une machine 3-en-1 est comparable à celle d’une soudeuse SAW à portique autonome : les deux fonctionnent généralement dans une fourchette de 1 000 à 2 000 mm/min, en fonction du diamètre du fil, du courant et de la taille de soudure requise. Le gain d’efficacité ne réside pas dans le fait que la machine soude plus rapidement, mais dans le fait que le faisceau consacre près de 100% de son temps à l’usinage de la pièce, au lieu de 60 à 70% consacrés à l’usinage et 30 à 40% au déplacement.
Quel est l'impact d'une machine 3-en-1 sur la productivité du travail ?
La productivité du travail — mesurée en tonnes de poutres finies produites par salarié et par équipe — est généralement multipliée par deux ou par trois lors du passage d’une ligne de production classique à une machine « 3 en 1 ».
Combien d'opérateurs chaque configuration nécessite-t-elle ?
Une ligne conventionnelle à trois postes nécessite des opérateurs dédiés à chaque poste : généralement 2 sur la machine d'assemblage (un pour le positionnement, un pour le soudage par points), 2 à 3 sur la soudeuse à portique (surveillance, alimentation en fil, gestion du flux) et 1 à 2 sur la machine à redresser, auxquels s'ajoute au moins 1 grutier pour les transferts entre postes. Cela représente au total 6 à 8 opérateurs par équipe pour la partie de la ligne allant du soudage au redressage.
Une machine 3-en-1 permet de réduire ce nombre à 2 ou 3 opérateurs : un chargé de la gestion de la chaîne de montage et d'alimentation, un autre chargé de la surveillance du processus de soudage et de redressage, et, éventuellement, un troisième chargé de la mise en place des matériaux. Le poste de grutier est entièrement supprimé dans ce segment.
En quoi cela a-t-il de l'importance au-delà de la gestion des salaires ?
L'impact sur la main-d'œuvre va au-delà des économies salariales directes. Moins d'opérateurs signifie moins de points de coordination — et sur une ligne à plusieurs postes, les défaillances de coordination (problèmes de communication lors de la passation de service, conflits d'horaires entre grues, rythme déséquilibré entre les postes) constituent la cause la plus fréquente d'arrêts imprévus. A étude de l'Association des fabricants et des industriels (FMA) a constaté que les coûts de main-d'œuvre indirects liés à la fabrication métallique en plusieurs étapes peuvent représenter un surcoût de 25 à 40% par rapport à la main-d'œuvre directe, en raison notamment de la supervision, de la planification et de la coordination de la qualité.
La réduction des effectifs revêt également une importance particulière dans le contexte d'un défi structurel mondial en matière de main-d'œuvre. Le L'Institut indien de la soudure a estimé que la pénurie de professionnels de la soudure s'élevait à 1,2 million de personnes rien qu’en Inde, et l’American Welding Society prévoit une pénurie de 360 000 professionnels du soudage aux États-Unis d’ici 2027. Pour les fabricants qui ne peuvent pas recruter les opérateurs nécessaires au fonctionnement d’une ligne à trois postes, la machine 3-en-1 ne constitue pas simplement un gain d’efficacité : c’est une condition indispensable au fonctionnement même de la ligne.
En quoi une machine 3-en-1 modifie-t-elle les besoins en surface au sol ?
Une machine 3-en-1 occupe généralement 40 à 50% moins d'espace au sol qu'une configuration équivalente à trois postes, et l'espace ainsi libéré peut être utilisé pour le stockage des matériaux, l'installation d'équipements supplémentaires ou la mise en place d'une deuxième ligne de production.
Qu'est-ce qui explique cette différence de surface au sol ?
Trois machines distinctes nécessitent chacune leur propre fondation, leur propre ensemble de convoyeurs d’entrée et de sortie, ainsi que des zones tampons entre les postes pour le stock en cours de fabrication. Une ligne de soudage standard à trois postes pour des poutres de 12 mètres occupe généralement une travée de 60 à 80 mètres de longueur et de 8 à 12 mètres de largeur. Une machine « 3 en 1 » effectuant le même travail tient sur une longueur de 30 à 40 mètres — le convoyeur d’entrée, la machine elle-même et le convoyeur de sortie — sans nécessiter de zones tampons, car il n’y a pas de stock intermédiaire.
À partir de quand l'optimisation de l'espace au sol devient-elle un facteur déterminant ?
L'optimisation de l'espace au sol revêt une importance cruciale dans deux cas de figure. Dans les usines existantes aux dimensions fixes, l'espace économisé grâce à une machine « 3 en 1 » peut faire la différence entre l'installation d'une ligne de soudage dans un emplacement disponible et la nécessité de construire une extension du bâtiment. Dans les projets de construction neuve, un agencement plus compact de la ligne réduit les coûts de construction : les ateliers de fabrication d’acier de charpente sont généralement facturés au mètre carré de surface au sol couverte ; ainsi, une réduction de 40% de la longueur de la ligne réduit directement le coût d’investissement du bâtiment lui-même.
Dans quelle mesure une machine 3-en-1 influe-t-elle sur le taux de rendement global des équipements ?
Le taux de rendement global des équipements (OEE) — indicateur standard de production combinant la disponibilité, la performance et la qualité — passe généralement d’une fourchette comprise entre 55 et 65%, courante sur les lignes de production conventionnelles à poutres en H à plusieurs stations, à une fourchette comprise entre 75 et 85% sur des configurations « 3 en 1 » bien gérées.
Quels sont les facteurs qui limitent le taux de disponibilité global (OEE) sur une ligne de production classique ?
Sur une ligne comportant trois postes de travail, le goulot d'étranglement de l'OEE est généralement disponibilité — non pas parce que les machines individuelles tombent fréquemment en panne, mais parce que la chaîne dans son ensemble ne produit que lorsque les trois machines et les transferts entre stations fonctionnent simultanément. Si la machine à redresser attend une poutre encore en cours de soudage, ou si la soudeuse est à l’arrêt pendant que la grue déplace une poutre depuis la station d’assemblage, la disponibilité de la ligne diminue, même si chaque machine prise individuellement est techniquement opérationnelle.
Il s'agit du problème classique de équilibrage des lignes de production Dans la production en série : le débit de l'ensemble de la ligne est limité par son poste le plus lent et par son temps de transfert le plus long. Des études sectorielles indiquent que les lignes de fabrication à plusieurs postes perdent généralement entre 15 et 251 TP3T de temps de production prévu rien qu'en raison des temps d'attente entre les postes — sans compter les temps d'arrêt réels des machines, les changements d'outillage ou les arrêts liés à la qualité.
En quoi la configuration 3-en-1 améliore-t-elle chacun des éléments de l'OEE ?
Disponibilité s'améliore, car il n'y a pas de transferts entre les stations susceptibles d'entraîner des temps d'attente, ni de planification des grues à coordonner. La machine est soit en train de traiter une poutre, soit elle ne l’est pas — il n’existe pas d’état “ techniquement en marche mais en réalité en attente ”. Des temps d’arrêt imprévus surviennent toujours (problèmes d’alimentation électrique, entretien des rouleaux, remplacement des consommables), mais le taux global de disponibilité est plus élevé, car la principale source de temps perdu a été éliminée de manière structurelle.
Performances — le rendement réel, exprimé en pourcentage du maximum théorique — s’améliore, car la vitesse de déplacement du faisceau à travers la machine est contrôlée par le processus de soudage, et non par le rythme de la station la plus lente. Sur une ligne conventionnelle, une soudeuse rapide associée à une machine d’assemblage lente produit à la vitesse de cette dernière. Sur une machine 3-en-1, il n’y a qu’une seule vitesse de processus à optimiser.
Qualité — la part de la production conforme par rapport à la production totale — s’améliore principalement grâce aux avantages du redressage à chaud. Le redressage ayant lieu immédiatement après le soudage, alors que l’acier est encore à haute température, la déformation angulaire des semelles est corrigée avec moins de force, de manière plus prévisible et avec moins de retour élastique qu’avec le redressage à froid. Cela réduit le nombre de poutres nécessitant un redressement supplémentaire ou une retouche, ce qui améliore directement le volet « qualité » du taux de rendement global (OEE). Pour une comparaison détaillée entre le redressement à chaud et le redressement à froid, consultez notre guide consacré au redressement des semelles autonome et intégré.
Quelles sont les limites d'une machine 3-en-1 en termes d'efficacité ?
Une machine 3-en-1 n'est pas systématiquement supérieure. Les responsables de production devraient examiner trois cas de figure dans lesquels une configuration classique pourrait offrir une meilleure efficacité au niveau de la ligne de production.
Lignes à fort volume nécessitant un traitement en parallèle
Lorsque les volumes de production dépassent environ 1 500 à 2 000 tonnes par mois, une seule machine « 3 en 1 » devient le goulot d'étranglement de la ligne, quel que soit son avantage en termes de temps de cycle. À cette échelle, une configuration classique comprenant deux soudeuses à portique fonctionnant en parallèle — chacune alimentant une station de redressage commune — permet d’atteindre un débit total supérieur à celui d’une seule machine intégrée. Le seuil de rentabilité dépend des spécifications des poutres, mais en règle générale, les fabricants dont la production dépasse régulièrement 1 500 tonnes par mois devraient évaluer les agencements conventionnels en parallèle ainsi que l’ajout d’une deuxième machine « 3-en-1 ».
Spécifications relatives aux tôles très épaisses ou aux poutres surdimensionnées
Les machines 3-en-1 standard traitent des plaques à âme d'une épaisseur maximale d'environ 30 mm et des plaques à ailes d'une épaisseur maximale de 40 mm. Les poutres dépassant ces spécifications — courantes dans la construction de ponts lourds et les poutres de grues industrielles — peuvent nécessiter la force de correction plus élevée d’une machine à redresser hydraulique dédiée à usage intensif, dont la capacité dépasse celle du module de redressement intégré.
Établissements disposant d'équipements existants en état de marche
Si la machine d’assemblage et la soudeuse à portique sont relativement récentes et de dimension adéquate, le gain d’efficacité résultant de leur remplacement par une machine « 3 en 1 » pourrait ne pas justifier l’investissement et l’arrêt de production liés à cette transition. Dans ce cas de figure, l’ajout d’une machine de redressage autonome à la ligne existante constitue la solution la plus efficace. Pour en savoir plus sur ce choix, consultez notre comparaison entre le redressage de brides autonome et intégré.
Conclusion
La machine à poutres en H 3-en-1 améliore l’efficacité de la ligne de fabrication selon les quatre indicateurs de production standard : le temps de cycle diminue de 30 à 40% grâce à la suppression des transferts entre processus, la productivité du personnel double ou triple en regroupant 6 à 8 opérateurs en 2 à 3, l'encombrement au sol diminue de 40 à 50 % sans nécessiter de zones tampons, et le Taux de Rendement Global (TRG) passe de la fourchette de 55 à 65 % habituelle pour les lignes à stations multiples à une fourchette comprise entre 75 et 85 %.
Ces gains sont les plus importants pour les transformateurs produisant entre 300 et 1 500 tonnes par mois sur une seule ligne, traitant des tôles de standard à moyennes (âme ≤ 30 mm, ailes ≤ 40 mm) et opérant sur des marchés du travail où la disponibilité de main-d’œuvre constitue une contrainte. Au-delà de 1 500 tonnes par mois ou pour des tôles dont l’épaisseur dépasse les normes standard, comparez la configuration « 3-en-1 » aux configurations conventionnelles parallèles afin de déterminer la solution la mieux adaptée.
ZMDE fabrique des machines 3-en-1 de soudage et de redressage de poutres en H, disponibles en configurations économique, standard et à usage intensif. Veuillez contacter notre équipe d'ingénieurs en leur communiquant les spécifications de vos poutres ainsi que votre tonnage mensuel actuel afin d'obtenir une comparaison de l'efficacité par rapport à la configuration actuelle de votre ligne de production.
 English
 Español
 Русский
 العربية
 Français
 Português