Guia completo sobre a máquina de soldagem e endireitamento de vigas H
Introdução
A máquina de montagem, soldagem e endireitamento de vigas em H mudou radicalmente a forma como as vigas de aço estrutural são produzidas — integrando a montagem, a soldagem e o endireitamento em um único processo contínuo, onde antes eram necessárias três máquinas distintas, três equipes de operadores e um espaço significativo na fábrica.
Tradicionalmente, a produção de vigas H exigia três etapas de processo independentes, cada uma realizada em máquinas específicas, com operadores distintos e um espaço físico considerável entre as estações. Somente os custos logísticos já aumentavam o tempo, a mão de obra e o risco em cada ciclo de produção.
Atualmente, essa categoria de equipamentos integrados representa a tendência predominante na fabricação automatizada de vigas H. Este guia aborda a tecnologia central, a lógica de custos, os ganhos de eficiência e os critérios de seleção, a fim de auxiliar tanto os tomadores de decisão na área de compras quanto os engenheiros técnicos a tomarem decisões bem fundamentadas.
Entendendo a máquina de vigas H 3 em 1
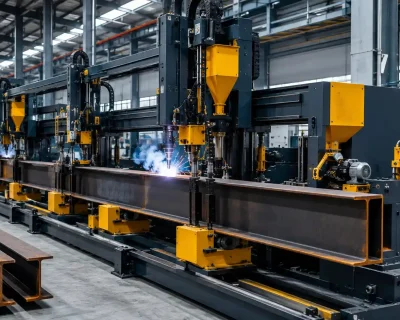
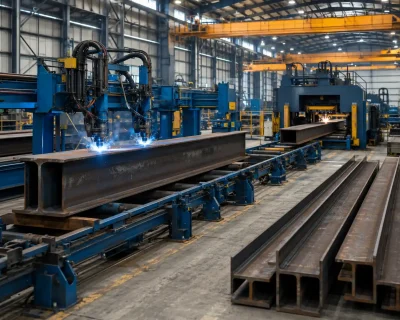
Uma máquina 3 em 1 para vigas H integra três processos tradicionalmente separados — montagem, soldagem e endireitamento — em um único equipamento que realiza os três em sequência, sem intervenção manual entre as etapas.
O Processo de Produção
O fluxo de trabalho segue uma sequência lógica e contínua:
- A placa de malha e as placas de flange são alimentadas na máquina, onde o mecanismo de montagem as posiciona e as fixa automaticamente — sem necessidade de marcação ou alinhamento manual
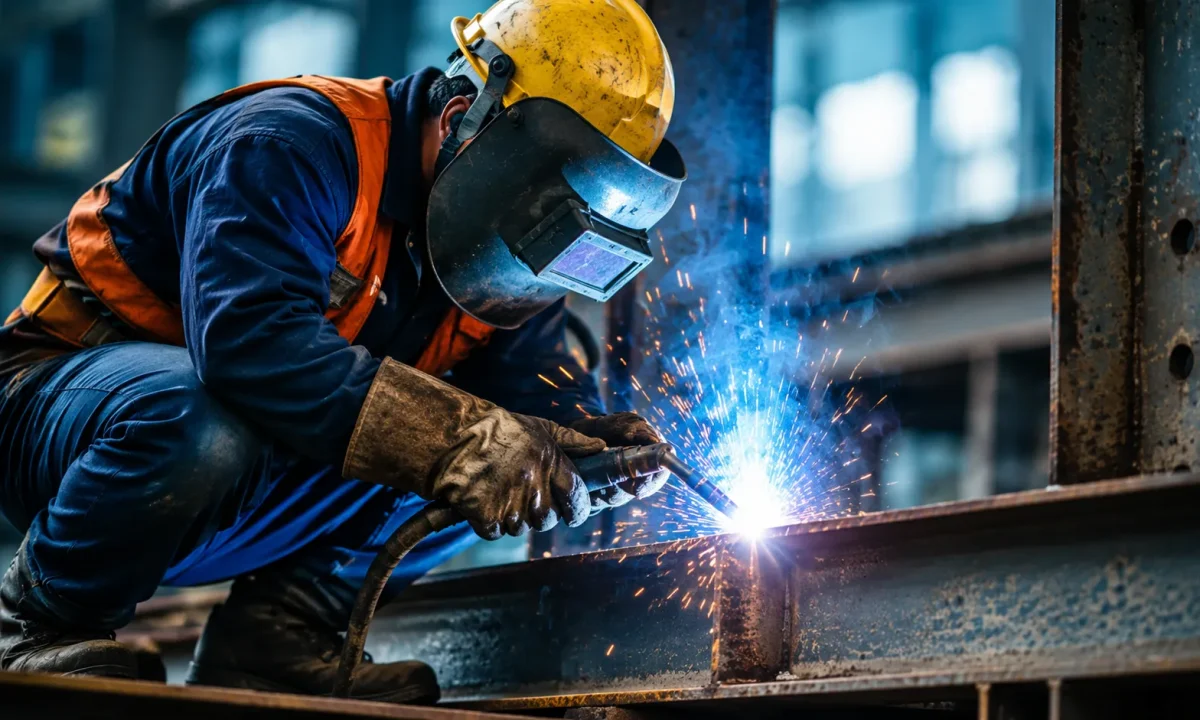
- O mecanismo de soldagem realiza, então, uma soldagem em ângulo simultânea em ambos os lados ao longo das duas flanges
- Imediatamente após a soldagem, o mecanismo de endireitamento corrige a deformação angular da flange enquanto o aço ainda se encontra em estado de temperatura elevada
Por que a integração é importante
O valor central do projeto 3 em 1 não consiste simplesmente em combinar três máquinas em um único espaço. Trata-se da continuidade térmica entre os processos — o endireitamento começa enquanto o aço ainda está quente devido à soldagem, quando o limite de escoamento é menor e o material responde mais facilmente às forças de correção. Essa janela térmica só está disponível em um sistema integrado, no qual a soldagem e o endireitamento ocorrem em sequência imediata.
Em comparação com configurações de máquinas separadas, a abordagem 3 em 1 oferece vantagens mensuráveis em termos de aproveitamento do espaço físico, necessidades de mão de obra, manuseio entre processos e rendimento geral da produção — cada um desses aspectos é abordado em detalhes nas seções a seguir.
Processo de soldagem a quente e endireitamento a quente
O problema com o alisamento a frio
A distorção por soldagem é uma das variáveis de qualidade mais difíceis de controlar na produção de vigas em H. Quando as chapas da alma e das abas são unidas por soldas em ângulo, a tensão térmica faz com que as abas se inclinem para dentro — uma deformação comumente denominada distorção angular. O endireitamento a frio tradicional resolve esse problema após o aço ter esfriado completamente, exigindo força mecânica substancial, maior consumo de energia e apresentando o risco de correção incompleta ou danos à superfície do aço.
O processo de alisamento a quente
O processo de endireitamento a quente por soldagem opera com base em um princípio simples: a correção é aplicada durante o intervalo imediatamente após a soldagem, antes que o aço tenha esfriado completamente. Nesta etapa:
- O aço apresenta maior ductilidade
- O limite de escoamento é reduzido temporariamente
- A força necessária para a correção é significativamente menor
- A geometria resultante é mais uniforme e consistente
A máquina 3 em 1 consegue isso ajustando com precisão a distância e o tempo entre a estação de soldagem e a estação de endireitamento, garantindo que o aço entre no mecanismo de correção dentro da faixa de temperatura ideal.
Vantagens em relação ao endireitamento a frio
Os dados de produção dos sistemas integrados de endireitamento a quente demonstram consistentemente que:
- A força de endireitamento foi reduzida em aproximadamente 30–40% em comparação com a correção a frio
- Maiores taxas de aprovação na perpendicularidade das flanges
- Maior vida útil dos rolos de endireitamento devido à redução da tensão mecânica
Para fábricas que produzem grandes volumes de vigas H com tolerâncias dimensionais rigorosas — como centros de fabricação de estruturas de aço e fabricantes de componentes para pontes —, o processo de soldagem a quente e endireitamento a quente é uma especificação técnica fundamental a ser avaliada durante a seleção de equipamentos.
Soldagem sem chanfro para vigas H
Explicação sobre a preparação do sulco
Na soldagem convencional de vigas em H, quando a espessura da alma excede um determinado limite — normalmente 16 mm ou 18 mm —, as normas de soldagem exigem a preparação da ranhura (também chamada de chanfragem) ao longo das bordas da alma antes que a soldagem possa começar. Isso garante a penetração adequada da solda e a integridade estrutural na junta.
A preparação da ranhura exige um processo adicional específico: corte a chama, corte a plasma ou fresagem, a fim de criar o perfil de borda necessário. Isso acarreta um investimento em equipamentos, tempo do operador, desperdício de material decorrente do metal removido e uma etapa adicional no processo que prolonga o ciclo de produção de cada peça.
O processo de soldagem sem chanfro
A capacidade de soldagem sem chanfro nas máquinas para vigas H 3 em 1 permite a realização de soldas de penetração total em placas de alma com até 18 mm de espessura, sem qualquer preparação prévia do ranhura. Isso é possível por meio de:
- Parâmetros de soldagem otimizados, incluindo corrente, tensão e velocidade de avanço
- Configuração precisa do ângulo da tocha, projetada para penetração profunda em juntas de borda plana
Impacto na produção
A eliminação da etapa de preparação da ranhura do processo de produção das vigas em H proporciona melhorias concretas e mensuráveis:
- Uma etapa a menos no processo por peça, reduzindo diretamente o tempo de ciclo
- Eliminação de equipamentos específicos para chanfragem e dos custos de investimento e manutenção a eles associados
- Menores requisitos de qualificação do operador para a etapa de preparação
- Redução do desperdício de material decorrente da remoção de rebarbas
Para fábricas cuja produção de vigas H se concentra na faixa intermediária de espessura da alma — especialmente entre 12 mm e 18 mm —, a tecnologia de soldagem sem chanfro se traduz diretamente em uma redução quantificável de custos por unidade produzida.
Comparação de custos da máquina 3 em 1 para vigas H
Avaliação do investimento
A reação inicial mais comum ao avaliar uma máquina 3 em 1 é que o custo inicial do equipamento parece ser mais alto do que a compra de máquinas individuais. Essa percepção é enganosa. Uma análise significativa Comparação de custos de máquinas para vigas H 3 em 1 exige que se analise o custo total do ciclo de vida de cada configuração — e não apenas o valor de compra.
Custo de aquisição de equipamentos
O custo total de aquisição de uma configuração separada composta por três máquinas — máquina de montagem independente, máquina de soldagem e máquina de endireitamento — costuma ser comparável ou superior ao de um sistema 3 em 1 equivalente com a mesma capacidade de produção. Cada máquina separada requer seu próprio sistema de acionamento, sistema de controle e estrutura, o que eleva rapidamente os custos.
Custo por metro quadrado
Configurações de máquinas independentes exigem espaço de instalação específico para cada unidade, além de corredores de transferência entre as estações. A área total necessária é normalmente 2 a 3 vezes maior do que um sistema 3 em 1 equivalente. Para fábricas com espaço físico limitado ou instalações com custos de aluguel significativos, essa diferença afeta diretamente a rentabilidade operacional.
Custo da mão de obra
Linhas de máquinas separadas normalmente exigem três postos de trabalho para operadores — um por máquina. Um sistema 3 em 1 com níveis mais elevados de automação pode ser monitorado por um a dois operadores em toda a linha. Em um horizonte de produção de vários anos, essa diferença na mão de obra é substancial.
Manuseio entre processos e perda de tempo de ciclo
Em uma configuração com máquinas separadas, entre cada estação, as peças acabadas precisam ser levantadas, transferidas e reposicionadas — o que acarreta tempo de espera do guindaste, riscos de manuseio e erros secundários de alinhamento. A operação contínua de uma linha 3 em 1 elimina totalmente todas essas lacunas entre os processos.
Comparação de custos
| Dimensão de custo | Máquinas separadas | Máquina integrada 3 em 1 |
| Aquisição de equipamentos | Médio-alto | Médio-alto (comparável) |
| Área útil necessária | Grande | Reduzido em 50–60% |
| Operadores necessários | 3 vagas | 1 a 2 vagas |
| Ciclo de produção | Interrompido entre as etapas | Contínuo |
| Qualidade do alisamento | Correção de temperatura | Correção em tempo real — resultado superior |
Eficiência da linha de fabricação de vigas H
Eficiência no nível da linha
A eficiência da linha de fabricação de vigas H não é determinada pela velocidade de nenhuma máquina isoladamente. É o resultado do tempo total de ciclo, desde a montagem até o endireitamento, da utilização do espaço físico e da produtividade da mão de obra em toda a linha. A configuração 3 em 1 melhora essas três dimensões simultaneamente — um ganho sistêmico, em vez de uma melhoria pontual.
Eficiência do tempo de ciclo
Em uma configuração de máquina separada, as transferências entre processos geram um tempo ocioso cumulativo que é fácil de subestimar. Cada elevação, reposicionamento e realinhamento da grua acrescenta minutos por peça. Ao longo de um turno completo de produção, no qual são processadas dezenas de vigas, esse tempo de inatividade oculto se acumula significativamente. A operação contínua em linha da linha 3 em 1 elimina totalmente essas lacunas, maximizando a proporção de tempo em que o aço está sendo ativamente processado.
Eficiência na utilização do espaço
A área útil é um custo fixo. Quanto maior for a produção por metro quadrado, melhor será o desempenho econômico da linha de fabricação. Ao consolidar três estações de processo em uma única área ocupada e eliminar os corredores de transferência entre processos, a configuração 3 em 1 libera 50–60% da área útil que um layout de máquinas separadas consumiria. Esse espaço recuperado pode ser destinado ao armazenamento temporário de materiais, ao armazenamento de produtos acabados ou à capacidade adicional de produção.
Eficiência da mão de obra
A redução do número de postos de operador de três para um ou dois não representa apenas uma redução nos custos com mão de obra — ela simplifica a gestão, diminui os custos indiretos de coordenação, reduz a probabilidade de erros e encurta o tempo de integração de novos operadores. Cada um desses fatores contribui para a eficiência sustentada da linha de fabricação ao longo do tempo.
Para fábricas que estejam planejando novas linhas de produção ou avaliando a expansão da capacidade, a eficiência geral da linha de fabricação deve ser considerada como um critério de seleção primordial — e não como um aspecto secundário em relação às especificações individuais das máquinas.
Máquina de endireitamento de flanges de vigas H
Uma máquina de endireitamento de flanges de vigas H é um equipamento projetado especificamente para corrigir a deformação angular das flanges dessas vigas após a soldagem. Ela está disponível no mercado em duas configurações: como unidade independente e como módulo integrado a um sistema 3 em 1. Cada uma delas atende a um contexto operacional distinto.
Quando optar por uma unidade independente
Uma unidade autônoma funciona melhor em três situações: fábricas que já operam máquinas separadas de montagem e soldagem e precisam apenas adicionar a capacidade de endireitamento sem substituir o equipamento existente; operações que precisam corrigir vigas previamente soldadas fora da linha de produção, como para eliminar atrasos ou retificar peças que não passaram na inspeção dimensional; e produção em menor escala, em que o volume total ainda não justifica o investimento em um sistema 3 em 1 completo.
Quando optar pelo módulo integrado
O módulo integrado é a melhor opção em três cenários: novas linhas de produção planejadas desde o início, nas quais a integração do endireitamento desde o início elimina a necessidade de espaço para uma máquina separada; operações que exigem capacidade de endireitamento a quente, uma vez que o módulo integrado corrige imediatamente após a soldagem, enquanto o aço ainda está quente — uma janela térmica indisponível para máquinas autônomas de endireitamento a frio; e fábricas que buscam simplificar a manutenção e as operações, pois menos máquinas significam menos cronogramas de manutenção independentes, menos estoques de peças de reposição e um ambiente operacional mais simples.
Diferença fundamental
As máquinas autônomas de endireitamento de flanges operam exclusivamente no modo de correção a frio. A diferença de desempenho entre o endireitamento a frio e o endireitamento a quente — em termos de força de correção necessária, precisão geométrica alcançada e taxa de desgaste dos rolos — aumenta à medida que o volume de produção e a consistência das especificações das vigas aumentam. Para operações de alto volume com especificações de vigas concentradas e requisitos de tolerância rigorosos, o módulo integrado de endireitamento a quente oferece melhores resultados a longo prazo.
Como escolher a máquina 3 em 1 para vigas H adequada
A escolha do sistema 3 em 1 adequado requer a adequação das especificações do equipamento ao seu perfil de produção real. Os principais parâmetros a serem avaliados são:
Faixa de altura da placa de tela
A altura mínima e máxima da seção da viga H que a máquina pode processar. Isso determina se o equipamento atende a toda a sua gama de especificações de vigas ou apenas a um subconjunto delas.
Faixa de espessura da chapa de base e da flange
A faixa de espessura do material que a máquina é capaz de processar, tanto em chapas em banda quanto em chapas com flange. A capacidade de soldagem sem chanfro — e seu limite máximo de espessura — é particularmente relevante neste contexto.
Velocidade de soldagem e configuração da corrente
Esses parâmetros afetam diretamente o rendimento da produção e a qualidade da solda. Uma maior capacidade de corrente permite trabalhar com materiais mais espessos; a velocidade de soldagem determina quantas peças a linha consegue produzir por turno.
Nível de automação
Os sistemas variam entre operações semiautomáticas e totalmente automáticas, controladas por CNC. Níveis mais elevados de automação reduzem a necessidade de operadores e melhoram a consistência, mas implicam um investimento inicial mais elevado. Adapte o nível de automação ao seu ambiente de custos de mão de obra e à disponibilidade de operadores.
Especificações do Módulo de Alisamento a Quente
Confirme se o módulo de endireitamento é padrão ou opcional e avalie a capacidade de correção em relação às especificações da sua viga mais pesada.
Ao solicitar cotações, peça aos fornecedores que apresentem uma comparação lado a lado dos custos entre a configuração 3 em 1 e um layout equivalente com máquinas separadas, com base em seu volume de produção específico, nas dimensões de suas instalações e na faixa de especificações das vigas. Essa comparação — fundamentada em seus parâmetros operacionais reais — constitui a base mais confiável para uma decisão de investimento.
Conclusão
A máquina de soldagem e endireitamento de conjuntos de vigas em H representa o padrão atual para a produção eficiente e integrada de vigas em H. Seja a prioridade reduzir o espaço ocupado, diminuir os custos de mão de obra, melhorar a qualidade da soldagem e do endireitamento ou aumentar a produtividade geral da linha, a configuração 3 em 1 tem demonstrado suas vantagens em operações de fabricação de média a grande escala.
Caso esteja avaliando se um sistema 3 em 1 é a opção mais adequada para sua linha de produção, ou precise decidir entre configurações de máquinas integradas e separadas, entre em contato com a ZMDE equipe técnica. Podemos fornecer recomendações sobre especificações e uma comparação detalhada de custos com base em seus dados reais de produção.
 English
 Español
 Русский
 العربية
 Français
 Português