Guía completa sobre la máquina de ensamblaje, soldadura y enderezado de vigas en H
Introducción
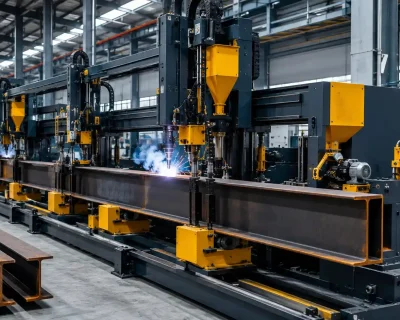
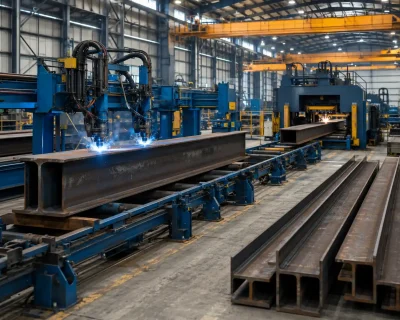
La máquina de ensamblaje, soldadura y enderezado de vigas en H ha cambiado radicalmente la forma en que se fabrican las vigas de acero estructural, al integrar el ensamblaje, la soldadura y el enderezado en un único proceso continuo, cuando antes se requerían tres máquinas independientes, tres equipos de operarios y una superficie considerable.
Tradicionalmente, la producción de vigas en H requería tres fases de proceso independientes, cada una de las cuales se llevaba a cabo en máquinas específicas con operarios distintos y un espacio considerable entre las estaciones. Solo los gastos logísticos añadían tiempo, mano de obra y riesgo a cada ciclo de producción.
En la actualidad, esta categoría de equipos integrados representa la tendencia predominante en la fabricación automatizada de vigas en H. La presente guía aborda la tecnología fundamental, la lógica de costes, las mejoras en la eficiencia y los criterios de selección, con el fin de ayudar tanto a los responsables de la toma de decisiones en materia de adquisiciones como a los ingenieros técnicos a tomar decisiones bien fundamentadas.
Cómo funciona la máquina de vigas en H «3 en 1»
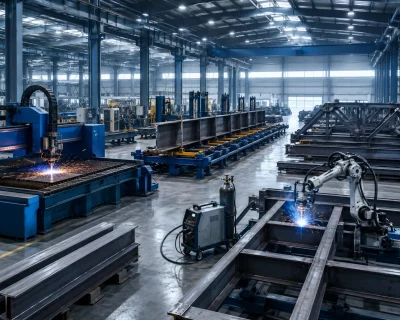
Una máquina para vigas en H «3 en 1» integra tres procesos que tradicionalmente se realizaban por separado —el montaje, la soldadura y el enderezado— en un único equipo que los lleva a cabo de forma secuencial, sin necesidad de intervención manual entre una fase y otra.
El proceso de producción
El flujo de trabajo sigue una secuencia lógica y continua:
- La placa de red y las placas de brida se introducen en la máquina, donde el mecanismo de montaje las coloca y las sujeta automáticamente, sin que sea necesario realizar ningún marcado ni alineación manuales.
- A continuación, el mecanismo de soldadura realiza una soldadura en ángulo simultánea por ambas caras a lo largo de ambas bridas
- Inmediatamente después de la soldadura, el mecanismo de enderezado corrige la deformación angular de la brida mientras el acero aún se encuentra a una temperatura elevada.
Por qué es importante la integración
El valor fundamental del diseño «3 en 1» no consiste simplemente en combinar tres máquinas en un único espacio. Se trata de la continuidad térmica entre los procesos: el enderezado comienza mientras el acero aún está caliente tras la soldadura, momento en el que el límite elástico es menor y el material responde con mayor facilidad a las fuerzas de corrección. Este intervalo térmico solo es posible en un sistema integrado en el que la soldadura y el enderezado se realizan de forma inmediata y consecutiva.
En comparación con las configuraciones de máquinas independientes, el enfoque «3 en 1» ofrece ventajas cuantificables en cuanto a la aprovechamiento del espacio, las necesidades de mano de obra, la manipulación entre procesos y el rendimiento general de la producción; cada uno de estos aspectos se trata en detalle en las secciones siguientes.
Proceso de soldadura en caliente y enderezado en caliente
El problema del alisado en frío
La deformación por soldadura es una de las variables de calidad más difíciles de controlar en la producción de vigas en H. Cuando las chapas del alma y de las alas se unen mediante soldaduras en ángulo, la tensión térmica provoca que las alas se inclinen hacia dentro, una deformación conocida comúnmente como deformación angular. El enderezado en frío tradicional aborda este problema una vez que el acero se ha enfriado por completo, lo que requiere una fuerza mecánica considerable, un mayor consumo de energía y conlleva el riesgo de una corrección incompleta o de daños en la superficie del acero.
El proceso de alisado en caliente
El proceso de enderezado en caliente tras la soldadura se basa en un principio sencillo: la corrección se aplica durante el intervalo inmediatamente posterior a la soldadura, antes de que el acero se haya enfriado por completo. En esta fase:
- El acero conserva una mayor ductilidad
- El límite elástico se ve reducido temporalmente
- La fuerza necesaria para la corrección es considerablemente menor
- La geometría resultante es más uniforme y coherente
La máquina 3 en 1 lo consigue ajustando con precisión la distancia y la sincronización entre la estación de soldadura y la estación de enderezado, lo que garantiza que el acero entre en el mecanismo de corrección dentro del rango de temperatura óptimo.
Ventajas frente al enderezado en frío
Los datos de producción de los sistemas integrados de enderezado en caliente muestran de forma sistemática que:
- La fuerza de enderezado se ha reducido en aproximadamente un 30-40% en comparación con la corrección en frío
- Mayores índices de conformidad en la perpendicularidad de las bridas
- Mayor vida útil de los rodillos enderezadores gracias a la reducción de la tensión mecánica
Para las fábricas que producen grandes volúmenes de vigas en H con estrictas tolerancias dimensionales —como los centros de fabricación de estructuras de acero y los fabricantes de componentes para puentes—, el proceso de soldadura y enderezado en caliente constituye una especificación técnica fundamental que debe evaluarse a la hora de seleccionar los equipos.
Soldadura sin bisel para vigas en H
Explicación de la preparación del surco
En la soldadura convencional de vigas en H, cuando el espesor de la chapa del alma supera un umbral determinado —normalmente 16 mm o 18 mm—, las normas de soldadura exigen la preparación de la ranura (también denominada biselado) a lo largo de los bordes de la chapa del alma antes de que pueda comenzar la soldadura. De este modo se garantiza una penetración adecuada de la soldadura y la integridad estructural de la unión.
La preparación de la ranura requiere un proceso adicional específico: ya sea corte con soplete, corte por plasma o fresado, para crear el perfil de borde requerido. Esto supone una inversión en maquinaria, tiempo del operario, desperdicio de material debido al metal retirado y un paso adicional en el proceso que alarga el ciclo de producción de cada pieza.
El proceso de soldadura sin bisel
La capacidad de soldadura sin bisel de las máquinas para vigas en H «3 en 1» permite realizar soldaduras de penetración completa en las placas del alma de hasta 18 mm de espesor sin necesidad de preparar previamente la ranura. Esto se consigue mediante:
- Parámetros de soldadura optimizados, entre los que se incluyen la corriente, la tensión y la velocidad de desplazamiento
- Configuración precisa del ángulo del soplete, diseñada para lograr una penetración profunda en juntas de borde plano
Repercusiones en la producción
La eliminación de la fase de preparación de ranuras del proceso de fabricación de vigas en H aporta mejoras concretas y cuantificables:
- Un paso menos en el proceso por pieza, lo que reduce directamente la duración del ciclo
- Eliminación de los equipos específicos para el biselado y de los costes de inversión y mantenimiento asociados a ellos
- Menores requisitos de cualificación del operario para la fase de preparación
- Reducción del desperdicio de material derivado del desbarbado
En el caso de las fábricas cuya producción de vigas en H se concentra en el rango medio de espesor del alma —en particular, entre 12 mm y 18 mm—, la tecnología de soldadura sin bisel se traduce directamente en una reducción cuantificable de los costes por unidad producida.
Comparación de precios de máquinas para vigas H 3 en 1
Evaluación de la inversión
La reacción inicial más habitual al evaluar una máquina «3 en 1» es que el coste inicial del equipo parece más elevado que el de la adquisición de máquinas individuales. Esta forma de plantearlo es engañosa. Un análisis significativo Comparación de precios de máquinas para vigas en H 3 en 1 requiere analizar el coste total del ciclo de vida de cada configuración, y no solo la partida correspondiente al precio de compra.
Coste de adquisición de equipos
El coste total de adquisición de una configuración independiente de tres máquinas —máquina de montaje, máquina de soldadura y máquina de enderezado— suele ser comparable o superior al de un sistema «3 en 1» equivalente con la misma capacidad de producción. Cada máquina independiente requiere su propio sistema de accionamiento, sistema de control y bastidor estructural, lo que supone un gasto que se acumula rápidamente.
Coste por superficie útil
Las configuraciones de máquinas independientes requieren un espacio de instalación específico para cada unidad, además de pasillos de transferencia entre las estaciones. La superficie total necesaria suele ser de entre 2 y 3 veces mayor que un sistema 3 en 1 equivalente. En el caso de las fábricas con espacio limitado o de aquellas cuyas instalaciones conllevan unos costes de alquiler considerables, esta diferencia repercute directamente en la rentabilidad operativa.
Coste de la mano de obra
Las líneas de máquinas independientes suelen requerir tres puestos de operario: uno por máquina. Un sistema «3 en 1» con niveles de automatización más elevados puede ser supervisado por uno o dos operarios en toda la línea. A lo largo de un horizonte de producción de varios años, esta diferencia en la mano de obra resulta considerable.
Gestión entre procesos y pérdida de tiempo de ciclo
En una configuración con máquinas independientes, entre cada estación es necesario levantar, trasladar y recolocar las piezas acabadas, lo que conlleva tiempos de espera de la grúa, riesgos de manipulación y errores secundarios de alineación. El funcionamiento continuo de una línea «3 en 1» elimina por completo todas estas interrupciones entre procesos.
Comparación de costes
| Dimensión de costes | Máquinas independientes | Máquina integrada 3 en 1 |
| Adquisición de equipos | Medio-alto | Media-alta (comparable) |
| Superficie necesaria | Grande | Reducido en un 50–60% |
| Se necesitan operadores | 3 puestos | 1-2 puestos |
| Ciclo de producción | Interrumpido entre etapas | Continuo |
| Calidad del alisado | Corrección de la temperatura | Corrección en caliente: un resultado excelente |
Eficiencia de la línea de fabricación de vigas en H
Eficiencia a nivel de línea
La eficiencia de una línea de fabricación de vigas en H no viene determinada por la velocidad de una sola máquina. Es el resultado del tiempo total de ciclo, desde el montaje hasta el enderezado, la utilización del espacio disponible y la productividad laboral en toda la línea. La configuración «3 en 1» mejora estos tres aspectos simultáneamente: se trata de una mejora sistémica, más que de una mejora puntual.
Eficiencia del tiempo de ciclo
En una configuración de maquinaria independiente, los traslados entre procesos generan un tiempo de inactividad acumulado que es fácil subestimar. Cada elevación, reposicionamiento y realineación de la grúa añade minutos por pieza. A lo largo de un turno completo de producción en el que se procesan docenas de vigas, este tiempo de inactividad oculto se acumula de forma significativa. El funcionamiento continuo en línea de la línea «3 en 1» elimina por completo estas interrupciones, maximizando la proporción de tiempo en la que el acero se procesa de forma activa.
Eficiencia en el aprovechamiento del espacio
La superficie ocupada es un coste fijo. Cuanto mayor sea la producción por metro cuadrado, mejor será el rendimiento económico de la línea de fabricación. Al agrupar tres estaciones de proceso en una sola superficie y eliminar los pasillos de traslado entre procesos, la configuración «3 en 1» libera entre 50 y 601 TP3T de la superficie que ocuparía una disposición de máquinas independiente. Este espacio recuperado puede destinarse al almacenamiento provisional de materiales, al almacenamiento de productos terminados o a capacidad de producción adicional.
Eficiencia laboral
La reducción del número de puestos de operador de tres a uno o dos no solo supone una reducción de los costes laborales, sino que también simplifica la gestión, reduce los gastos generales de coordinación, disminuye la probabilidad de error y acorta el tiempo de incorporación de los nuevos operadores. Cada uno de estos factores contribuye a mantener la eficiencia de la línea de fabricación a lo largo del tiempo.
En el caso de las fábricas que tengan previsto implantar nuevas líneas de producción o que estén evaluando la ampliación de su capacidad, la eficiencia global de la línea de fabricación debe considerarse un criterio de selección primordial, y no un aspecto secundario respecto a las especificaciones de cada máquina.
Máquina para enderezar alas de vigas en H
Una máquina enderezadora de alas de vigas en H es un equipo diseñado específicamente para corregir la deformación angular de las alas de las vigas en H tras la soldadura. En el mercado se encuentra disponible en dos configuraciones: como unidad independiente y como módulo integrado en un sistema «3 en 1». Cada una de ellas se adapta a un contexto operativo distinto.
Cuándo optar por una unidad independiente
Una unidad independiente resulta más adecuada en tres situaciones: fábricas que ya cuentan con máquinas de montaje y soldadura independientes y que solo necesitan incorporar la capacidad de enderezado sin sustituir los equipos existentes; operaciones en las que es necesario corregir vigas previamente soldadas fuera de la línea de producción, como para eliminar el trabajo atrasado o reparar piezas que no han superado la inspección dimensional; y la producción a menor escala, en la que el volumen total aún no justifica la inversión en un sistema completo «3 en 1».
Cuándo optar por el módulo integrado
El módulo integrado constituye la mejor opción en tres situaciones: en las nuevas líneas de producción que se planifican desde cero, donde la integración del enderezado desde el principio elimina la necesidad de disponer de espacio para una máquina independiente; operaciones que requieran capacidad de enderezado en caliente, ya que el módulo integrado corrige inmediatamente después de la soldadura, mientras el acero aún está caliente —una ventana térmica a la que no tienen acceso las máquinas independientes de enderezado en frío—; y fábricas que deseen simplificar el mantenimiento y las operaciones, ya que un menor número de máquinas implica menos programas de mantenimiento independientes, menos existencias de piezas de recambio y un entorno operativo más sencillo.
Diferencia clave
Las máquinas independientes de enderezado de bridas funcionan exclusivamente en modo de corrección en frío. La diferencia de rendimiento entre el enderezado en frío y en caliente —en cuanto a la fuerza de corrección necesaria, la precisión geométrica alcanzada y la tasa de desgaste de los rodillos— se acentúa a medida que aumentan el volumen de producción y la uniformidad de las especificaciones de las vigas. Para operaciones de gran volumen con especificaciones de vigas concentradas y requisitos de tolerancia estrictos, el módulo integrado de enderezado en caliente ofrece mejores resultados a largo plazo.
Cómo elegir la máquina 3 en 1 para vigas en H adecuada
Para seleccionar el sistema 3 en 1 adecuado, es necesario ajustar las especificaciones del equipo a su perfil de producción real. Los parámetros clave que deben evaluarse son:
Rango de alturas de la placa de la banda
La altura mínima y máxima de la sección de la viga en H que la máquina puede procesar. Esto determina si el equipo cubre toda su gama de especificaciones de vigas o solo una parte de ella.
Rango de espesores de la chapa y la brida
El rango de espesores de material que la máquina puede procesar, tanto en chapas de banda como en chapas de reborde. La capacidad de soldadura sin bisel —y su límite superior de espesor— reviste especial importancia en este contexto.
Velocidad de soldadura y configuración de la corriente
Estos parámetros influyen directamente en el rendimiento de la producción y en la calidad de la soldadura. Una mayor capacidad de corriente permite trabajar con materiales más gruesos; la velocidad de soldadura determina el número de piezas que la línea puede producir por turno.
Nivel de automatización
Los sistemas abarcan desde el funcionamiento semiautomático hasta el totalmente automático controlado por CNC. Los niveles más altos de automatización reducen las necesidades de personal y mejoran la uniformidad, pero conllevan una mayor inversión inicial. Adapte el nivel de automatización a su entorno de costes laborales y a la disponibilidad de personal.
Especificaciones del módulo de alisado en caliente
Confirme si el módulo de enderezado es de serie u opcional, y evalúe la capacidad nominal de fuerza de corrección en función de las especificaciones de su viga más pesada.
Al solicitar presupuestos, pida a los proveedores que le faciliten una comparación de costes en paralelo entre la configuración «3 en 1» y una disposición equivalente con máquinas independientes, basada en su volumen de producción específico, las dimensiones de sus instalaciones y el rango de especificaciones de las vigas. Esta comparación —basada en sus parámetros operativos reales— constituye la base más fiable para tomar una decisión de inversión.
Conclusión
La máquina de soldadura y enderezado de conjuntos de vigas en H representa el estándar actual para una producción eficiente e integrada de vigas en H. Tanto si la prioridad es reducir el espacio ocupado, disminuir los costes de mano de obra, mejorar la calidad de la soldadura y el enderezado, o aumentar el rendimiento general de la línea de producción, la configuración «3 en 1» ha demostrado sus ventajas en operaciones de fabricación de mediana a gran escala.
Si está valorando si un sistema «3 en 1» es la opción adecuada para su línea de producción, o si necesita decidir entre configuraciones de máquinas integradas o independientes, Póngase en contacto con ZMDE equipo técnico. Podemos ofrecerle recomendaciones sobre las especificaciones y una comparación detallada de costes basada en sus datos reales de producción.
 English
 Español
 Русский
 العربية
 Français
 Português