Máquina de endireitamento de flanges de vigas H: Unidade autônoma x Função 3 em 1 integrada
Introdução
Após a conclusão da soldagem das vigas em H, a correção da deformação angular das placas das abas constitui a etapa final e crítica para garantir a qualidade do produto acabado. O equipamento responsável por essa tarefa — o Máquina de endireitamento de flanges de vigas em H — está disponível no mercado em duas formas: como unidade autônoma, vendida separadamente, e como módulo integrado a uma máquina 3 em 1.
Ambas as formas compartilham o mesmo princípio básico de correção, mas diferem substancialmente no tempo de correção, nos resultados do processo, na lógica de investimento e nos cenários de aplicação. Para as fábricas que planejam sua capacidade de endireitamento, a escolha entre as duas opções não se resume a uma simples comparação de preços — ela exige uma avaliação sistemática com base nos equipamentos existentes, na escala de produção e nos requisitos de qualidade.
Este artigo aborda o princípio de funcionamento, uma comparação detalhada entre os dois tipos, os parâmetros de seleção para unidades autônomas e um guia de decisão baseado em cenários.
Comparação rápida
| Dimensão | Máquina autônoma para endireitamento de flanges | Módulo 3 em 1 integrado |
| Modo de correção | Endireitamento a frio, principalmente | Endireitamento a quente (imediatamente após a soldagem) |
| Força de correção necessária | Alto | Baixo (reduzido em aproximadamente 30–40%) |
| Investimento inicial | Inferior (unidade única) | Superior (parte do sistema completo) |
| Peças de trabalho aplicáveis | Estoque existente, correção fora de linha | Produção contínua em linha |
| Necessidade de área útil | Área de instalação independente mais corredor de transferência | Sem ocupação adicional de espaço (integrado em linha) |
| Compatibilidade com equipamentos existentes | Alto (pode complementar qualquer linha) | Exige um planejamento completo da linha de produtos |
Como funciona uma máquina de endireitamento de flanges
A lógica de correção para a deformação angular
Após a soldagem da viga em H, a tensão térmica faz com que as placas das abas se inclinem em direção à alma, produzindo uma deformação angular. A correção é realizada por meio da aplicação de pressão inversa nas placas das abas, produzindo uma deformação plástica que as restaura ao ângulo perpendicular exigido pelo projeto.
O mecanismo principal de uma máquina de endireitamento de flanges consiste em um conjunto de rolos de correção:
- Rolos de apoio horizontais segurar a viga em H por baixo, servindo de base de referência durante a correção
- Rolos de endireitamento lateral aplique pressão a partir da parte externa das placas das flanges, empurrando as flanges inclinadas de volta à posição vertical
- O sistema hidráulico aplica pressão ajustável aos rolos, adaptando-se a diferentes espessuras de chapas e graus de deformação
À medida que a peça passa pelo conjunto de rolos, as placas de flange são corrigidas seção por seção, sendo que a magnitude da correção é controlada por meio de parâmetros de posição e pressão dos rolos.
As principais variáveis que determinam os resultados da correção
Três variáveis fundamentais determinam a qualidade da correção:
Temperatura do aço — essa é a diferença fundamental entre unidades autônomas e módulos embutidos. Quanto mais elevada for a temperatura do aço, menor será seu limite de escoamento, menor será a força necessária para a correção, menor será a recuperação elástica e maior será a precisão alcançável.
Pressão de correção e posicionamento do rolo — uma pressão insuficiente deixa a correção incompleta; uma pressão excessiva acarreta o risco de deformação local ou correção excessiva das placas da flange. Os parâmetros devem ser ajustados de acordo com as especificações da peça.
Consistência nas especificações das peças de trabalho — na produção em lote, quanto mais consistentes forem as especificações, mais reutilizáveis serão os parâmetros e mais estável será a qualidade da correção de um lote para outro.
Unidade autônoma x módulo embutido: a comparação detalhada
Prazo para correção e resultados do processo
A máquina autônoma para endireitar flanges processa peças que, normalmente, já estão completamente resfriadas — quer tenham sido transferidas de uma estação de soldagem separada, quer tenham sido retiradas do estoque existente. O aço frio apresenta alto limite de escoamento; portanto, a correção exige uma força substancialmente maior, e a recuperação elástica é significativa. A correção aplicada deve ultrapassar o valor alvo com base na experiência do operador, e a consistência do lote depende fortemente da habilidade do operador.
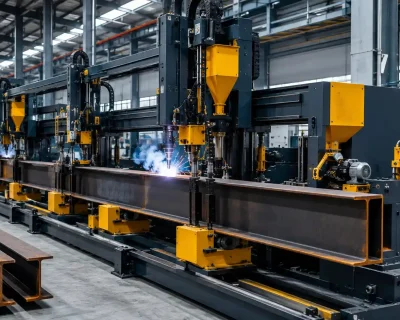
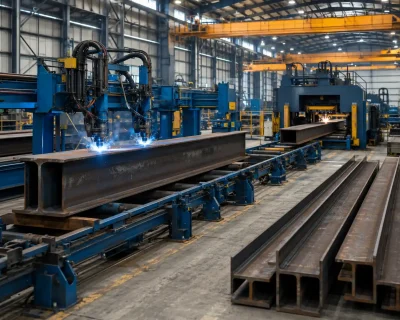
A módulo de endireitamento integrado fica logo após a estação de soldagem. A peça entra no processo de correção enquanto ainda está em temperatura elevada, utilizando a janela de endireitamento a quente para obter resultados mais estáveis com menos força — retorno elástico mínimo, alta consistência entre lotes e baixa dependência da experiência do operador.
Isto é um diferença estrutural que nenhum ajuste de parâmetro é capaz de eliminar — uma unidade independente não tem, fisicamente, como acessar a janela de endireitamento a quente.
Lógica de Investimento
O unidade autônoma exige um investimento inicial menor, sendo adequado para situações com restrições orçamentárias ou operações que precisam apenas adicionar a capacidade de correção. No entanto, os custos ocultos merecem atenção: espaço independente para instalação, capacidade do guindaste para transferência das peças, equipe de operadores dedicada e o maior desgaste dos rolos inerente à correção a frio.
O módulo integrado não é vendido separadamente — trata-se de um componente do investimento na máquina integrada 3 em 1. Avaliar o custo do módulo isoladamente não faz sentido; ele deve ser considerado no contexto do retorno sobre o investimento do sistema completo, o que é abordado na análise de custos que compara as configurações de máquinas integradas e separadas.
Organização da Produção
Correção sobre um unidade autônoma é um processo autônomo que requer programação, transferência e registros de qualidade independentes. Sua vantagem é a flexibilidade — ele pode processar peças de qualquer origem, incluindo peças subcontratadas e estoque histórico.
Correção em um módulo integrado faz parte da sequência em linha. A peça passa da entrada da linha de montagem até a saída corrigida sem necessidade de programação ou manuseio separado. A eficiência é sua vantagem, mas ela só pode processar peças produzidas em sua própria linha.
Parâmetros de seleção para unidades autônomas
Caso sua situação exija uma máquina autônoma de endireitamento de flanges, concentre-se nestes parâmetros durante a seleção:
Intervalo de especificações aplicável — a altura da seção do perfil em H, a largura da aba e a faixa de espessura que a máquina pode processar. Essas especificações devem atender às principais especificações do seu produto, com margem para expansão futura.
Classificação de pressão de correção — a pressão máxima do sistema hidráulico determina a chapa mais pesada e a maior deformação que a máquina é capaz de suportar. A correção a frio exige alta pressão; especifique com margem adequada.
Endireitamento de material em bobina e dureza — os rolos são o principal componente sujeito a desgaste. O material e o tratamento térmico afetam diretamente a vida útil e o custo de substituição.
Método e velocidade de alimentação — a faixa de velocidade do rolo de tração determina o tempo do ciclo de correção e deve corresponder às suas necessidades de rendimento.
Método de ajuste de parâmetros — O ajuste manual, em comparação com o ajuste automático motorizado/hidráulico, afeta a velocidade de troca e o nível de habilidade exigido dos operadores.
Guia de decisão baseado em cenários
Quando a unidade autônoma é a escolha certa
Fábricas que já contam com máquinas de montagem e soldagem — se a correção for a única funcionalidade que falta, a adição de uma unidade independente é a opção que exige o menor investimento e não altera o layout existente.
Operações com demanda de correção off-line — o estoque de peças soldadas, porém ainda não corrigidas, ou os trabalhos de correção subcontratados, tornam a flexibilidade fora de linha de uma unidade autônoma uma necessidade real.
Escala de produção que ainda não justifica um investimento em uma linha completa — em volumes menores, uma unidade independente garante a capacidade total do processo a um custo mínimo, adiando a decisão sobre a linha completa até que a expansão da capacidade o exija.
Quando o módulo embutido é a escolha certa
Construção de novas linhas ou modernização completa das linhas — ao planejar do zero, as vantagens combinadas do módulo integrado em termos de área útil, mão de obra e resultados do processo deixam poucos motivos para se optar por outra solução.
Linhas de produtos com rigorosos requisitos de qualidade — componentes de pontes, estruturas industriais pesadas e outras aplicações com tolerâncias rigorosas de perpendicularidade das flanges se beneficiam diretamente da consistência do lote no endireitamento a quente.
Produção em grande escala com especificações bem definidas — a combinação do alisamento a quente com o controle parametrizado proporciona eficiência máxima nesse contexto, com uma qualidade de correção estável que depende muito pouco da experiência do operador.
A Configuração Híbrida
Algumas fábricas utilizam ambas as opções: uma máquina integrada 3 em 1 realiza a correção em linha para a linha de produção principal, enquanto uma unidade autônoma processa peças subcontratadas, retrabalhos e especificações não padronizadas. Essa configuração híbrida não é incomum em usinas de fabricação de aço de médio a grande porte — ela combina eficiência e flexibilidade ao mesmo tempo.
Conclusão
A escolha entre um modelo independente Máquina de endireitamento de flanges de vigas em H e um módulo 3 em 1 integrado representa, essencialmente, um equilíbrio entre a flexibilidade fora da linha de produção e a qualidade do processo na linha de produção. A unidade autônoma se destaca em termos de custo inicial e compatibilidade; o módulo integrado se destaca no endireitamento a quente, na consistência dos lotes e na eficiência de toda a linha. Para compreender o papel do módulo integrado no sistema completo, consulte nosso Guia completo sobre a máquina de soldagem e endireitamento de conjuntos de vigas H.
A ZMDE oferece tanto equipamentos autônomos para endireitamento de flanges quanto soluções integradas 3 em 1. Caso esteja avaliando a configuração de correção mais adequada para sua linha de produção, entre em contato com a Equipe técnica da ZMDE para obter recomendações com base no seu equipamento atual e nas especificações do produto.
 English
 Español
 Русский
 العربية
 Français
 Português