Машина для выпрямления фланцев двутавровых балок: автономная установка или встроенная функция «3 в 1»
Введение
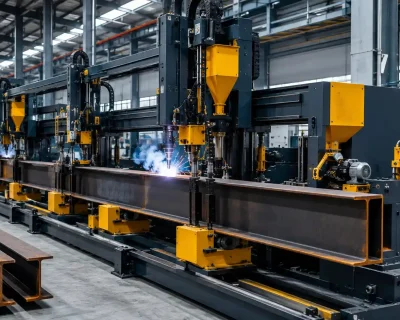
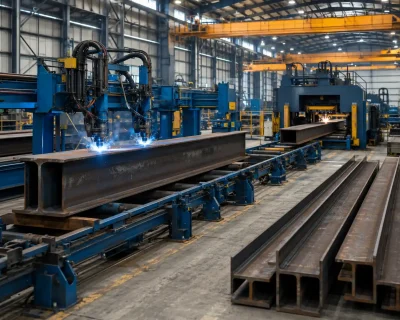
После завершения сварки двутавровых балок корректировка угловой деформации фланцевых пластин является заключительным важнейшим этапом, обеспечивающим качество готовой продукции. Оборудование, предназначенное для выполнения этой задачи, — это Машина для выпрямления фланцев двутавровых балок — представлено на рынке в двух вариантах: в виде отдельного устройства, продаваемого самостоятельно, и в виде встроенного модуля в составе интегрированного устройства «3 в 1».
Обе технологии основаны на одном и том же основном принципе коррекции, однако существенно различаются по срокам выполнения коррекции, результатам процесса, инвестиционной логике и сферам применения. Для предприятий, планирующих свои возможности по правке, выбор между этими двумя вариантами не сводится к простому сравнению цен — он требует системного анализа с учетом имеющегося оборудования, масштабов производства и требований к качеству.
В данной статье рассматриваются принцип действия, подробное сравнение двух типов устройств, параметры выбора автономных устройств, а также руководство по принятию решений на основе конкретных сценариев.
Краткое сравнение
| Размер | Автономный станок для правки фланцев | Встроенный модуль «3 в 1» |
| Режим исправления | Преимущественно холодная правка | Горячее выпрямление (сразу после сварки) |
| Требуемая сила корректировки | Высокий | Низкий (снижение примерно на 30–40%) |
| Первоначальные инвестиции | Нижняя часть (отдельный блок) | Выше (часть полной системы) |
| Подходящие заготовки | Имеющиеся запасы, корректировка в автономном режиме | Непрерывное поточные производство |
| Требования к площади помещений | Зона для самостоятельной установки плюс проход для перемещения | Не занимает дополнительного места (встроенный в линию) |
| Совместимость с имеющимся оборудованием | Высокий (может дополнять любую линейку) | Требуется комплексное планирование |
Как работает машина для правки фланцев
Логика коррекции угловой деформации
После сварки двутавровых балок под действием термических напряжений фланцевые пластины наклоняются в сторону стенки, что приводит к угловой деформации. Коррекция осуществляется путем оказания обратного давления на фланцевые пластины, что вызывает их пластическую деформацию и восстанавливает перпендикулярность, предусмотренную конструкцией.
Основным механизмом машины для правки фланцев является набор корректирующих валков:
- Горизонтальные опорные валки поддерживайте H-образную балку снизу, обеспечивая опорную основу при корректировке
- Боковые выпрямительные валки окажите давление с внешней стороны фланцевых пластин, прижимая наклоненные фланцы обратно в вертикальное положение
- Гидравлическая система обеспечивает регулируемое давление на валки, что позволяет работать с листами различной толщины и с различной степенью деформации
По мере прохождения заготовки через вальцовый узел фланцевые пластины корректируются по частям, при этом величина корректировки регулируется с помощью параметров положения и давления вальцов.
Основные факторы, определяющие результаты коррекции
Качество коррекции определяется тремя основными переменными:
Температура стали — в этом заключается принципиальное отличие автономных устройств от встроенных модулей. Чем выше температура стали, тем ниже её предел текучести, тем меньше требуется корректировка усилия, тем меньше упругая деформация и тем выше достижимая точность.
Давление коррекции и позиционирование валков — при недостаточном давлении коррекция будет неполной; при чрезмерном давлении возникает риск образования локальных вмятин или чрезмерной коррекции фланцевых пластин. Параметры должны соответствовать техническим требованиям к заготовке.
Согласованность технических характеристик заготовок — при серийном производстве чем более единообразны технические характеристики, тем шире возможности повторного использования параметров и тем стабильнее качество корректировки от партии к партии.
Автономное устройство или встроенный модуль: подробное сравнение
Сроки внесения исправлений и результаты процесса
A автономный станок для правки фланцев Обрабатывает заготовки, которые, как правило, полностью остыли — независимо от того, были ли они переданы с отдельной сварочной станции или извлечены из имеющихся запасов. Холодная сталь обладает высоким пределом текучести, поэтому для корректировки требуется значительно большее усилие, а упругая деформация является существенной. Применяемая корректировка должна превышать заданное значение в соответствии с опытом оператора, а стабильность партии в значительной степени зависит от квалификации оператора.
A встроенный модуль выпрямления расположена непосредственно за сварочным участком. Заготовка поступает на корректировку, пока ещё находится в нагретом состоянии, при этом используется окно горячей правки, что позволяет добиться более стабильных результатов с меньшим усилием — минимальная упругая деформация, высокая стабильность партии и низкая зависимость от опыта оператора.
Это — структурное различие, которое невозможно устранить с помощью настройки параметров — автономное устройство физически не может получить доступ к зоне горячей правки.
Логика инвестирования
Сайт автономное устройство требует меньших начальных инвестиций, что подходит для ситуаций с ограниченным бюджетом или для производств, которым необходимо лишь добавить возможность корректировки. Однако следует обратить внимание на скрытые затраты: необходимость в отдельном монтажном помещении, грузоподъёмность крана для перемещения заготовок, выделение специального операторского персонала, а также повышенный износ валков, присущий холодной корректировке.
Сайт встроенный модуль не продается отдельно — он входит в состав комплекта интегрированного оборудования «3 в 1». Оценивать стоимость данного модуля в отрыве от остального оборудования не имеет смысла; она должна рассматриваться в контексте общей рентабельности инвестиций в систему, что отражено в анализе затрат, в котором сравниваются конфигурации интегрированного и отдельного оборудования.
Организация производства
Исправление в пункте a автономное устройство представляет собой автономный процесс, требующий самостоятельного планирования, самостоятельной передачи и ведения отдельной документации по качеству. Его преимуществом является гибкость — он позволяет обрабатывать заготовки из любого источника, включая заготовки, изготовленные субподрядчиками, и запасы, имеющиеся на складе.
Исправление в а встроенный модуль является частью поточной линии. Заготовка проходит от зоны подачи сборки до зоны выхода с исправленными параметрами без отдельного планирования или ручной обработки. Преимуществом данной технологии является её эффективность, однако она может обрабатывать только заготовки, изготовленные на собственной линии.
Параметры подбора автономных агрегатов
Если в вашей ситуации требуется автономный станок для правки фланцев, при выборе обратите внимание на следующие параметры:
Диапазон применимых технических характеристик — высота профиля H-образного бруса, ширина и диапазон толщины, которые может обрабатывать станок. Эти параметры должны соответствовать основным техническим характеристикам вашей продукции с запасом на будущее расширение производства.
Номинальное давление коррекции — Максимальное давление в гидравлической системе определяет максимальный вес заготовки и величину деформации, с которыми может справиться станок. Для холодной коррекции требуется высокое давление; укажите его с достаточным запасом.
Выпрямление рулонного материала и его твердость — ролики являются основным изнашиваемым элементом. Материал и термическая обработка напрямую влияют на срок службы и стоимость замены.
Способ и скорость подачи — Диапазон скоростей приводного валика определяет продолжительность цикла коррекции и должен соответствовать вашим требованиям к пропускной способности.
Метод настройки параметров — Ручная регулировка по сравнению с механической или гидравлической автоматической регулировкой влияет на скорость переналадки и уровень квалификации, требуемый от операторов.
Руководство по принятию решений на основе сценариев
Когда автономное устройство является оптимальным выбором
Заводы, оснащённые имеющимся сборочным и сварочным оборудованием — если единственной недостающей функцией является коррекция, то добавление автономного устройства станет вариантом с минимальными затратами, при котором существующая конфигурация останется без изменений.
Операции с запросом на корректировку в автономном режиме — наличие запасов, которые были сварены, но не прошли корректировку, либо необходимость проведения корректировочных работ силами субподрядчиков делает гибкость автономного агрегата в автономном режиме настоятельной необходимостью.
Объем производства, который пока не оправдывает инвестиции в полную производственную линию — При небольших объемах производства автономная установка обеспечивает полную технологическую готовность при минимальных затратах, что позволяет отложить принятие решения о запуске полномасштабного производства до тех пор, пока это не станет необходимым в связи с расширением производственных мощностей.
Когда встроенный модуль является оптимальным выбором
Строительство новых линий или полная модернизация существующих линий — при планировании с нуля совокупные преимущества встроенного модуля с точки зрения занимаемой площади, трудозатрат и результатов технологического процесса практически не оставляют оснований для выбора иного решения.
Линейки продукции со строгими требованиями к качеству — Элементы мостов, тяжелые промышленные конструкции и другие области применения, в которых предъявляются жесткие требования к перпендикулярности фланцев, получают непосредственную выгоду благодаря стабильности качества партий при горячей правке.
Массовое производство с четко определёнными техническими характеристиками — сочетание горячей правки и параметризированного управления обеспечивает максимальную эффективность в данном контексте, при этом качество коррекции остается стабильным и практически не зависит от опыта оператора.
Гибридная конфигурация
На некоторых заводах используются оба варианта: интегрированный станок «3-в-1» обеспечивает поточную коррекцию на основной производственной линии, а автономная установка обрабатывает детали, изготовленные на субподряде, подвергает переработке и выполняет заказы с нестандартными техническими характеристиками. Такая гибридная конфигурация не редкость на средних и крупных заводах по производству стальных конструкций — она позволяет одновременно обеспечить как эффективность, так и гибкость.
Заключение
Выбор между автономным Машина для выпрямления фланцев двутавровых балок а встроенный модуль «3-в-1» представляет собой, по сути, компромисс между гибкостью автономного режима и качеством технологического процесса в линии. Автономное устройство имеет преимущества с точки зрения минимальных инвестиционных затрат и совместимости; встроенный модуль — с точки зрения горячей правки, стабильности качества партий продукции и эффективности всей линии. Чтобы понять роль встроенного модуля в рамках всей системы, ознакомьтесь с нашим Полное руководство по сварке и правке сборок двутавровых балок.
Компания ZMDE предлагает как отдельное оборудование для правки фланцев, так и интегрированные решения «3 в 1». Если вы выбираете оптимальную конфигурацию системы коррекции для вашей производственной линии, обратитесь в Техническая команда ZMDE чтобы получить рекомендации с учетом вашего текущего оборудования и технических характеристик продукции.
 English
 Español
 Русский
 العربية
 Français
 Português