Guide complet sur les machines d'assemblage, de soudage et de redressage des poutres en H
Introduction
La machine de soudage et de redressage des assemblages de poutres en H a radicalement transformé la manière dont sont produites les poutres en acier de construction : elle intègre désormais l'assemblage, le soudage et le redressage au sein d'un processus continu unique, là où il fallait auparavant trois machines distinctes, trois équipes d'opérateurs et une surface au sol importante.
Traditionnellement, la fabrication de poutres en H nécessitait trois étapes de processus distinctes, chacune étant réalisée sur des machines dédiées, avec des opérateurs différents et un espace important entre les postes de travail. À elle seule, cette charge logistique entraînait un surcroît de temps, de main-d'œuvre et de risques à chaque cycle de production.
Aujourd'hui, cette catégorie d'équipements intégrés constitue la tendance dominante dans le domaine de la fabrication automatisée de poutres en H. Le présent guide aborde les technologies clés, la logique des coûts, les gains d'efficacité et les critères de sélection afin d'aider tant les responsables des achats que les ingénieurs techniques à faire des choix éclairés.
Comprendre la machine à poutres en H « 3-en-1 »
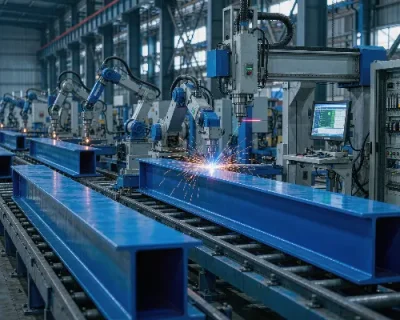
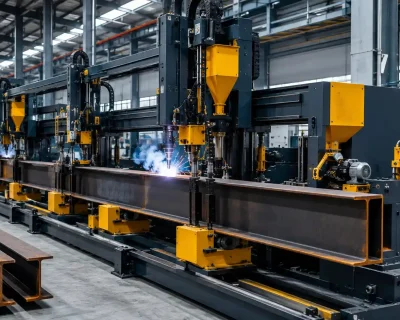
Une machine 3-en-1 pour poutres en H intègre trois processus traditionnellement distincts — l'assemblage, le soudage et le redressage — au sein d'un seul et même équipement qui les exécute tous les trois à la suite, sans intervention manuelle entre les différentes étapes.
Le processus de production
Le déroulement des opérations suit une séquence logique et continue :
- La plaque de base et les plaques à bride sont introduites dans la machine, où le mécanisme d'assemblage les positionne et les serre automatiquement — aucun marquage ni alignement manuel n'est nécessaire
- Le mécanisme de soudage réalise ensuite simultanément une soudure d'angle des deux côtés le long des deux brides
- Immédiatement après le soudage, le mécanisme de redressage corrige la déformation angulaire de la bride alors que l'acier est encore à haute température
Pourquoi l'intégration est-elle importante ?
L'intérêt principal de la conception « 3-en-1 » ne réside pas simplement dans le fait de regrouper trois machines sur un seul et même espace. Il s’agit de la continuité thermique entre les processus : le redressage commence alors que l’acier est encore chaud après le soudage, lorsque la limite d’élasticité est plus faible et que le matériau réagit plus facilement aux forces de correction. Cette fenêtre thermique n’est disponible que dans un système intégré où le soudage et le redressage s’enchaînent immédiatement.
Par rapport aux configurations de machines distinctes, l'approche « 3-en-1 » offre des avantages mesurables en termes d'utilisation de l'espace au sol, de besoins en main-d'œuvre, de manutention entre les processus et de rendement global de production — chacun de ces aspects étant abordé en détail dans les sections ci-dessous.
Procédé de soudage à chaud et de redressage à chaud
Le problème du redressage à froid
La déformation due au soudage est l’une des variables de qualité les plus difficiles à maîtriser dans la production de poutres en H. Lorsque les tôles de l’âme et des ailes sont assemblées par des soudures d’angle, les contraintes thermiques provoquent une inclinaison des ailes vers l’intérieur — une déformation communément appelée « déformation angulaire ». Le redressage à froid traditionnel permet de remédier à ce problème une fois que l’acier a complètement refroidi, mais cette méthode nécessite une force mécanique importante, entraîne une consommation d’énergie plus élevée et comporte le risque d’une correction incomplète ou de dommages superficiels à l’acier.
Le procédé de lissage à chaud
Le procédé de soudage à chaud et de redressage à chaud repose sur un principe simple : la correction est effectuée pendant la phase qui suit immédiatement le soudage, avant que l'acier ne soit complètement refroidi. À ce stade :
- L'acier conserve une ductilité plus élevée
- La limite d'élasticité est temporairement réduite
- La force nécessaire à la correction est nettement inférieure
- La géométrie obtenue est plus uniforme et plus cohérente
La machine 3-en-1 y parvient en ajustant avec précision la distance et le timing entre la station de soudage et la station de redressage, garantissant ainsi que l'acier entre dans le mécanisme de correction dans la plage de température optimale.
Avantages par rapport au redressage à froid
Les données de production issues des systèmes intégrés de redressage à chaud montrent systématiquement que :
- Force de redressage réduite d'environ 30 à 40% par rapport à la correction à froid
- Taux de conformité plus élevés en matière de perpendicularité des brides
- Durée de vie prolongée des rouleaux de redressage grâce à une réduction des contraintes mécaniques
Pour les usines produisant de grands volumes de poutres en H soumises à des tolérances dimensionnelles strictes — telles que les centres de fabrication de structures métalliques et les fabricants d'éléments de ponts —, le procédé de soudage à chaud et de redressage à chaud constitue une spécification technique essentielle à prendre en compte lors du choix des équipements.
Soudage sans chanfrein pour les poutres en H
Tout ce qu'il faut savoir sur la préparation de la rainure
Dans le soudage classique des poutres en H, lorsque l'épaisseur de l'âme dépasse un certain seuil — généralement 16 mm ou 18 mm —, les normes de soudage exigent une préparation de la rainure (également appelée chanfreinage) le long des bords de l'âme avant que le soudage puisse commencer. Cela garantit une pénétration suffisante de la soudure et l'intégrité structurelle au niveau du joint.
La préparation des rainures nécessite un processus supplémentaire spécifique : soit une découpe au chalumeau, soit une découpe au plasma, soit un fraisage, afin d'obtenir le profil de bord requis. Cela implique un investissement supplémentaire en équipement, du temps de travail pour l'opérateur, un gaspillage de matière lié au métal retiré, ainsi qu'une étape supplémentaire qui allonge le cycle de production de chaque pièce.
Le procédé de soudage sans chanfrein
La fonction de soudage sans chanfrein des machines pour poutres en H « 3-en-1 » permet de réaliser des soudures à pénétration complète sur des plaques d'âme d'une épaisseur maximale de 18 mm sans aucune préparation préalable de la rainure. Ceci est rendu possible grâce à :
- Paramètres de soudage optimisés, notamment le courant, la tension et la vitesse d'avance
- Réglage précis de l'angle de la torche, conçu pour assurer une pénétration en profondeur sur les joints à bords plats
Impact sur la production
La suppression de l'étape de préparation des rainures du processus de fabrication des poutres en H apporte des améliorations concrètes et mesurables :
- Une étape de processus en moins par pièce, ce qui réduit directement la durée du cycle
- Suppression des équipements dédiés au chanfreinage et des coûts d'investissement et d'entretien qui y sont associés
- Exigences de compétences moins élevées pour les opérateurs lors de la phase de préparation
- Réduction du gaspillage de matière lié à l'élimination des bords
Pour les usines dont la production de poutres en H se concentre sur la gamme d'épaisseurs d'âme intermédiaires — en particulier entre 12 mm et 18 mm —, la technologie de soudage sans chanfrein se traduit directement par une réduction quantifiable des coûts par unité produite.
Comparaison des coûts des machines 3-en-1 pour poutres en H
Évaluation de l'investissement
La première réaction la plus courante lorsqu'on évalue une machine 3-en-1 est que le coût initial de l'équipement semble plus élevé que celui de l'achat de machines individuelles. Cette perception est trompeuse. Une analyse pertinente Comparaison des coûts des machines 3-en-1 pour poutres en H Cela implique de prendre en compte le coût total du cycle de vie de chaque configuration — et pas seulement le poste budgétaire correspondant au prix d'achat.
Coût d'acquisition des équipements
Le coût total d'acquisition d'une configuration composée de trois machines distinctes — une machine d'assemblage, une machine de soudage et une machine de redressage indépendantes les unes des autres — est souvent comparable, voire supérieur, à celui d'un système « 3-en-1 » équivalent pour une capacité de production identique. Chaque machine distincte nécessite son propre système d'entraînement, son propre système de commande et son propre châssis, ce qui fait rapidement grimper les coûts.
Coût de la surface au sol
Les configurations de machines distinctes nécessitent un espace d'installation dédié pour chaque unité, ainsi que des allées de transfert entre les postes. La surface au sol totale requise est généralement de 2 à 3 fois plus élevé par rapport à un système 3-en-1 équivalent. Pour les usines disposant d'une surface au sol limitée ou dont les locaux entraînent des frais de location importants, cette différence a une incidence directe sur la rentabilité de l'exploitation.
Coût de la main-d'œuvre
Les lignes de machines distinctes nécessitent généralement trois postes d'opérateurs, soit un par machine. Un système « 3 en 1 » offrant un niveau d'automatisation plus élevé peut être supervisé par un à deux opérateurs pour l'ensemble de la ligne. Sur un horizon de production s'étendant sur plusieurs années, cette différence en termes de main-d'œuvre est considérable.
Traitement inter-processus et perte de temps de cycle
Dans une configuration à machines séparées, entre chaque poste, les pièces finies doivent être soulevées, transférées et repositionnées, ce qui entraîne un temps d'attente de la grue, des risques liés à la manutention et des erreurs d'alignement secondaires. Le fonctionnement en continu d'une ligne « 3 en 1 » élimine totalement toutes ces interruptions entre les processus.
Comparaison des coûts
| Dimension « Coût » | Machines distinctes | Machine intégrée 3-en-1 |
| Acquisition de matériel | Moyen à élevé | Moyen à élevé (comparable) |
| Surface au sol requise | Grand | Réduit de 50 à 60% |
| Opérateurs recherchés | 3 postes | 1 à 2 postes |
| Cycle de production | Interrompu entre deux étapes | En continu |
| Qualité du lissage | Correction de la température | Correction à chaud — résultat optimal |
Rendement de la ligne de fabrication de poutres en H
Rendement au niveau de la ligne
Le rendement d'une ligne de fabrication de poutres en H n'est pas déterminé par la vitesse d'une seule machine. Il résulte du temps de cycle total, depuis l'assemblage jusqu'au redressage, de l'utilisation de l'espace au sol et de la productivité de la main-d'œuvre sur l'ensemble de la ligne. La configuration « 3 en 1 » améliore simultanément ces trois aspects : il s'agit d'un gain systémique plutôt que d'une amélioration ponctuelle.
Efficacité du temps de cycle
Dans une configuration de machines distinctes, les transferts entre processus entraînent un temps d’inactivité cumulé qu’il est facile de sous-estimer. Chaque levage, repositionnement et réalignement de la grue ajoute plusieurs minutes par pièce. Sur l’ensemble d’une équipe de production traitant des dizaines de poutres, ces temps d’arrêt cachés s’accumulent de manière significative. Le fonctionnement en ligne continu de la ligne 3-en-1 élimine entièrement ces pertes de temps, optimisant ainsi la proportion de temps pendant laquelle l’acier est activement traité.
Rendement de l'utilisation de l'espace
La surface au sol constitue un coût fixe. Plus le rendement par mètre carré est élevé, meilleure est la performance économique de la ligne de fabrication. En regroupant trois postes de traitement sur une seule empreinte au sol et en supprimant les allées de transfert entre les postes, la configuration « 3 en 1 » libère 50 à 601 TP3T de la surface au sol qu’aurait occupée une disposition séparée des machines. Cet espace récupéré peut être affecté au stockage temporaire des matières premières, au stockage des produits finis ou à une capacité de production supplémentaire.
Rendement du personnel
La réduction du nombre de postes d'opérateurs de trois à un ou deux ne se traduit pas seulement par une réduction des coûts de main-d'œuvre : elle simplifie la gestion, réduit les frais généraux liés à la coordination, diminue le risque d'erreur et raccourcit le temps d'intégration des nouveaux opérateurs. Chacun de ces facteurs contribue à maintenir l'efficacité de la chaîne de fabrication sur le long terme.
Pour les usines qui envisagent la mise en place de nouvelles lignes de production ou qui étudient une augmentation de leur capacité, l'efficacité globale de la ligne de fabrication doit être considérée comme un critère de sélection primordial — et non comme un élément secondaire par rapport aux caractéristiques techniques de chaque machine.
Machine de redressage des ailes de poutres en H
Une machine à redresser les ailes de poutres en H est un équipement spécialement conçu pour corriger la déformation angulaire des ailes de ces poutres après soudage. Elle est disponible sur le marché sous deux configurations : en tant qu'unité autonome et en tant que module intégré au sein d'un système 3-en-1. Chacune répond à un contexte d'utilisation bien distinct.
Quand choisir un appareil autonome ?
Une unité autonome est particulièrement adaptée dans trois situations : les usines qui exploitent déjà des machines d’assemblage et de soudage distinctes et qui ont simplement besoin d’ajouter une fonction de redressage sans remplacer leur équipement existant ; les opérations nécessitant de corriger hors ligne des poutres déjà soudées, par exemple pour résorber un arriéré ou réparer des pièces ayant échoué au contrôle dimensionnel ; et la production à petite échelle, où le volume global ne justifie pas encore l’investissement dans un système 3-en-1 complet.
Quand opter pour le module intégré ?
Le module intégré constitue le meilleur choix dans trois cas de figure : les nouvelles lignes de production conçues dès le départ, où l’intégration du redressage dès le début évite d’avoir à prévoir un emplacement supplémentaire pour une machine distincte ; les opérations nécessitant une capacité de redressage à chaud, car le module intégré effectue la correction immédiatement après le soudage, alors que l’acier est encore chaud — une fenêtre thermique dont ne disposent pas les machines de redressage à froid autonomes ; et les usines cherchant à simplifier la maintenance et les opérations, car un nombre réduit de machines implique moins de plannings de maintenance indépendants, moins de stocks de pièces de rechange et un environnement opérationnel plus simple.
Différence essentielle
Les machines autonomes de redressage de brides fonctionnent exclusivement en mode de correction à froid. L'écart de performances entre le redressage à froid et le redressage à chaud — en termes de force de correction requise, de précision géométrique obtenue et de taux d'usure des rouleaux — s'accentue à mesure que le volume de production et l'uniformité des spécifications des poutres augmentent. Pour les opérations à grand volume présentant des spécifications de poutres homogènes et des exigences de tolérance strictes, le module de redressage à chaud intégré offre de meilleurs résultats à long terme.
Choisir la bonne machine 3-en-1 pour poutres en H
Pour choisir le système 3-en-1 adapté, il faut faire correspondre les caractéristiques techniques de l'équipement à votre profil de production réel. Les paramètres clés à évaluer sont les suivants :
Plage de hauteur des plaques Web
Les hauteurs minimale et maximale des profilés en H que la machine est capable d'usiner. Cela permet de déterminer si l'équipement couvre l'ensemble de vos spécifications de profilés ou seulement une partie de celles-ci.
Plage d'épaisseurs des tôles à nervures et à bride
La plage d'épaisseurs de matériaux que la machine est capable de traiter, tant pour les tôles en bande que pour les tôles à rebord. La capacité de soudage sans chanfrein — ainsi que sa limite supérieure d'épaisseur — revêt ici une importance particulière.
Vitesse de soudage et configuration du courant
Ces paramètres ont une incidence directe sur le rendement de production et la qualité des soudures. Une capacité de courant plus élevée permet de souder des matériaux plus épais ; la vitesse de soudage détermine le nombre de pièces que la ligne peut traiter par équipe.
Niveau d'automatisation
Les systèmes vont du fonctionnement semi-automatique au fonctionnement entièrement automatique à commande numérique (CNC). Des niveaux d'automatisation plus élevés réduisent les besoins en personnel et améliorent la régularité de la production, mais impliquent un investissement initial plus important. Adaptez le niveau d'automatisation à votre contexte en matière de coûts de main-d'œuvre et à la disponibilité de votre personnel.
Spécifications du module de lissage à chaud
Vérifiez si le module de redressement est de série ou en option, puis évaluez la force de correction nominale par rapport aux caractéristiques de votre poutre la plus lourde.
Lorsque vous sollicitez des devis, demandez aux fournisseurs de vous fournir une comparaison côte à côte des coûts entre la configuration « 3-en-1 » et une configuration équivalente avec des machines distinctes, en fonction de votre volume de production spécifique, des dimensions de vos locaux et de la gamme de spécifications des poutres. Cette comparaison, fondée sur vos paramètres d'exploitation réels, constitue la base la plus fiable pour prendre une décision d'investissement.
Conclusion
La machine de soudage et de redressage des assemblages de poutres en H constitue la référence actuelle en matière de production efficace et intégrée de poutres en H. Que votre priorité soit de réduire l'encombrement au sol, de diminuer les coûts de main-d'œuvre, d'améliorer la qualité du soudage et du redressage ou d'augmenter le débit global de la ligne de production, la configuration « 3-en-1 » a démontré ses avantages dans les opérations de fabrication de moyenne à grande échelle.
Si vous vous demandez si un système 3-en-1 est adapté à votre chaîne de production, ou si vous devez choisir entre une configuration avec des machines intégrées et une configuration avec des machines séparées, Contactez ZMDE équipe technique. Nous pouvons vous proposer des recommandations techniques ainsi qu'une comparaison détaillée des coûts, sur la base de vos données de production réelles.
 English
 Español
 Русский
 العربية
 Français
 Português