Comment la machine 3-en-1 améliore l'efficacité de la ligne de fabrication de poutres en H
Introduction
Dans le secteur de la fabrication de structures métalliques, l’efficacité de la production n’est pas seulement un indicateur de gestion interne : elle détermine directement la capacité d’une usine à prendre des commandes, ses engagements en matière de délais de livraison et sa position concurrentielle sur le marché. Une ligne de production de poutres en H inefficace n’entraîne pas seulement une augmentation des coûts ; elle limite également le volume des commandes qu’une usine peut accepter et les conditions de livraison qu’elle peut proposer.
Mesure Rendement de la ligne de fabrication de poutres en H Cela implique de ne pas se limiter à la vitesse nominale de chaque machine. Ce qui importe, c'est l'efficacité au niveau du système : la proportion de temps pendant laquelle la chaîne de production est en activité, la production par unité de surface au sol, la production par opérateur, ainsi que la manière dont ces indicateurs, pris dans leur ensemble, déterminent la capacité de production réelle d'une usine.
Cet article analyse comment la machine intégrée « 3-en-1 » améliore l'efficacité de la ligne de fabrication de poutres en H selon quatre critères : l'efficacité globale des équipements, l'utilisation de l'espace, la productivité du personnel et les performances en matière de délais de livraison. Pour un aperçu technique complet du système « 3-en-1 », veuillez consulter notre Guide complet sur les machines de soudage et de redressage pour l'assemblage de poutres en H.
Comparaison rapide des rendements
| Dimension « efficacité » | Machines distinctes | Machine intégrée 3-en-1 |
| Taux de temps productif | Inférieur (y compris le temps d'attente pour le transfert) | Plus élevé (fonctionnement en continu) |
| Rendement par mètre carré | Faible | Élevé (50 à 601 TP3T, hors surface au sol) |
| Rendement par opérateur | Faible (4 à 6 opérateurs par équipe) | Élevé (1 à 2 opérateurs par équipe) |
| Temps d'attente entre les processus | Présent (transferts par grue) | Éliminé |
| Stabilité du cycle de livraison | Influencé par la coordination entre plusieurs machines | Une structure de direction à un seul échelon, plus stable |
| Vitesse de réponse à la commutation | Lent (trois machines réglées séparément) | Rapide (rappel centralisé des paramètres) |
Taux de rendement global des équipements
Comprendre l'OEE
Le taux de rendement global des équipements (OEE) constitue le référentiel standard utilisé dans le secteur industriel pour évaluer l'efficacité de la production. Il combine trois dimensions :
- Disponibilité: temps de fonctionnement réel par rapport au temps de fonctionnement prévu
- Performances: taux de production réel exprimé en pourcentage du taux de production maximal théorique
- Qualité: production conforme en pourcentage de la production totale
OEE = Disponibilité × Performance × Qualité
Les sites de production de classe mondiale atteignent généralement un Taux de Rendement Global (TRG) supérieur à 85%. La plupart des usines affichent un TRG compris entre 60 et 70%, cet écart étant imputable aux arrêts imprévus, aux pertes de vitesse et aux rejets pour cause de qualité. Identifier les sources de ces pertes constitue le point de départ pour améliorer l'efficacité de la ligne de fabrication des poutres en H.
En quoi les configurations différentes des machines limitent le Taux de disponibilité global (OEE)
Chacune des trois dimensions de l'OEE est soumise à des contraintes structurelles propres à chaque configuration de machine :
Pertes de disponibilité: toute panne ou intervention de maintenance sur l'une quelconque des trois machines entraîne l'arrêt de l'ensemble de la chaîne de production. La probabilité cumulée de défaillance sur trois machines indépendantes est plus élevée que pour une seule unité intégrée, ce qui augmente la fréquence des arrêts imprévus.
Pertes de performance: les transferts entre processus effectués à l'aide d'une grue constituent une perte de rendement pure et simple. Pendant que la pièce est déplacée, soulevée, repositionnée et réalignée, toutes les machines sont à l'arrêt — ce qui mobilise du temps de fonctionnement prévu sans générer de production.
Pertes liées à la qualité: la gestion des risques liés aux transferts par grue, les erreurs de positionnement secondaires et la variabilité du retour élastique inhérente au redressage à froid augmentent toutes la probabilité de production non conforme et de retouches.
Comment la machine 3-en-1 améliore le taux de disponibilité global (OEE)
La configuration intégrée permet d'améliorer simultanément les trois dimensions de l'OEE :
Disponibilité: un type d'équipement unique, doté d'un calendrier de maintenance harmonisé, permet de concentrer les points de défaillance et de simplifier la planification de la maintenance. Les conceptions modulaires permettent d'intervenir sur des modules individuels sans devoir mettre l'ensemble de la ligne hors service, ce qui réduit la durée des arrêts imprévus.
Performances: le fonctionnement en ligne continu élimine totalement les temps d'attente liés aux transferts entre les différentes étapes du processus. La part du temps de fonctionnement prévu consacrée au traitement effectif de l'acier augmente considérablement.
Qualité: le positionnement et le serrage automatiques éliminent les erreurs d'alignement manuel lors de l'étape d'assemblage. Le redressage à chaud améliore les taux de conformité en matière de perpendicularité des brides. Cette combinaison permet d'atteindre un niveau de qualité global plus élevé que celui généralement obtenu avec des configurations de machines distinctes.
Utilisation de l'espace et densité de production
Pourquoi l'optimisation de l'espace au sol est-elle importante ?
La surface au sol représente un coût fixe. Que la production soit élevée ou faible, le loyer et les amortissements continuent de s'accumuler. Plus la production par mètre carré est élevée, plus les coûts fixes sont répartis efficacement sur le volume de production — et plus la compétitivité-coût sous-jacente de l'usine est forte.
Comparaison de l'utilisation de l'espace
Pour une ligne de production de poutres en H de 12 mètres, l'implantation des machines occupe généralement entre 60 et 80 mètres de longueur dans le sens longitudinal. En tenant compte des allées de circulation et des marges de sécurité, l'empreinte au sol totale s'étend sur environ 600 à 1 000 mètres carrés.
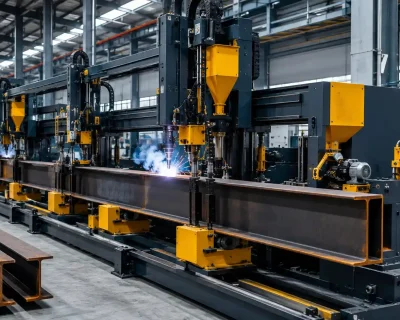
Une machine intégrée 3-en-1 occupe généralement une longueur longitudinale comprise entre 25 et 35 mètres, pour une superficie totale d'environ 250 à 400 mètres carrés — soit une réduction de 50 à 60%.
Dans un établissement fixe, la surface au sol libérée grâce au passage à une configuration intégrée peut être réaffectée à :
- Prépositionnement des matières premières, réduction des délais d'approvisionnement
- Stockage des produits finis, permettant le traitement de commandes en lots plus importants
- Une deuxième ligne de production, qui permet d'augmenter directement la capacité de traitement totale
La surface au sol récupérée constitue en soi une ressource latente d'augmentation de la capacité — une solution dont l'utilisation ne nécessite aucun investissement supplémentaire en infrastructures.
Productivité du travail
Deux niveaux d'impact de la main-d'œuvre sur l'efficacité
La configuration de la main-d'œuvre influe sur le rendement de la chaîne de fabrication de poutres en H à deux niveaux : le rendement direct par opérateur et les frais généraux indirects liés à la coordination.
Niveau direct: une configuration de machine distincte nécessite quatre à six opérateurs par équipe sur les trois postes, auxquels s'ajoute le personnel chargé des transferts par grue. Un système « 3 en 1 » fonctionne avec un à deux opérateurs chargés de superviser l'ensemble de la ligne. À des niveaux de production comparables, l'écart de productivité du travail est considérable.
Niveau indirect: la coordination entre plusieurs personnes engendre une complexité de gestion. La synchronisation des délais entre les postes, la planification des interventions des grues et la communication lors des changements d'équipe constituent autant de coûts liés à la coordination. Toute défaillance dans cette coordination entraîne des temps d'attente et perturbe le débit au niveau de la chaîne de production.
Référence sur la productivité du travail
Pour une usine produisant 20 poutres en H par jour, d'un poids d'environ 2 tonnes chacune :
| Configuration | Nombre d'opérateurs par équipe | Production quotidienne | Production par opérateur |
| Machines distinctes | 5 (milieu) | 20 poutres / 40 tonnes | 4 poutres / 8 tonnes |
| Machine 3-en-1 | 1,5 (valeur médiane) | 20 poutres / 40 tonnes | 13 poutres / 27 tonnes |
L'écart de productivité du travail est supérieur à trois fois à ce niveau de production et continue de se creuser à mesure que le volume de production quotidien augmente.
Performance du cycle de livraison
Qu'est-ce qui définit le temps de cycle de livraison ?
Le temps de cycle de livraison des poutres en H ne se limite pas au temps d'usinage. Il comprend la préparation des matières premières et le délai de planification, le temps de traitement effectif pour l'assemblage, le soudage et le redressage, les temps de transfert et d'attente entre les différentes étapes, le temps consacré au contrôle qualité et aux retouches, ainsi que la manutention des produits finis et la préparation de leur expédition.
La machine intégrée 3-en-1 a un impact direct sur plusieurs de ces composants.
Comment la machine intégrée réduit le cycle de livraison
Éliminer les temps d'attente entre les processus: la suppression des deux transferts par grue entre les étapes d'assemblage et de soudage, ainsi qu'entre celles de soudage et de redressage, réduit directement le temps écoulé entre la réception des matériaux et la sortie de la poutre finie pour chaque pièce.
Taux de qualité au premier passage plus élevé: la combinaison du positionnement automatique et du redressage à chaud réduit le risque de retouches. Cela permet de gagner du temps lors de la phase de contrôle qualité.
Planification simplifiée de la production: la planification d'une seule machine est nettement plus simple que la coordination de trois machines indépendantes. Les erreurs de planification et les temps d'attente qu'elles engendrent sont ainsi réduits.
Changement plus rapide entre les différentes spécifications: pour passer d'une spécification de poutre en H à une autre sur une machine 3-en-1, il faut rappeler un programme de paramètres prédéfini. Sur une configuration de machines distinctes, les trois machines doivent être réglées indépendamment les unes des autres : le temps de changement est plus long et le processus est plus sujet aux erreurs.
L'efficacité, gage de compétitivité sur le marché
Dans les projets de construction de structures métalliques, les délais de livraison constituent souvent un critère d'approvisionnement primordial. Les usines capables de s'engager de manière crédible à respecter des délais de livraison plus courts bénéficient d'un avantage significatif lors des appels d'offres. Celles qui respectent systématiquement leurs engagements en matière de livraison établissent des relations plus solides et durables avec leurs clients.
Les gains d'efficacité apportés par la machine intégrée 3-en-1 se traduisent en fin de compte par la capacité d'accepter des commandes plus importantes, de s'engager sur des délais de livraison plus courts et de respecter ces engagements de manière plus fiable. C'est là la valeur ajoutée pour le marché que représente l'efficacité d'une ligne de fabrication de poutres en H : il ne s'agit pas seulement d'une réduction des coûts internes, mais d'un renforcement de la position concurrentielle sur le marché desservi par l'usine.
Conclusion
Le rendement d'une ligne de fabrication de poutres en H relève d'une approche systémique et ne se résume pas aux caractéristiques techniques d'une seule machine. Qu'il s'agisse du taux de disponibilité global (OEE), de l'optimisation de l'espace, de la productivité du personnel ou des délais de livraison, la machine intégrée « 3-en-1 » permet d'obtenir des améliorations simultanées sur tous ces plans — et non pas des gains isolés dans un domaine au détriment des autres.
L'effet cumulatif de ces gains d'efficacité se traduit par une usine dotée d'une capacité d'absorption des commandes accrue et de délais de livraison plus compétitifs. Les machines « 3-en-1 » de ZMDE ont fait leurs preuves dans le cadre d'opérations de fabrication de structures métalliques dans de nombreux pays. Si vous souhaitez évaluer l'impact spécifique de cette configuration intégrée sur l'efficacité de votre chaîne de production, veuillez contacter le L'équipe technique de ZMDE.
 English
 Español
 Русский
 العربية
 Français
 Português