Что такое станок для изготовления двутавровых балок «3-в-1» и как он работает
Введение
Двутавровый профиль является одним из наиболее широко используемых конструктивных элементов в стальном строительстве — от каркасов промышленных объектов до прогонов мостов. От того, насколько эффективно и точно производятся двутавровые профили, напрямую зависят сроки поставки и структура затрат любого предприятия по производству металлоконструкций.
Установка «3-в-1» для производства H-образных балок устраняет давнее ограничение производительности, характерное для традиционных конфигураций с отдельными станками. Тем не менее большинство описаний данного оборудования ограничивается функциональным уровнем и редко содержит подробное объяснение лежащей в основе логики процесса или механической конструкции. В данной статье подробно разъясняется, как на самом деле работает станок «3-в-1» — с освещением принципов процесса, механических компонентов и конфигураций автоматизации, — с тем чтобы предоставить как лицам, принимающим решения о закупках, так и инженерам-техникам более четкую основу для оценки оборудования.
Три этапа процесса и их техническая логика
Этап сборки: автоматическое позиционирование и зажим
H-образная балка состоит из одной стержневой пластины и двух фланцевых пластин. На этапе сборки все три пластины точно позиционируются и зажимаются перед началом сварки.
При традиционной ручной или полуавтоматической сборке операторы наносят ориентировочные линии, вручную устанавливают пластины на место и прихватывают их сваркой. Этот процесс отнимает много времени и в значительной степени зависит от квалификации оператора — погрешности в позиционировании на этом этапе переносятся на последующие этапы и влияют на точность размеров готовой балки.
В механизме сборки на станке «3 в 1» используется автоматическая зажимная система с гидравлическим или сервоприводом:
- Сетчатая пластина подаётся вертикально, при этом обе фланцевые пластины одновременно зажимаются с обеих сторон
- Гидравлическое давление создается автоматически — ручная прихваточная сварка не требуется
- Усилие зажима и точность позиционирования регулируются с помощью настроек параметров, что обеспечивает стабильную повторяемость
Основная ценность данного механизма заключается в том, что устранение погрешности ручного позиционирования, что обеспечивает стабильную геометрическую основу для последующего этапа сварки.
Этап сварки: одновременная двусторонняя сварка под флюсом
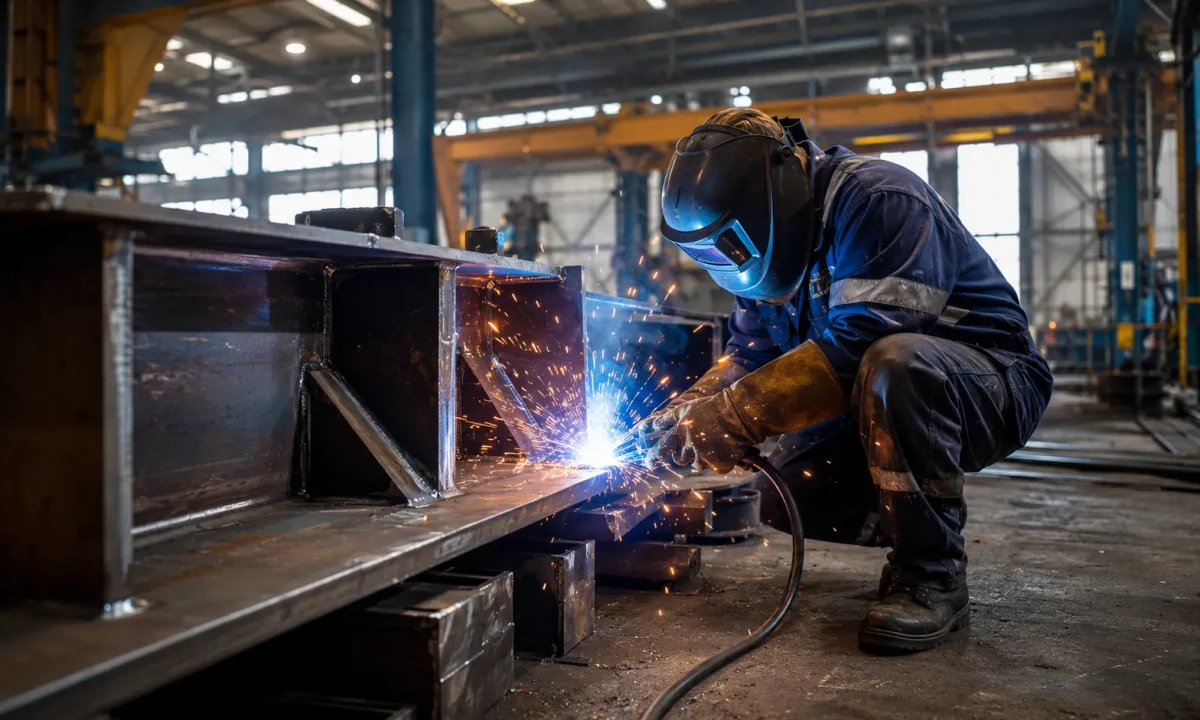
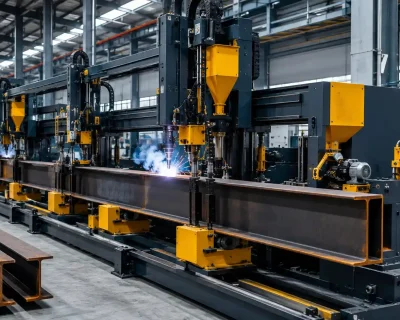
По завершении сборки сварочный механизм выполняет непрерывные угловые сварные швы вдоль стыков между стержневой пластиной и обеими фланцевыми пластинами. В машинах типа «3-в-1» обычно используются сварка под флюсом (SAW) по нескольким причинам:
- Сварочная дуга горит под слоем флюса, что обеспечивает минимальное образование брызг и получение ровных, чистых профилей сварных швов
- Возможны более высокие значения силы тока, что позволяет выполнять сварку с полным провалом на листах средней и большой толщины
- Стабильная скорость сварки подходит для выполнения непрерывных длинных прямых швов, необходимых при производстве двутавровых балок
В режиме двусторонней одновременной сварки две сварочные головки работают одновременно с обеих сторон стержневой пластины. По сравнению с односторонней последовательной сваркой это обеспечивает более сбалансированный приток тепла, снижает деформацию при сварке и повышает производительность.
Этап выпрямления: поправка на давление в горячем состоянии
После сварки под действием термических напряжений фланцевые пластины наклоняются внутрь — эта деформация известна как угловое искривление. На этапе выпрямления фланцы возвращаются в перпендикулярное положение, предусмотренное проектными требованиями.
Механизм выпрямления на станке «3 в 1» расположен непосредственно за сварочной станцией, что позволяет использовать преимущества окно для термического выпрямления волос:
- Сталь, которая только что была сварёна, сохраняет повышенную температуру, в результате чего её предел текучести снижается ниже значения в холодном состоянии
- Применение корректирующего усилия на данном этапе требует значительно меньшего давления и обеспечивает более равномерные результаты
- Выпрямительные валки оказывают поперечное давление на фланцевые пластины, возвращая угловую деформацию в пределы допуска
Давление, угол наклона и ход выпрямительных валков регулируются с помощью настроек параметров, что позволяет адаптировать оборудование к различным размерам поперечного сечения H-образных балок.
Механическая конструкция и узлы
Система рамы и направляющих
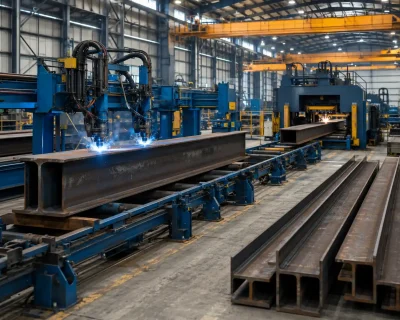
Основная рама станка «3 в 1» представляет собой сварную стальную конструкцию, служащую несущей основой для всех функциональных модулей. По всей длине станка проходят продольные направляющие, по которым заготовки перемещаются с регулируемой скоростью подачи. Три функциональных модуля — сборка, сварка и правка — расположены последовательно вдоль одной оси.
Точность направляющих рельсов напрямую определяет прямолинейность готовых балок. Отклонения рельсов в процессе производства приводят к поперечному изгибу балок типа H, поэтому на высококачественном оборудовании используются системы рельсов, изготовленные с высокой точностью и прошедшие калибровку.
Система подачи и привода
Подача заготовки по станку осуществляется с помощью системы приводных роликов:
- Приводные ролики, приводимые в движение электродвигателями, обеспечивают усилие подачи вперед
- Опорные ролики пассивного типа принимают на себя вес заготовки и уменьшают прогиб под нагрузкой
- Скорость привода регулируется в соответствии со скоростью перемещения при сварке, необходимой для различных характеристик заготовки
В полностью автоматических конфигурациях скорость подачи зависит от параметров сварки — система автоматически поддерживает оптимальную скорость перемещения при сварке без вмешательства оператора.
Сварочные головки и система рекуперации флюса
Головки для сварки под флюсом являются основной частью сварочного модуля и включают в себя:
- Катушки для проволоки и механизмы подачи проволоки
- Бункеры для флюса и установки для рекуперации флюса
- Источники питания для сварки и управляющая проводка
Система рекуперации флюса собирает нерасплавившийся флюс и возвращает его в цикл, что позволяет снизить затраты на расходные материалы и поддерживать чистоту в зоне сварки. В двухсторонних конфигурациях одновременно работают два полных узла сварочных головок, что требует согласованной мощности источника питания и интеграции систем управления.
Узел выравнивающих валков
Модуль правки построен на основе набора корректирующих валков с гидравлическим приводом:
- Горизонтальные валки обеспечивают вертикальную опору для заготовки
- Боковые выпрямительные валки оказывают боковое давление на фланцевые пластины
- Гидравлическая система обеспечивает регулируемое усилие коррекции, что позволяет адаптироваться к различной толщине листов и степени их деформации
Материал роликов и их твердость напрямую влияют на срок службы. В условиях крупносерийного производства выравнивающие ролики относятся к числу основных изнашиваемых деталей, требующих периодической замены.
Система управления
Современные машины типа «3 в 1» оснащены системами управления на базе ПЛК или ЧПУ, которые обеспечивают:
- Хранение параметров: настройки сварочного тока, скорости перемещения и давления правки для балок различных типоразмеров можно предварительно задать и вызывать из памяти
- Диагностика неисправностей: датчики отслеживают состояние всех механизмов в режиме реального времени, при этом в случае возникновения нештатных ситуаций срабатывают автоматические сигналы тревоги
- Интерфейс оператора: управление с помощью сенсорного экрана снижает зависимость от высокого уровня квалификации оператора
Конфигурации с более высоким уровнем автоматизации включают более полный набор функций системы управления — от вызова настроек до ведения производственной документации и цифрового управления качеством.
Уровни настройки автоматизации
Представленные на рынке машины «3 в 1» значительно различаются по уровню автоматизации. Обычно выделяют три основных уровня:
Полуавтоматическая настройка
- Для установки требуется ручное вмешательство оператора
- Параметры сварки задаются вручную; станок выполняет последовательность сварки
- Давление выпрямления регулируется вручную
- Наиболее подходит для: небольших объемов производства, часто меняющихся технических характеристик балок или предприятий с ограниченным бюджетом
Полностью автоматическая настройка
- Зажим узлов осуществляется полностью в автоматическом режиме, не требуя вмешательства оператора
- Параметры сварки автоматически загружаются из заранее заданных программ
- Давление выпрямления автоматически подбирается в соответствии с характеристиками балки
- Наилучшим образом подходит для: операций, требующих использования сконцентрированного луча, при высоких объемах производства и приоритете стабильного времени цикла
Полностью автоматическая настройка ЧПУ
- Добавляет возможность ЧПУ в дополнение к полной автоматизации
- Обеспечивает точное управление параметрами сложных поперечных сечений
- Данные о производстве регистрируются в режиме реального времени, что обеспечивает отслеживаемость качества
- Наиболее подходит для: крупных предприятий по производству стальных конструкций, предъявляющих строгие требования к допуску на размеры и нуждающихся в системе управления качеством
Подбор оборудования с учётом особенностей вашей деятельности
В профилях различных заводов приоритет отдается разным аспектам конфигурации «3 в 1»:
Планирование новой производственной линии: При создании производственной линии с нуля конфигурация «3 в 1» демонстрирует свои наиболее значительные преимущества в плане занимаемой площади, трудозатрат и времени цикла. Она является рекомендуемой отправной точкой при планировании нового производственного объекта.
Модернизация на базе имеющегося отдельного оборудования: Предприятиям, имеющим в наличии монтажное и сварочное оборудование, следует оценить остаточную стоимость имеющегося оборудования, прежде чем принимать решение о полной замене всего оборудования на интегрированную систему или о постепенном внедрении технологий правки в качестве промежуточного этапа.
Набор технических характеристик сконцентрированного луча: Чем более стабильными являются характеристики производимого луча, тем выше прирост эффективности за счет полной автоматизации. Низкая частота переналадки позволяет автоматическому вызову параметров в полной мере реализовать преимущества в плане пропускной способности.
Разнообразный набор технических характеристик балок: Частые изменения технических требований требуют гибкости при переналадке. При оценке оборудования для производства с широким ассортиментом продукции уделяйте первоочередное внимание времени переналадки и простоте настройки параметров, а не только показателям производительности.
Заключение
Ценность установки для производства H-образных балок «3-в-1» выходит за рамки простого объединения трёх машин на одной площади. Она заключается в тепловой непрерывности между этапами технологического процесса и системном повышении эффективности, обеспечиваемом интегрированным автоматическим управлением. Понимание принципов работы и механической конструкции данного оборудования позволяет провести более точную оценку при его выборе — не просто сравнивая технические характеристики, а определяя, действительно ли данная машина подходит для конкретных условий производства, в которых она будет эксплуатироваться. Полную информацию, включая анализ затрат и критерии выбора, см. в нашем Полное руководство по сварке и правке сборок двутавровых балок.
Если вы планируете создание линии по производству двутавровых балок или рассматриваете возможность модернизации оборудования, обратитесь в ZMDE техническая команда для получения рекомендаций по техническим характеристикам, адаптированных к вашим конкретным производственным требованиям.
 English
 Español
 Русский
 العربية
 Français
 Português