Сварка без фаски для двутавровых балок: как осуществляется сварка стенки толщиной 18 мм без подготовки паза
Введение
В процессе сварки двутавровых балок подготовка паза издавна считается обязательным этапом. Когда толщина стенки превышает определённый порог, стандарты сварки требуют, чтобы кромки стенки перед началом сварки были обработаны до скошенного профиля — для обеспечения достаточного провара сварного шва и конструктивной целостности соединения. Этот дополнительный процесс требует инвестиций в оборудование, увеличивает продолжительность производственного цикла и приводит к образованию отходов материала при обработке каждой детали.
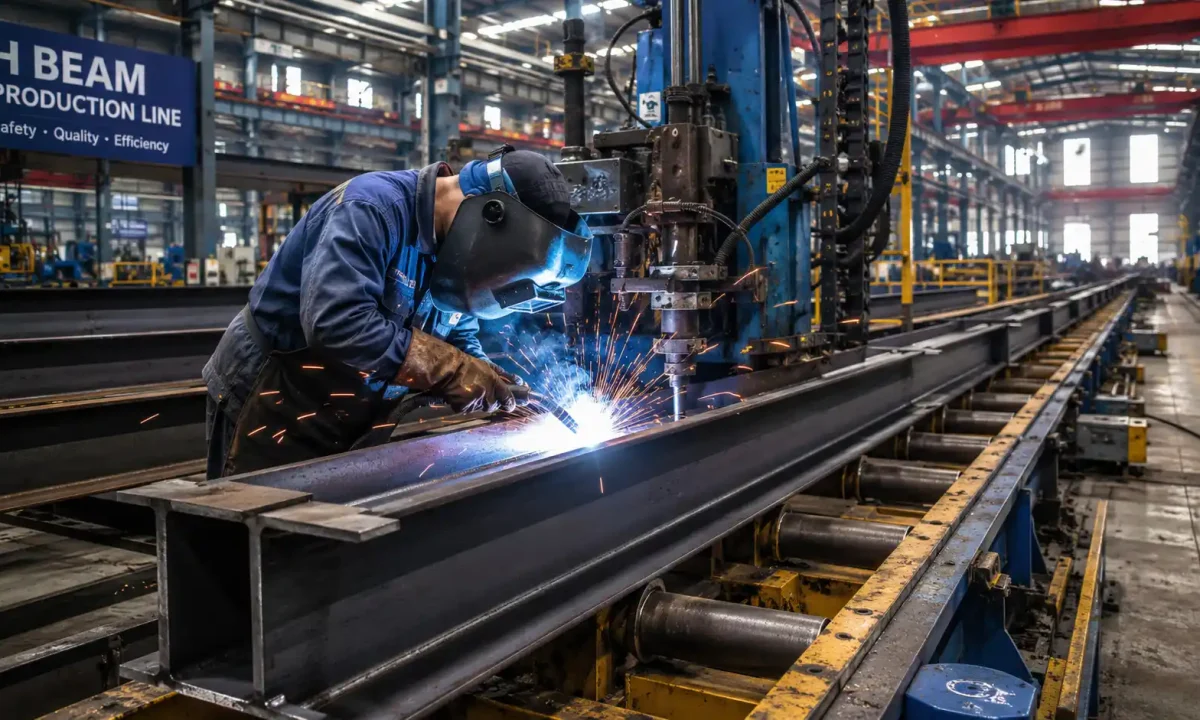
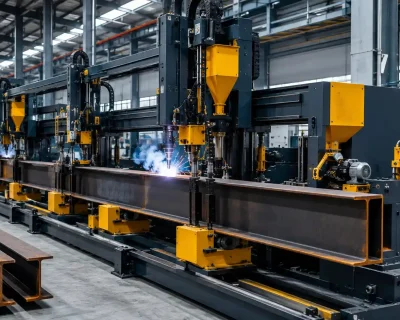
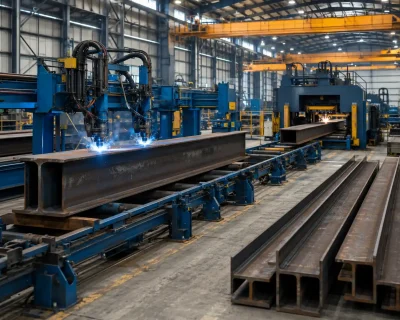
Сварка без скоса изменяет это допущение. Благодаря систематической оптимизации параметров сварки и конфигурации горелки современное оборудование для сварки H-образных балок позволяет получать швы с полным провалом на стенках толщиной до 18 мм без какой-либо предварительной подготовки паза, что полностью исключает этап снятия фаски из производственного процесса.
В данной статье рассматриваются общие сведения об отрасли по подготовке пазов, логика процесса сварки без фаски, сфера её применения и ограничения, а также её практическое влияние на производственный процесс.
Краткое сравнение
| Размер | Традиционная сварка в паз | Сварка без скоса |
| Требуется подготовка канала | Да | Нет |
| Необходимое дополнительное оборудование | Машина для снятия фасок или газоплазменный резак | Нет |
| Производственный цикл на одну единицу продукции | Дольше (с учётом времени на препарирование канала) | Кратче |
| Расточительство материалов | Да (при снятии фаски удаляется металл) | Нет |
| Требования к квалификации оператора | Выше | Нижний |
| Допустимая толщина полотна | Верхний предел отсутствует | 18 мм и менее |
Зачем нужна подготовка канавки
Проблема глубины проваривания сварного шва
Прочность сварного соединения зависит от глубины провара — сварной металл должен вплавляться в основной материал на достаточную глубину, чтобы обеспечить соответствие соединения требованиям к механическим характеристикам.
При производстве двутавровых балок соединение между стенкой и фланцами выполняется с помощью углового сварного шва. В случае более тонких листов — как правило, толщиной менее 16 мм — стандартные параметры сварки обеспечивают достаточную глубину проварки для обеспечения прочности соединения без специальной подготовки. По мере увеличения толщины стенки стандартные параметры уже не позволяют надежно обеспечить проварку на достаточную глубину. Возникает риск неполного сплавления в корне сварного шва, что снижает несущую способность соединения и сокращает его усталостную долговечность.
В чем заключается подготовка канавки
Для решения этой проблемы стандарты сварки предписывают перед сваркой выполнить подготовку канавки на кромке стержневой пластины — обработать или вырезать кромку, придав ей угловой профиль, который обеспечивает более близкий доступ сварочной горелки к корню сварного шва, что позволяет добиться большей эффективной глубины провара.
Стоимость препарирования канала
Подготовка паза, казалось бы, представляет собой простой этап предварительной обработки, однако связанные с ней затраты накапливаются по нескольким направлениям. Требуется специальное оборудование — машины для снятия фаски, газорезы или плазменные резаки — каждое из которых сопряжено с капитальными затратами и обязательствами по текущему техническому обслуживанию. Каждая деталь должна пройти дополнительный этап обработки перед началом сварки, что удлиняет производственный цикл. Материал, удаляемый в процессе снятия фаски, представляет собой невосстановимые отходы. Кроме того, качество подготовки паза напрямую влияет на качество последующей сварки, вводя в процесс переменную, зависящую от квалификации оператора.
Как осуществляется сварка без скоса
Что определяет глубину проварки сварного шва
Чтобы понять принцип сварки без фаски, полезно сначала разобраться в параметрах, определяющих глубину провара при сварке под флюсом:
- Сварочный ток: Наиболее непосредственная переменная, влияющая на глубину провара — увеличение силы тока повышает энергию дуги и способствует более глубокому провару
- Напряжение сварки: Определяет форму дуги и ширину валика, косвенно влияя на распределение провара
- Скорость движения: Более низкая скорость приводит к увеличению тепловой нагрузки на единицу длины, что способствует увеличению глубины проникновения
- Диаметр проволоки: Провод меньшего диаметра при том же силе тока обеспечивает более высокую плотность тока и большую глубину проникновения
- Угол наклона горелки: Угол наклона горелки по отношению к заготовке определяет, в какой области концентрируется энергия дуги, что напрямую влияет на эффективную глубину провара
Логика оптимизации параметров
Сварка без фаски позволяет получать швы с полным проваром на пластинах с толщиной стенки 18 мм без подготовки паза за счет систематической оптимизации данных параметров в совокупности. Основные направления оптимизации заключаются в следующем:
Более высокий ток сварки Использование полной мощности оборудования увеличивает базовую глубину проникновения. Однако чрезмерный ток приводит к увеличению тепловыделения, что повышает риск возникновения искажений — при оптимизации необходимо обеспечить баланс между глубиной проникновения и контролем искажений.
Оптимальный угол наклона горелки позволяет направлять энергию дуги непосредственно на корень сварного шва, а не распределять её по поверхности шва. Это один из ключевых технических параметров, обеспечивающих возможность сварки без снятия фаски.
Соответствующая скорость движения повышает тепловую нагрузку на единицу длины в рамках установленных требований к производительности, что в сочетании с более высоким током позволяет обеспечить достаточную глубину прожига.
Требования к проводам выбирает проволоку меньшего диаметра для увеличения плотности тока при той же настройке силы тока, что позволяет ещё больше повысить глубину проникновения.
Эти параметры не оптимизируются независимо друг от друга — их необходимо систематически согласовывать, чтобы найти оптимальный баланс между глубиной провара, контролем деформации, качеством профиля сварного шва и эффективностью производства.
Почему 18 мм является текущим техническим пределом
На данный момент надёжным верхним пределом для сварки без снятия фаски является толщина стенки листа 18 мм. Это ограничение определяется физическими пределами достижимой глубины проварки без подготовки паза в условиях серийного производства. При толщине свыше 18 мм невозможно стабильно гарантировать надёжное слияние корневого шва без снятия фаски — а в случае более толстых листов традиционный подход, заключающийся в подготовке паза с последующей сваркой при меньшем притоке тепла, может фактически обеспечить более надёжное полное проваривание при меньших совокупных затратах. По мере развития технологий сварки и возможностей оборудования этот предел может быть расширен, однако 18 мм на данный момент представляют собой подтверждённый инженерными расчётами надёжный предел.
Область применения и ограничения
В каких случаях сварка без скоса обеспечивает наибольшую выгоду
Заводы, на которых толщина листового проката в основном находится в диапазоне 12–18 мм представляют собой наиболее выгодный диапазон толщин для сварки без фаски. Именно в этом диапазоне толщин в соответствии с общепринятой практикой требуется подготовка паза, однако сварка без фаски позволяет полностью обойтись без неё — снижение затрат в данном случае является наиболее прямым и поддающимся количественной оценке.
Деятельность, направленная на оптимизацию производственной линии преимущество, выходящее за рамки непосредственной экономии затрат. Устранение одного этапа технологического процесса означает на одну машину меньше, на один график технического обслуживания меньше и на одну должность оператора меньше, которую необходимо укомплектовать. Для предприятий, стремящихся снизить сложность производственных процессов, это представляет ценность, выходящую за рамки экономической эффективности самого этапа.
Производственные среды, ориентированные на крупносерийное непрерывное производство получить максимальную совокупную выгоду. Время, сэкономленное на подготовке канавки для каждой детали, в отдельности может показаться незначительным, однако при умножении на суточный объем производства оно приводит к значительному увеличению годовой производственной мощности.
Ограничения, о которых следует помнить
Листы толщиной более 18 мм С помощью современных технологий такую деталь невозможно надёжно сварить без предварительной обработки паза. Для более толстых листов правильным подходом по-прежнему является традиционная обработка паза с последующей сваркой.
Марки высокопрочной стали обладают иными характеристиками свариваемости и зоны термического влияния по сравнению со стандартными конструкционными сталями, такими как Q235 и Q345. Параметры, проверенные для стандартной конструкционной стали, не могут быть напрямую применены к высокопрочным маркам — перед применением сварки без снятия фаски требуется разработка и проверка специальных параметров.
Требования к проверке качества сварных швов применяться в областях, где действуют строгие стандарты качества сварки, таких как изготовление элементов мостов или конструктивно важных элементов. Для проверки слияния корня сварного шва следует использовать ультразвуковой контроль или другие методы неразрушающего контроля, а также разработать соответствующие процедуры проверки качества до внедрения сварки без фаски в серийное производство.
Влияние на производство
Цепная реакция, вызванная исключением одного этапа технологического процесса
Исключение этапа подготовки пазов из технологического процесса производства двутавровых балок приводит к целой цепочке упрощений на последующих этапах. Благодаря отказу от снятия фаски пластины стенки могут поступать непосредственно из цеха резки в цех сборки, минуя промежуточную стадию обработки, что сокращает количество операций по перемещению материалов и время ожидания на предприятии.
Отсутствие оборудования для снятия фасок упрощает планировку завода, сокращает график технического обслуживания и уменьшает запас запасных частей. Снижение сложности технологического процесса также снижает требования к квалификации персонала на этапе подготовки — контроль качества подготовки пазов зависит от опыта работников, и его устранение повышает общий уровень стандартизации производственной линии.
Справочник по количественно выраженным выгодам
Для предприятия, производящего 30 балок типа H в день, толщина стенки которых в основном находится в диапазоне 14–16 мм, отказ от подготовки пазов позволяет сократить время обработки примерно на 15–20 минут на каждую единицу продукции. В пересчёте на суточную производительность это составляет 7,5–10 часов сэкономленного производственного времени в день, что эквивалентно примерно 1 800–2 500 часам в год или примерно 75–100 эффективным рабочим дням высвобождаемой производственной мощности ежегодно.
Приведенные цифры представляют собой упрощенные ориентировочные оценки; фактические результаты зависят от условий на конкретном предприятии. Однако порядок величин соответствует действительности и служит надежной основой для оценки того, подходит ли данная технология для конкретных производственных условий.
Заключение
Технология сварки без скоса прошла инженерную проверку при производстве двутавровых балок с толщиной стенки до 18 мм и в настоящее время широко применяется на современном сварочном оборудовании для производства двутавровых балок. Это одна из нескольких технологических методик, описанных в нашем Полное руководство по сварке и правке сборок двутавровых балок.
Компания ZMDE накопила обширный опыт внедрения данной технологии на производственных объектах по изготовлению стальных конструкций в различных странах. Если вы желаете оценить, применима ли сварка без фаски к вашим техническим требованиям к стенкам профилей и условиям производства, обратитесь в Техническая команда ZMDE для оценки параметров технологического процесса.
 English
 Español
 Русский
 العربية
 Français
 Português