Soldagem sem chanfro em vigas H: Como funciona a soldagem da alma de 18 mm sem preparação de ranhura
Introdução
Na produção de soldagem de vigas H, a preparação da ranhura tem sido considerada, há muito tempo, uma etapa obrigatória. Quando a espessura da alma excede um determinado limite, as normas de soldagem exigem que as bordas da alma sejam usinadas em um perfil chanfrado antes do início da soldagem — para garantir a penetração adequada da solda e a integridade estrutural na junta. Esse processo adicional acarreta um investimento em equipamentos, prolonga o tempo do ciclo de produção e gera desperdício de material em cada peça processada.
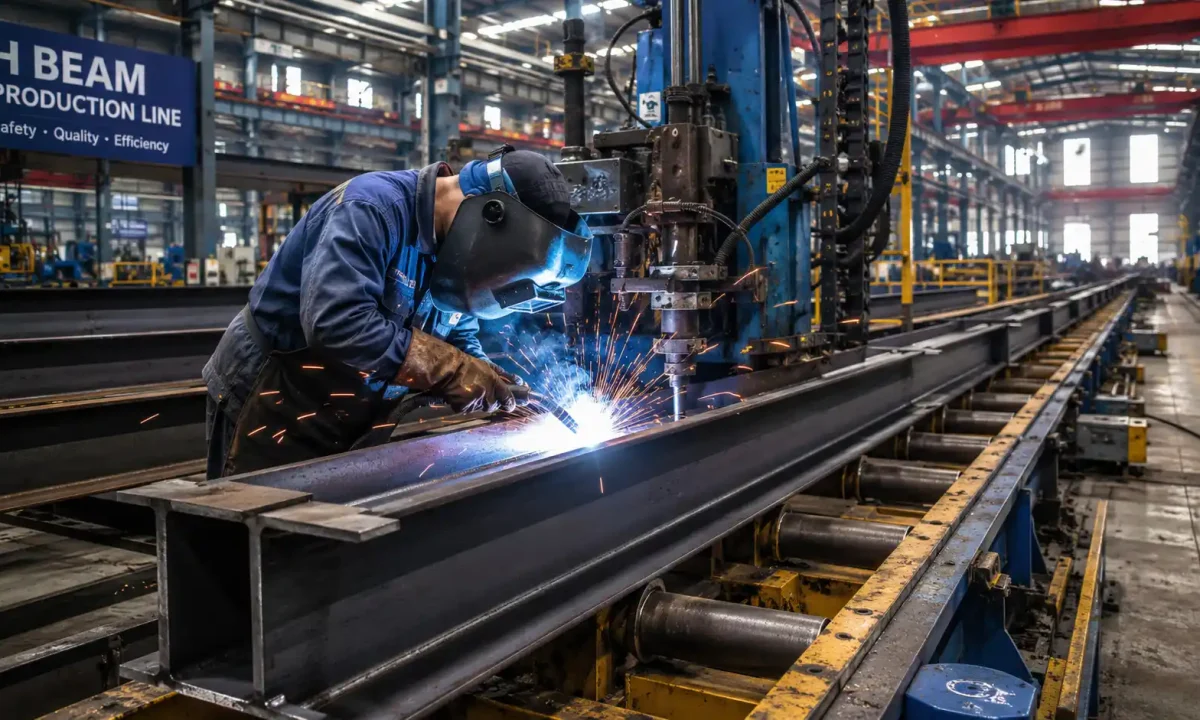
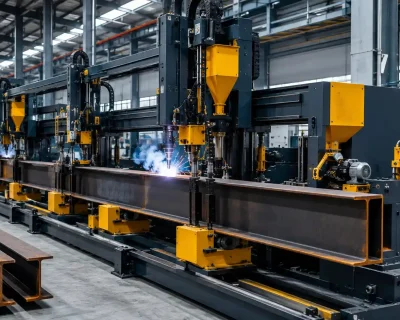
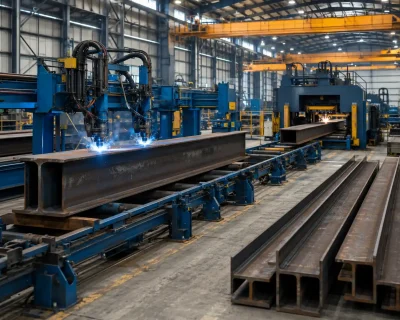
Soldagem sem chanfro muda essa suposição. Por meio da otimização sistemática dos parâmetros de soldagem e da configuração da tocha, os modernos equipamentos de soldagem de vigas H podem realizar soldas de penetração total em placas de alma com até 18 mm de espessura, sem qualquer preparação prévia do sulco — eliminando totalmente a etapa de chanfragem do processo de produção.
Este artigo aborda o contexto do setor no que diz respeito à preparação de ranhuras, a lógica do processo por trás da soldagem sem chanfro, seu escopo de aplicação e suas limitações, bem como seu impacto prático no fluxo de trabalho da produção.
Comparação rápida
| Dimensão | Soldagem convencional em ranhura | Soldagem sem chanfro |
| É necessário preparar a ranhura | Sim | Não |
| Equipamentos adicionais necessários | Máquina de chanfrar ou cortador a chama/plasma | Nenhum |
| Ciclo de produção por peça | Mais demorado (inclui o tempo de preparação do sulco) | Mais curto |
| Desperdício de material | Sim (remoção de metal durante o chanframento) | Nenhum |
| Requisitos de qualificação do operador | Mais alto | Inferior |
| Espessura da tela aplicável | Sem limite máximo | 18 mm e menos |
Por que existe a preparação do sulco
O problema da penetração da solda
A resistência de uma junta soldada depende da penetração da solda — o metal de solda deve fundir-se com profundidade suficiente no material de base para garantir que a junta atenda aos requisitos de desempenho mecânico.
Na produção de vigas em H, a conexão entre a placa da alma e as placas das abas é realizada por meio de uma solda em ângulo. Para chapas mais finas — normalmente com espessura inferior a 16 mm —, os parâmetros padrão de soldagem proporcionam penetração adequada para garantir a resistência da junta sem necessidade de preparação especial. À medida que a espessura da placa da alma aumenta, os parâmetros padrão deixam de garantir uma penetração confiável a uma profundidade suficiente. A fusão incompleta na raiz da solda torna-se um risco, comprometendo a capacidade de suporte de carga e a vida útil à fadiga da junta.
O que é a preparação do sulco
Para resolver essa questão, as normas de soldagem exigem a preparação de uma ranhura na borda da placa de alma antes da soldagem — usinando ou cortando a borda de modo a formar um perfil angular que permita que o maçarico se aproxime mais da raiz da solda, possibilitando uma maior profundidade de penetração efetiva.
O custo da preparação do sulco
A preparação da ranhura parece ser uma etapa de pré-processamento simples, mas seus custos se acumulam em várias dimensões. É necessário equipamento específico — máquinas de chanfragem, cortadores a chama ou cortadores a plasma —, cada um deles acarretando custos de capital e obrigações de manutenção contínua. Cada peça deve passar por uma etapa adicional do processo antes que a soldagem possa começar, prolongando o ciclo de produção. O material removido durante o chanframento é resíduo irrecuperável. Além disso, a qualidade da preparação da ranhura afeta diretamente a qualidade da solda subsequente, introduzindo no processo uma variável que depende da habilidade do operador.
Como funciona a soldagem sem chanfro
O que determina a penetração da solda
Para compreender a soldagem sem chanfro, é útil compreender primeiro os parâmetros que controlam a profundidade de penetração na soldagem por arco submerso:
- Corrente de soldagem: A variável mais direta que influencia a penetração — uma corrente mais alta aumenta a energia do arco e promove uma penetração mais profunda
- Tensão de soldagem: Afeta a forma do arco e a largura do cordão, influenciando indiretamente a distribuição da penetração
- Velocidade de deslocamento: Uma velocidade mais baixa aumenta a entrada de calor por unidade de comprimento, aumentando a penetração
- Diâmetro do fio: Um fio de diâmetro menor, sob a mesma corrente, produz maior densidade de corrente e maior penetração
- Ângulo da tocha: O ângulo da tocha em relação à peça de trabalho determina onde a energia do arco se concentra, afetando diretamente a profundidade efetiva de penetração
A lógica de otimização de parâmetros
A soldagem sem chanfro permite obter soldas de penetração total em placas de alma de 18 mm sem a necessidade de preparação de ranhura, por meio da otimização sistemática desses parâmetros em conjunto. As principais diretrizes de otimização são:
Corrente de soldagem mais alta Dentro dos limites da capacidade do equipamento, a penetração de referência aumenta. No entanto, uma corrente excessiva eleva a entrada de calor, aumentando o risco de distorção — a otimização deve equilibrar a profundidade de penetração com o controle da distorção.
Ângulo otimizado da tocha direciona a energia do arco mais diretamente para a raiz da solda, em vez de dispersá-la pela superfície do cordão. Esse é um dos principais parâmetros técnicos que possibilita a soldagem sem chanfro.
Velocidade de deslocamento ajustada aumenta a injeção de calor por unidade de comprimento, dentro dos requisitos de rendimento da produção, complementando uma corrente mais elevada para alcançar penetração suficiente.
Especificação adequada do fio escolhe um fio de diâmetro menor para aumentar a densidade de corrente na mesma configuração de corrente, melhorando ainda mais a capacidade de penetração.
Esses parâmetros não são otimizados de forma independente — eles devem ser ajustados sistematicamente para se encontrar o ponto de equilíbrio ideal entre profundidade de penetração, controle de distorção, qualidade do perfil da solda e eficiência de produção.
Por que 18 mm é o limite técnico atual
O limite superior confiável para soldagem sem chanfro é, atualmente, de 18 mm de espessura da chapa central. Esse limite é determinado pelos limites físicos da profundidade de penetração alcançável sem preparação de ranhura em condições de produção. Acima de 18 mm, a fusão confiável da raiz não pode ser garantida de forma consistente sem o chanfro — e, para chapas mais espessas, a abordagem convencional de preparação da ranhura seguida de soldagem com menor aporte de calor pode, na verdade, proporcionar uma penetração total mais confiável a um custo geral menor. À medida que a tecnologia de soldagem e a capacidade dos equipamentos avançam, esse limite pode se estender ainda mais, mas 18 mm representam o limite confiável atualmente validado pela engenharia.
Âmbito de aplicação e limitações
Onde a soldagem sem chanfro agrega maior valor
Fábricas cuja espessura das chapas em rolo se concentra na faixa de 12 a 18 mm representam a faixa de espessura de maior valor para a soldagem sem chanfro. Trata-se da faixa de espessura em que a prática convencional exige a preparação de ranhura, mas a soldagem sem chanfro pode eliminá-la totalmente — a redução de custos é mais direta e quantificável.
Operações voltadas para a simplificação da linha de produção benefício que vai além da economia direta de custos. Eliminar uma etapa do processo significa uma máquina a menos, um cronograma de manutenção a menos e um cargo de operador a menos a ser preenchido. Para fábricas que buscam reduzir a complexidade operacional, isso tem um valor que vai além dos aspectos econômicos da própria etapa.
Ambientes de produção contínua de alto volume obter o maior benefício acumulado. A economia de tempo por peça na preparação da ranhura pode parecer pequena quando considerada isoladamente, mas, multiplicada pela produção diária, resulta em um aumento significativo da capacidade anual.
Limitações a serem compreendidas
Placas de tela com espessura superior a 18 mm não podem ser soldadas de maneira confiável sem a preparação de ranhura, utilizando a tecnologia atual. A preparação convencional de ranhura seguida de soldagem continua sendo a abordagem correta para chapas mais espessas.
Tipos de aço de alta resistência apresentam características diferentes de soldabilidade e da zona afetada pelo calor em comparação com os aços estruturais padrão, como o Q235 e o Q345. Os parâmetros validados para o aço estrutural padrão não podem ser aplicados diretamente aos tipos de alta resistência — é necessário o desenvolvimento e a validação de parâmetros específicos antes da aplicação da soldagem sem chanfro.
Requisitos para a verificação da qualidade das soldas aplicar-se em aplicações com rigorosos padrões de qualidade de soldagem, tais como componentes de pontes ou elementos estruturalmente críticos. Deve-se utilizar ensaios ultrassônicos ou outros métodos de exame não destrutivo para verificar a fusão na raiz, e devem ser estabelecidos processos adequados de validação da qualidade antes que a soldagem sem chanfro seja adotada em escala de produção.
Impacto na produção
O efeito em cascata da remoção de uma etapa do processo
A eliminação da preparação de ranhuras do fluxo de trabalho de produção de vigas em H desencadeia uma série de simplificações nas etapas subsequentes. Com a remoção do chanfro, as placas da alma podem passar diretamente do corte para a montagem, sem a necessidade de passar por uma estação de processamento intermediária — reduzindo assim as etapas de manuseio de materiais e o tempo de espera dentro das instalações.
A ausência de equipamentos de chanfradura simplifica o layout da fábrica, reduz a frequência de manutenção e diminui o estoque de peças de reposição. A redução da complexidade do processo também diminui o nível de qualificação exigido para a etapa de preparação — o controle de qualidade da preparação das ranhuras é uma variável que depende da experiência, e sua eliminação eleva o nível geral de padronização da linha de produção.
Referência de Benefício Quantificado
Para uma unidade que produz 30 vigas H por dia, com espessura da alma e da alma lateral principalmente na faixa de 14 a 16 mm, a eliminação da preparação da ranhura economiza aproximadamente 15 a 20 minutos por peça no tempo de processamento. Considerando a produção diária, isso equivale a 7,5–10 horas de tempo de processo recuperado por dia — o que corresponde a cerca de 1.800–2.500 horas por ano, ou aproximadamente 75–100 dias úteis efetivos de capacidade liberada anualmente.
Esses números são estimativas de referência simplificadas; os resultados reais variam de acordo com as condições de cada instalação. No entanto, a ordem de grandeza é real e oferece uma base significativa para avaliar se a tecnologia se adapta a um determinado contexto de produção.
Conclusão
A tecnologia de soldagem sem chanfro foi validada do ponto de vista da engenharia para a produção de vigas em H com espessuras de chapa da alma de até 18 mm e é atualmente amplamente utilizada em equipamentos modernos de soldagem de vigas em H. Trata-se de uma das diversas tecnologias de processo abordadas em nosso Guia completo sobre a máquina de soldagem e endireitamento de conjuntos de vigas H.
A ZMDE acumulou ampla experiência prática com essa tecnologia em operações de fabricação de estruturas de aço em diversos países. Caso deseje avaliar se a soldagem sem chanfro é aplicável às especificações de suas placas de alma e às suas condições de produção, entre em contato com a Equipe técnica da ZMDE para uma avaliação dos parâmetros do processo.
 English
 Español
 Русский
 العربية
 Français
 Português