الدليل الشامل لآلة تجميع ولحام وتقويم العوارض على شكل حرف H
مقدمة
لقد أحدثت آلة تجميع ولحام وتقويم العوارض من النوع H تغييرًا جذريًّا في طريقة إنتاج العوارض الفولاذية الإنشائية — حيث دمجت عمليات التجميع واللحام والتقويم في عملية واحدة متواصلة، بعد أن كانت تتطلب في السابق ثلاث آلات منفصلة وثلاثة فرق من المشغلين ومساحة كبيرة من الأرضية.
تقليديًّا، كان إنتاج العوارض من نوع H يتطلب ثلاث مراحل عملية مستقلة، تُنفَّذ كل منها على آلات مخصصة باستخدام مشغلين منفصلين ومساحة أرضية كبيرة بين المحطات. وقد أدت التكاليف اللوجستية الإضافية وحدها إلى زيادة الوقت والجهد والمخاطر في كل دورة إنتاج.
واليوم، تمثل هذه الفئة من المعدات المتكاملة الاتجاه السائد في مجال التصنيع الآلي للعوارض على شكل حرف H. ويغطي هذا الدليل التكنولوجيا الأساسية، ومنطق التكلفة، ومكاسب الكفاءة، ومعايير الاختيار، لمساعدة كل من صانعي القرار في مجال المشتريات والمهندسين التقنيين على اتخاذ خيارات مستنيرة.
فهم آلة تصنيع العوارض على شكل حرف H ثلاثية الوظائف
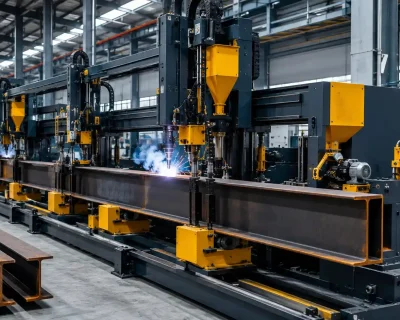
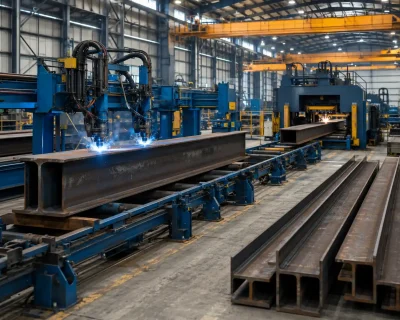
تدمج آلة العوارض على شكل حرف H ثلاثية الوظائف ثلاث عمليات كانت منفصلة تقليديًا — التجميع واللحام والتقويم — في جهاز واحد يتولى تنفيذها جميعًا بالتتابع دون تدخل يدوي بين المراحل.
عملية الإنتاج
يتبع سير العمل تسلسلاً منطقيًّا ومتواصلًا:
- يتم إدخال الصفيحة الشبكية وألواح الحواف إلى الآلة، حيث تقوم آلية التجميع تلقائيًّا بضبط موضعها وتثبيتها — دون الحاجة إلى أي عملية وضع علامات أو محاذاة يدوية
- ثم تقوم آلية اللحام بإجراء لحام زاوية على الوجهين في آن واحد على طول كلتا الحافتين
- فور الانتهاء من عملية اللحام، تعمل آلية التسوية على تصحيح التشوه الزاوي للحافة بينما لا يزال الفولاذ في حالة ارتفاع درجة الحرارة
لماذا يُعد التكامل أمرًا مهمًا؟
لا تكمن القيمة الأساسية لتصميم «3 في 1» في مجرد دمج ثلاث آلات في مساحة واحدة. بل تكمن في الاستمرارية الحرارية بين العمليات — حيث يبدأ عملية التسوية بينما لا يزال الفولاذ ساخنًا من عملية اللحام، عندما تكون مقاومة الخضوع أقل وتستجيب المادة بسهولة أكبر لقوى التصحيح. ولا تتوفر هذه النافذة الحرارية إلا في نظام متكامل حيث تتم عمليات اللحام والتسوية في تسلسل فوري.
بالمقارنة مع تكوينات الآلات المنفصلة، يوفر نهج «3 في 1» مزايا ملموسة في مجالات استغلال المساحة الأرضية، ومتطلبات اليد العاملة، والمناولة بين العمليات، وإجمالي إنتاجية المصنع — وقد تم تناول كل منها بالتفصيل في الأقسام التالية.
عملية اللحام الساخن والتقويم الساخن
مشكلة تقويم الشعر بالتبريد
يُعد تشوه اللحام أحد أصعب متغيرات الجودة التي يصعب التحكم فيها في إنتاج العوارض على شكل حرف H. فعندما يتم ربط ألواح الوسط والحواف بواسطة لحامات زاوية، يتسبب الإجهاد الحراري في ميل الحواف نحو الداخل — وهو تشوه يُعرف عادةً باسم «التشوه الزاوي». تعالج عملية التقويم البارد التقليدية هذه المشكلة بعد أن يبرد الفولاذ تمامًا، الأمر الذي يتطلب قوة ميكانيكية كبيرة، واستهلاكًا أعلى للطاقة، وينطوي على مخاطر عدم اكتمال التصحيح أو تلف سطح الفولاذ.
عملية تمليس الشعر بالحرارة
تعمل عملية اللحام والتقويم بالحرارة وفقًا لمبدأ بسيط: يتم إجراء التصحيح خلال الفترة التي تلي اللحام مباشرةً، قبل أن يبرد الفولاذ تمامًا. وفي هذه المرحلة:
- يحتفظ الفولاذ بليونة أعلى
- تنخفض مقاومة الخضوع مؤقتًا
- القوة المطلوبة للتصحيح أقل بكثير
- وتكون الشكل الهندسي الناتج أكثر اتساقًا وتناسقًا
وتحقق الآلة ثلاثية الوظائف ذلك من خلال المواءمة الدقيقة للمسافة والتوقيت بين محطة اللحام ومحطة التقويم، مما يضمن دخول الفولاذ إلى آلية التصحيح ضمن النطاق الأمثل لدرجة الحرارة.
مزاياها مقارنة بالتقويم البارد
تُظهر بيانات الإنتاج المستمدة من أنظمة التسوية الحرارية المتكاملة بشكل ثابت ما يلي:
- انخفضت قوة التمليس بنسبة تتراوح بين 30 و40% تقريبًا مقارنةً بالتصحيح على البارد
- ارتفاع معدلات النجاح في اختبار عموديّة الحواف
- إطالة العمر التشغيلي لأسطوانات التسوية بفضل انخفاض الإجهاد الميكانيكي
بالنسبة للمصانع التي تنتج كميات كبيرة من العوارض على شكل حرف H ذات تفاوتات أبعاد صارمة — مثل مراكز تصنيع الهياكل الفولاذية ومصنعي مكونات الجسور — تُعد عملية اللحام والتقويم بالحرارة من المواصفات الفنية الحاسمة التي يجب تقييمها عند اختيار المعدات.
اللحام بدون حواف مائلة لقضبان H
شرح عملية تحضير الأخدود
في عملية لحام العوارض على شكل حرف H التقليدية، عندما يتجاوز سمك صفيحة الوسط عتبة معينة — عادةً 16 ملم أو 18 ملم — تتطلب معايير اللحام إعداد أخدود (يُعرف أيضًا باسم «الشطبة») على طول حواف صفيحة الوسط قبل الشروع في اللحام. ويضمن ذلك اختراقًا كافيًا لللحام وسلامة هيكلية عند الوصلة.
يتطلب تحضير الأخدود عملية إضافية مخصصة: إما القطع باللهب، أو القطع بالبلازما، أو الطحن، من أجل تشكيل المظهر الجانبي المطلوب للحافة. ويؤدي ذلك إلى زيادة الاستثمار في المعدات، ووقت المشغل، وهدر المواد الناتج عن المعدن الذي يتم إزالته، بالإضافة إلى خطوة عملية إضافية تطيل دورة الإنتاج لكل قطعة.
عملية اللحام بدون زوايا مائلة
تتيح إمكانية اللحام بدون شق في آلات العوارض H ثلاثية الوظائف الحصول على لحامات ذات اختراق كامل على ألواح الوسط التي يصل سمكها إلى 18 مم دون الحاجة إلى أي تحضير مسبق للشق. ويتم تحقيق ذلك من خلال:
- معلمات اللحام المُحسَّنة، بما في ذلك التيار والجهد وسرعة الحركة
- ضبط دقيق لزاوية الشعلة مصمم لتحقيق اختراق عميق في الوصلات ذات الحواف المستوية
التأثير على الإنتاج
إن استبعاد خطوة تحضير الأخدود من عملية إنتاج العوارض على شكل حرف H يؤدي إلى تحسينات ملموسة وقابلة للقياس:
- خطوة عملية واحدة أقل لكل قطعة، مما يؤدي إلى تقليل وقت الدورة بشكل مباشر
- التخلص من معدات الشطف المخصصة وما يرتبط بها من تكاليف رأسمالية وتكاليف صيانة
- متطلبات مهارات أقل للمشغلين في مرحلة التحضير
- تقليل نفايات المواد الناتجة عن إزالة الحواف
بالنسبة للمصانع التي يتركز إنتاجها من العوارض على شكل حرف H في النطاق المتوسط لسمك الشريحة — لا سيما من 12 مم إلى 18 مم — فإن تقنية اللحام بدون شطبة تؤدي مباشرةً إلى خفض قابل للقياس في التكلفة لكل وحدة منتجة.
مقارنة تكاليف آلة تصنيع العوارض على شكل حرف H ثلاثية الوظائف
تقييم الاستثمار
غالبًا ما يكون رد الفعل الأولي عند تقييم جهاز «3 في 1» هو أن التكلفة الأولية للجهاز تبدو أعلى من شراء أجهزة منفصلة. لكن هذه الطريقة في النظر إلى الأمر مضللة. إن التقييم الهادف مقارنة تكاليف آلة تصنيع العوارض على شكل حرف H ثلاثية الوظائف يتطلب ذلك النظر إلى التكلفة الكاملة لدورة حياة كل تكوين — وليس فقط بند سعر الشراء.
تكلفة شراء المعدات
غالبًا ما تكون التكلفة الإجمالية لشراء تكوين منفصل مكون من ثلاث آلات — آلة تجميع مستقلة، وآلة لحام، وآلة تقويم — مماثلة أو أعلى من تكلفة نظام «3 في 1» مكافئ بنفس السعة الإنتاجية. فكل آلة منفصلة تتطلب نظام دفع مستقل خاص بها، ونظام تحكم، وإطارًا هيكليًّا، مما يؤدي إلى ارتفاع التكلفة بسرعة.
تكلفة المساحة الأرضية
تتطلب التكوينات المنفصلة للآلات مساحة تركيب مخصصة لكل وحدة، بالإضافة إلى ممرات نقل بين المحطات. وعادةً ما تبلغ المساحة الإجمالية المطلوبة أكبر بمقدار 2 إلى 3 مرات مقارنةً بنظام 3 في 1 مكافئ. وبالنسبة للمصانع ذات المساحة المحدودة أو المنشآت التي تتحمل تكاليف إيجار باهظة، فإن هذا الفرق يؤثر بشكل مباشر على الجدوى الاقتصادية للتشغيل.
تكلفة العمالة
عادةً ما تتطلب خطوط الإنتاج التي تتألف من آلات منفصلة ثلاثة وظائف لمشغلي الآلات — وظيفة واحدة لكل آلة. أما نظام «3 في 1» الذي يتمتع بمستويات أعلى من الأتمتة، فيمكن مراقبته بواسطة مشغل واحد أو اثنين على طول الخط بأكمله. وعلى مدى فترة إنتاج تمتد لعدة سنوات، يُعد هذا الفارق في العمالة كبيرًا.
التعامل بين العمليات وفقدان وقت الدورة
في حالة التكوين الذي يتضمن آلات منفصلة لكل محطة، يتعين رفع القطع النهائية ونقلها وإعادة وضعها — مما يؤدي إلى وقت انتظار للرافعة، ومخاطر تتعلق بالمناولة، وأخطاء ثانوية في المحاذاة. أما التشغيل المستمر لخط «3 في 1» فيقضي تمامًا على جميع هذه الفجوات بين العمليات.
مقارنة التكاليف
| البعد المتعلق بالتكلفة | آلات منفصلة | آلة متكاملة 3 في 1 |
| شراء المعدات | متوسط – مرتفع | متوسط–مرتفع (مماثل) |
| المساحة المطلوبة | كبير | تم تخفيضه بنسبة 50–60% |
| مطلوب مشغلون | 3 وظائف | 1–2 وظيفة |
| دورة الإنتاج | توقف مؤقت بين المراحل | مستمر |
| جودة التمليس | التصحيح البارد | تصحيح فوري — نتيجة متميزة |
كفاءة خط تصنيع العوارض على شكل حرف H
كفاءة مستوى الخط
لا تتحدد كفاءة خط إنتاج العوارض على شكل حرف H بسرعة أي آلة بمفردها. بل هي ناتج ضرب وقت الدورة الإجمالي — بدءًا من التجميع وصولاً إلى عملية التقويم — مع الاستفادة من المساحة الأرضية وإنتاجية العمالة على طول الخط بأكمله. ويؤدي التكوين «3 في 1» إلى تحسين هذه الأبعاد الثلاثة في آن واحد — وهو مكسب شامل وليس مجرد تحسين في جانب واحد.
كفاءة وقت الدورة
في تكوين آلي منفصل، تؤدي عمليات النقل بين العمليات إلى وقت تعطل تراكمي يسهل التقليل من شأنه. فكل عملية رفع بالرافعة، أو تغيير الموضع، أو إعادة المحاذاة تضيف دقائق لكل قطعة. وعلى مدار نوبة إنتاج كاملة تتم خلالها معالجة العشرات من العوارض، يتراكم هذا الوقت الضائع الخفي بشكل كبير. ويقضي التشغيل المتواصل للخط «3 في 1» على هذه الفجوات تمامًا، مما يزيد إلى أقصى حد من نسبة الوقت الذي تتم فيه معالجة الفولاذ بشكل فعّال.
كفاءة الاستفادة من المساحة
تعد المساحة الأرضية تكلفة ثابتة. فكلما زاد الناتج لكل متر مربع، كان الأداء الاقتصادي لخط التصنيع أفضل. من خلال دمج ثلاث محطات معالجة في مساحة واحدة وإلغاء ممرات النقل بين المراحل، يوفر التكوين «3 في 1» مساحة تتراوح بين 50 و60% من المساحة الأرضية التي كان سيستهلكها تخطيط الآلات المنفصل. ويمكن تخصيص هذه المساحة المستردة لتخزين المواد المؤقتة، أو تخزين المنتجات النهائية، أو زيادة الطاقة الإنتاجية.
كفاءة العمل
إن تقليل عدد وظائف المشغلين من ثلاث وظائف إلى وظيفة واحدة أو اثنتين لا يقتصر على خفض تكاليف العمالة فحسب، بل إنه يبسط الإدارة، ويقلل من الأعباء الإدارية المتعلقة بالتنسيق، ويخفض احتمالية حدوث الأخطاء، ويقصر مدة تدريب المشغلين الجدد. ويسهم كل عامل من هذه العوامل في الحفاظ على كفاءة خط الإنتاج على المدى الطويل.
بالنسبة للمصانع التي تخطط لإنشاء خطوط إنتاج جديدة أو تقيّم إمكانية توسيع طاقتها الإنتاجية، ينبغي اعتبار الكفاءة الإجمالية لخط التصنيع معيارًا أساسيًا للاختيار — وليس مجرد اعتبار ثانوي يأتي بعد مواصفات الآلات الفردية.
آلة تقويم حواف العوارض على شكل حرف H
آلة تقويم حواف العوارض على شكل حرف H هي معدات مصممة خصيصًا لتصحيح التشوه الزاوي لحواف العوارض على شكل حرف H بعد اللحام. وهي متوفرة في السوق في شكلين: كوحدة مستقلة بذاتها، وكوحدة مدمجة ضمن نظام «3 في 1». ويخدم كل شكل سياقًا تشغيليًّا متميزًا.
متى تختار وحدة مستقلة
تُعد الوحدة المستقلة الخيار الأمثل في ثلاث حالات: المصانع التي تستخدم بالفعل آلات تجميع ولحام منفصلة وتحتاج فقط إلى إضافة قدرة على تقويم القضبان دون استبدال المعدات الحالية؛ العمليات التي تحتاج إلى تصحيح العوارض الملحومة مسبقًا خارج خط الإنتاج، مثل إنجاز الأعمال المتراكمة أو إصلاح القطع التي لم تجتز فحص الأبعاد؛ وعمليات الإنتاج على نطاق أصغر حيث لا يبرر الحجم الإجمالي حتى الآن الاستثمار في نظام 3 في 1 كامل.
متى يجب اختيار الوحدة المدمجة
تُعد الوحدة المدمجة الخيار الأفضل في ثلاث حالات: خطوط الإنتاج الجديدة التي يتم التخطيط لها من الصفر، حيث يُلغي دمج عملية التقويم منذ البداية الحاجة إلى مساحة مخصصة لآلة منفصلة؛ العمليات التي تتطلب إمكانية التسوية الساخنة، حيث تقوم الوحدة المدمجة بالتصحيح فورًا بعد اللحام بينما لا يزال الفولاذ ساخنًا — وهي نافذة حرارية غير متاحة لآلات التسوية الباردة المستقلة؛ والمصانع التي تسعى إلى تبسيط الصيانة والعمليات، حيث إن عدد الآلات الأقل يعني عددًا أقل من جداول الصيانة المستقلة، ومخزونًا أقل من قطع الغيار، وبيئة تشغيلية أبسط.
الفرق الرئيسي
تعمل آلات تقويم الحواف المستقلة حصريًّا في وضع التصحيح البارد. وتتسع الفجوة في الأداء بين عمليات التقويم البارد والساخن — من حيث قوة التصحيح المطلوبة، والدقة الهندسية المحققة، ومعدل تآكل الأسطوانات — مع زيادة حجم الإنتاج واتساق مواصفات العوارض. وبالنسبة للعمليات ذات الحجم الكبير التي تتسم بمواصفات عوارض مركزة ومتطلبات تفاوت صارمة، فإن وحدة التقويم الساخن المدمجة توفر نتائج أفضل على المدى الطويل.
اختيار آلة تصنيع العوارض الهيدروليكية H 3 في 1 المناسبة
يتطلب اختيار نظام «3 في 1» المناسب مطابقة مواصفات المعدات مع طبيعة الإنتاج الفعلية. والمعايير الرئيسية التي يجب تقييمها هي:
نطاق ارتفاع لوحات الويب
الحد الأدنى والحد الأقصى لارتفاع مقطع العارضة على شكل حرف H الذي يمكن للآلة معالجته. وهذا يحدد ما إذا كانت المعدات تغطي النطاق الكامل لمواصفات العوارض الخاصة بك أم مجرد جزء منها فقط.
نطاق سماكة صفائح الشبكة والفلنجات
نطاق سماكة المواد التي تتعامل معها الآلة، سواء في الألواح الشبكية أو الألواح ذات الحواف. وتعتبر القدرة على اللحام بدون شطبة — والحد الأقصى لسماكة المواد — ذات أهمية خاصة في هذا السياق.
سرعة اللحام وإعدادات التيار
تؤثر هذه المعلمات بشكل مباشر على إنتاجية الخط وجودة اللحام. فكلما زادت سعة التيار، زادت قدرة الخط على معالجة المواد الأكثر سمكًا؛ أما سرعة اللحام فتحدد عدد القطع التي يمكن للخط إنجازها في كل نوبة عمل.
مستوى الأتمتة
تتراوح الأنظمة بين التشغيل شبه الآلي والتشغيل الآلي بالكامل الذي يتم التحكم فيه بواسطة نظام CNC. وتؤدي مستويات الأتمتة الأعلى إلى تقليل الاحتياجات من المشغلين وتحسين الاتساق، لكنها تتطلب استثمارًا أوليًّا أعلى. لذا، يجب مواءمة مستوى الأتمتة مع بيئة تكاليف العمالة لديك وتوافر المشغلين.
مواصفات وحدة تمليس الشعر بالحرارة
تأكد مما إذا كانت وحدة التسوية قياسية أم اختيارية، وقم بتقييم معدل قوة التصحيح مقارنة بمواصفات أثقل عارضة لديك.
عند طلب عروض الأسعار، اطلب من الموردين تقديم مقارنة تكلفة جنبًا إلى جنب بين التكوين «3 في 1» وتصميم آلة منفصلة مكافئة، استنادًا إلى حجم الإنتاج المحدد لديك، وأبعاد المنشأة، ونطاق مواصفات الحزم. هذه المقارنة — التي تستند إلى معلمات التشغيل الفعلية الخاصة بك — هي الأساس الأكثر موثوقية لاتخاذ قرار الاستثمار.
الخاتمة
تُعد آلة اللحام وتقويم مجموعات العوارض على شكل حرف H المعيار الحالي للإنتاج المتكامل والفعال لهذه العوارض. وسواء كانت الأولوية هي تقليل المساحة المطلوبة، أو خفض تكاليف العمالة، أو تحسين جودة اللحام والتقويم، أو زيادة الإنتاجية الإجمالية لخط الإنتاج، فقد أثبتت التكوينات «3 في 1» مزاياها في عمليات التصنيع على نطاق متوسط إلى كبير.
إذا كنت تقيّم ما إذا كان نظام «3 في 1» هو الخيار المناسب لخط الإنتاج الخاص بك، أو كنت بحاجة إلى اتخاذ قرار بين تكوينات الآلات المدمجة والمستقلة،, اتصل بـ ZMDE الفريق الفني. يمكننا تقديم توصيات بشأن المواصفات ومقارنة تفصيلية للتكاليف استنادًا إلى بيانات الإنتاج الفعلية الخاصة بكم.
 English
 Español
 Русский
 العربية
 Français
 Português