Полное руководство по сварке и правке сборок двутавровых балок
Введение
Машина для сборки, сварки и правки балок типа H коренным образом изменила процесс производства стальных конструкционных балок — она объединила сборку, сварку и правку в единый непрерывный процесс, тогда как ранее для этого требовались три отдельных станка, три бригады операторов и значительная производственная площадь.
Традиционно производство двутавровых балок включало три независимых технологических этапа, каждый из которых выполнялся на специализированном оборудовании с участием отдельных операторов и с значительным пространством между рабочими станциями. Одни только логистические затраты приводили к увеличению времени, трудозатрат и рисков при каждом производственном цикле.
На сегодняшний день данная категория интегрированного оборудования представляет собой основное направление в области автоматизированного производства двутавровых балок. В данном руководстве рассматриваются основные технологии, логика формирования затрат, повышение эффективности и критерии выбора, что поможет как лицам, принимающим решения в сфере закупок, так и инженерам-техникам сделать обоснованный выбор.
Описание конструкции универсального станка для изготовления двутавровых балок «3-в-1»
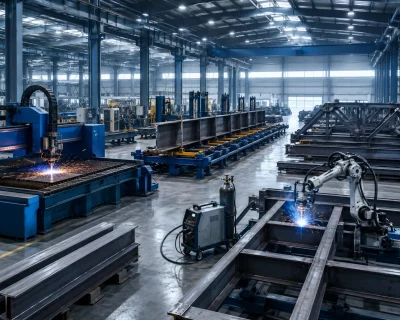
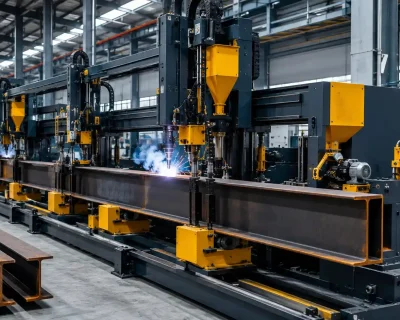
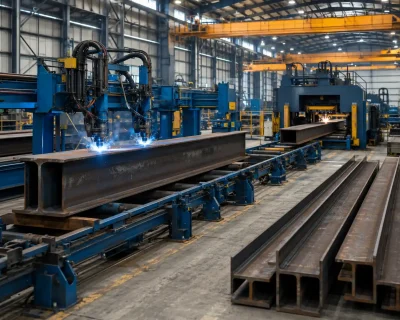
Установка для производства H-образных балок «3 в 1» объединяет три традиционно отдельных процесса — сборку, сварку и правку — в одном устройстве, которое выполняет все три операции последовательно без ручного вмешательства между этапами.
Производственный процесс
Рабочий процесс состоит из логической, непрерывной последовательности действий:
- Сетчатая пластина и фланцевые пластины подаются в станок, где механизм сборки автоматически позиционирует и зажимает их — ручная разметка или выравнивание не требуются
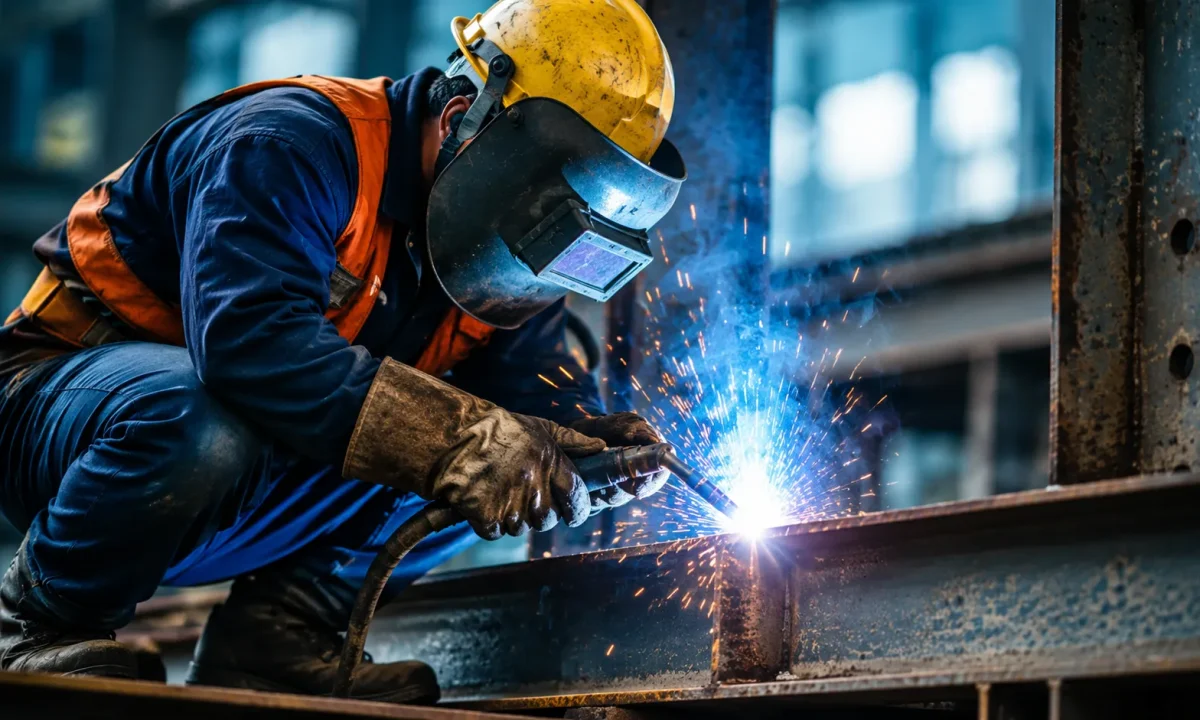
- Затем сварочный механизм выполняет одновременную двустороннюю угловую сварку вдоль обоих фланцев
- Сразу после сварки механизм правки устраняет угловую деформацию фланца, пока сталь ещё находится в состоянии повышенной температуры
Почему интеграция имеет важное значение
Основная ценность конструкции «3 в 1» заключается не просто в объединении трёх станков в одном корпусе. Это тепловая непрерывность между технологическими процессами — правка начинается, пока сталь ещё горячая после сварки, когда предел текучести ниже, а материал легче поддаётся корректирующим усилиям. Такое «тепловое окно» доступно только в интегрированной системе, где сварка и правка выполняются непосредственно друг за другом.
По сравнению с конфигурациями, состоящими из отдельных машин, подход «3 в 1» обеспечивает ощутимые преимущества в плане использования производственной площади, трудозатрат, перемещения продукции между технологическими операциями и общей производительности — каждый из этих аспектов подробно рассмотрен в приведенных ниже разделах.
Процесс горячей сварки и горячей правки
Проблема холодной правки
Деформация при сварке является одним из наиболее сложных для контроля показателей качества при производстве двутавровых балок. Когда листы стенки и полки соединяются угловыми сварными швами, термические напряжения приводят к наклону полок внутрь — этой деформации обычно дают название «угловая деформация». Традиционная холодная правка устраняет эту проблему после полного охлаждения стали, однако требует применения значительных механических усилий, сопряжена с повышенным энергопотреблением и сопряжена с риском неполной коррекции или повреждения поверхности стали.
Процесс горячей выпрямки
Процесс горячей сварки и горячей правки основан на простом принципе: корректировка осуществляется в течение короткого промежутка времени сразу после сварки, до полного остывания стали. На данном этапе:
- Сталь обладает более высокой пластичностью
- Предел текучести временно снижается
- Усилие, необходимое для корректировки, значительно меньше
- Полученная геометрия отличается большей однородностью и согласованностью
Установка «3 в 1» достигает этого за счёт точного согласования расстояния и временных интервалов между сварочной и правкой станциями, что гарантирует поступление стали в механизм коррекции в пределах оптимального температурного диапазона.
Преимущества по сравнению с холодной правкой
Данные о производстве, полученные в рамках интегрированных систем горячей правки, неизменно свидетельствуют о следующем:
- Усилие выпрямления уменьшилось примерно на 30–40% по сравнению с холодной коррекцией
- Повышение показателей соответствия требованиям по перпендикулярности фланцев
- Увеличение срока службы выравнивающих валков за счёт снижения механической нагрузки
Для предприятий, производящих большие объёмы двутавровых балок со строгими допусками на размеры — таких как центры изготовления стальных конструкций и предприятия по производству элементов мостов — процесс горячей сварки с последующей горячей правкой является важнейшим техническим параметром, который необходимо учитывать при выборе оборудования.
Сварка без скоса для двутавровых балок
Объяснение процесса препарирования желоба
При традиционной сварке двутавровых балок, когда толщина стенки превышает определённый порог — как правило, 16 мм или 18 мм — стандарты сварки требуют подготовки паза (также называемой скосом) вдоль краёв стенки перед началом сварки. Это обеспечивает надлежащее проваривание сварного шва и целостность конструкции в месте соединения.
Подготовка канавки требует проведения специальной дополнительной операции: либо газовой резки, либо плазменной резки, либо фрезерования для формирования необходимого профиля кромки. Это влечет за собой дополнительные затраты на оборудование, затраты рабочего времени оператора, отходы материала в виде удаляемого металла, а также дополнительный этап обработки, который удлиняет производственный цикл для каждой детали.
Процесс сварки без скоса
Функция сварки без снятия фаски на станках для производства двутавровых балок типа «3-в-1» позволяет выполнять сварку с полным провалом на стенках толщиной до 18 мм без предварительной подготовки паза. Это достигается за счет:
- Оптимизированные параметры сварки, включая ток, напряжение и скорость перемещения
- Точная настройка угла наклона горелки, предназначенная для обеспечения глубокого провара в швах с ровными кромками
Влияние на производство
Исключение этапа подготовки пазов из технологического процесса производства балок типа H позволяет добиться конкретных и измеримых улучшений:
- На одну технологическую операцию меньше на каждую деталь, что напрямую сокращает время цикла
- Отказ от использования специализированного оборудования для снятия фасок и связанных с ним капитальных затрат и расходов на техническое обслуживание
- Более низкие требования к квалификации операторов на этапе подготовки
- Сокращение отходов материала при удалении кромок
Для заводов, производство двутавровых балок которых сосредоточено в диапазоне средней толщины стенки — в частности, от 12 до 18 мм — технология сварки без фаски напрямую приводит к ощутимому снижению затрат на единицу продукции.
Сравнение стоимости станков для производства двутавровых балок «3 в 1»
Оценка инвестиций
Наиболее распространённой первоначальной реакцией при оценке многофункционального устройства «3 в 1» является мнение, что первоначальная стоимость оборудования кажется выше, чем при покупке отдельных устройств. Такая точка зрения вводит в заблуждение. Существенное Сравнение стоимости станков для производства H-образных балок «3 в 1» требует учета затрат на весь жизненный цикл каждой конфигурации — а не только статьи расходов, связанной с покупной ценой.
Стоимость приобретения оборудования
Общая стоимость приобретения отдельно стоящего комплекса из трёх станков — автономного сборочного станка, сварочного станка и правки — зачастую сопоставима с стоимостью аналогичной системы «3 в 1» с той же производственной мощностью или превышает её. Каждый отдельный станок требует собственной автономной системы привода, системы управления и несущей рамы, что быстро увеличивает общую стоимость.
Стоимость площади
Отдельные конфигурации оборудования требуют выделения отдельного монтажного пространства для каждого агрегата, а также проходов для перемещения между станциями. Общая необходимая площадь пола, как правило, составляет в 2–3 раза больше по сравнению с аналогичной системой «3 в 1». Для предприятий с ограниченной площадью или объектов, связанных со значительными затратами на аренду, эта разница напрямую влияет на экономическую эффективность деятельности.
Затраты на оплату труда
Отдельные производственные линии, как правило, требуют трёх штатных операторов — по одному на каждый станок. Система «3 в 1» с более высоким уровнем автоматизации может контролироваться одним–двумя операторами на всей линии. В перспективе многолетнего производства эта разница в затратах на рабочую силу является существенной.
Межпроцессное обслуживание и потери времени цикла
В конфигурации с отдельными станциями готовые изделия необходимо поднимать, перемещать и перепозиционировать между станциями, что приводит к потере времени на ожидание крана, риску повреждения при погрузочно-разгрузочных работах и вторичным погрешностям выравнивания. Непрерывный режим работы линии «3 в 1» полностью устраняет все эти межпроцессные задержки.
Сравнение затрат
| Статья расходов | Отдельные машины | Комбинированный станок «3 в 1» |
| Приобретение оборудования | Средний–высокий | Средний–высокий (сопоставимый) |
| Требуемая площадь помещения | Большой | Сокращено на 50–60% |
| Требуются операторы | 3 вакансии | 1–2 вакансии |
| Производственный цикл | Прервано между этапами | Непрерывный |
| Качество выпрямления | Коррекция на низкие температуры | Корректировка «на ходу» — превосходный результат |
Эффективность линии по производству двутавровых балок
Эффективность на уровне линии
Эффективность линии по производству двутавровых балок не определяется скоростью работы какого-либо отдельного станка. Она представляет собой произведение общей продолжительности цикла — от сборки до правки, — коэффициента использования производственной площади и производительности труда на всей линии. Конфигурация «3 в 1» позволяет одновременно повысить эффективность по всем трем показателям — речь идет о системном приросте, а не об улучшении отдельных элементов.
Эффективность времени цикла
В конфигурации с отдельными станками перемещение заготовок между технологическими процессами приводит к накоплению времени простоя, которое легко недооценить. Каждый подъём краном, перемещение и перенастройка увеличивают время обработки одной заготовки на несколько минут. В течение полной производственной смены, в ходе которой обрабатываются десятки балок, это скрытое время простоя значительно накапливается. Непрерывная поточная работа линии «3 в 1» полностью устраняет эти промежутки, максимально увеличивая долю времени, в течение которого сталь активно обрабатывается.
Эффективность использования пространства
Площадь помещения является фиксированной статьёй затрат. Чем выше производительность на квадратный метр, тем выше экономическая эффективность производственной линии. Благодаря объединению трёх технологических станций в одной зоне и устранению проходов для перемещения продукции между технологическими операциями конфигурация «3 в 1» позволяет освободить 50–60% площади, которую заняла бы отдельно стоящая установка. Освободившееся пространство можно использовать для подготовки материалов, хранения готовой продукции или размещения дополнительных производственных мощностей.
Эффективность труда
Сокращение числа операторских постов с трёх до одного или двух — это не только снижение затрат на рабочую силу: это упрощает управление, сокращает затраты на координацию, снижает вероятность ошибок и сокращает время на обучение новых операторов. Каждый из этих факторов способствует поддержанию эффективности производственной линии на протяжении длительного времени.
Для предприятий, планирующих создание новых производственных линий или рассматривающих возможность увеличения производственных мощностей, общая эффективность производственной линии должна учитываться в качестве основного критерия выбора, а не рассматриваться как второстепенный фактор по сравнению с техническими характеристиками отдельных станков.
Машина для выпрямления фланцев двутавровых балок
Машина для выпрямления фланцев двутавровых балок представляет собой специализированное оборудование, предназначенное для устранения угловых деформаций фланцев двутавровых балок после сварки. На рынке она представлена в двух конфигурациях: в виде автономной единицы и в качестве интегрированного модуля в системе «3 в 1». Каждая из них предназначена для использования в определённых эксплуатационных условиях.
Когда следует выбрать автономное устройство
Автономная установка наиболее эффективна в следующих трёх ситуациях: на заводах, где уже эксплуатируются отдельные сборочные и сварочные станки и требуется лишь добавить функцию правки без замены существующего оборудования; предприятиях, которым необходимо корректировать ранее сваренные балки в автономном режиме, например, для ликвидации отставания в производстве или исправления деталей, не прошедших контроль габаритов; а также на предприятиях с небольшими объёмами производства, где общий объём ещё не оправдывает инвестиции в полноценную систему «3-в-1».
Когда следует выбирать встроенный модуль
Встроенный модуль является более предпочтительным выбором в трёх случаях: при проектировании новых производственных линий с нуля, когда интеграция функции правки с самого начала позволяет избежать необходимости выделения отдельного места для установки станка; на предприятиях, где требуется возможность горячей правки, поскольку встроенный модуль производит коррекцию сразу после сварки, пока сталь ещё горячая — это «термическое окно» недоступно для автономных станков холодной правки; а также на заводах, стремящихся упростить техническое обслуживание и эксплуатацию, поскольку меньшее количество станков означает меньшее количество отдельных графиков технического обслуживания, меньшие запасы запасных частей и более простую эксплуатационную среду.
Основное отличие
Автономные машины для правки фланцев работают исключительно в режиме холодной коррекции. Разница в производительности между холодной и горячей правкой — с точки зрения требуемого усилия коррекции, достигаемой геометрической точности и скорости износа валков — увеличивается по мере роста объёма производства и повышения однородности характеристик балок. Для крупносерийного производства с однородными характеристиками балок и строгими требованиями к допускам встроенный модуль горячей правки обеспечивает более эффективные результаты в долгосрочной перспективе.
Выбор подходящего станка для изготовления двутавровых балок типа «H» с функцией «3 в 1»
Для выбора подходящей системы «3 в 1» необходимо соотнести технические характеристики оборудования с вашим фактическим профилем производства. Ключевые параметры, которые следует оценить:
Диапазон высоты веб-пластин
Минимальная и максимальная высота сечения балки типа H, которую может обрабатывать данное оборудование. От этого зависит, будет ли оборудование соответствовать всем вашим требованиям к характеристикам балок или лишь их части.
Диапазон толщины сетчатых и фланцевых пластин
Диапазон толщин материала, с которым может работать станок, охватывает как полосовые, так и фланцевые пластины. Особое значение здесь имеет возможность сварки без снятия фаски — а также верхний предел толщины, при котором она возможна.
Скорость сварки и настройки тока
Эти параметры напрямую влияют на производительность линии и качество сварки. Более высокая токовая нагрузка позволяет обрабатывать материалы большей толщины; скорость сварки определяет, сколько деталей линия способна изготовить за смену.
Уровень автоматизации
Системы варьируются от полуавтоматических до полностью автоматических с ЧПУ-управлением. Более высокие уровни автоматизации снижают потребность в операторах и повышают стабильность производства, однако требуют более значительных начальных инвестиций. Подбирайте уровень автоматизации с учётом ваших затрат на рабочую силу и наличия операторов.
Технические характеристики модуля горячего выпрямления
Уточните, является ли модуль выпрямления стандартным или дополнительным, и оцените номинальное усилие коррекции с учётом характеристик вашей самой тяжёлой балки.
При запросе ценовых предложений попросите поставщиков предоставить сравнительную таблицу затрат между конфигурацией «3 в 1» и эквивалентной конфигурацией с отдельными станками с учётом ваших конкретных объемов производства, габаритов производственных помещений и диапазона технических характеристик балок. Такое сравнение, основанное на ваших фактических эксплуатационных параметрах, является наиболее надёжной основой для принятия инвестиционного решения.
Заключение
Машина для сварки и правки сборок H-образных балок представляет собой современный стандарт эффективного комплексного производства H-образных балок. Независимо от того, является ли приоритетом экономия производственной площади, снижение затрат на рабочую силу, повышение качества сварки и правки или увеличение общей пропускной способности линии, конфигурация «3 в 1» доказала свои преимущества на предприятиях среднего и крупного масштаба.
Если вы рассматриваете вопрос о том, подходит ли система «3 в 1» для вашей производственной линии, или вам необходимо выбрать между интегрированной и раздельной конфигурацией оборудования, Свяжитесь с ZMDE техническая команда. Мы можем предоставить рекомендации по техническим характеристикам и подробное сравнение затрат на основе ваших фактических производственных данных.
 English
 Español
 Русский
 العربية
 Français
 Português